商机详情 -
四川浮动打磨头供应商
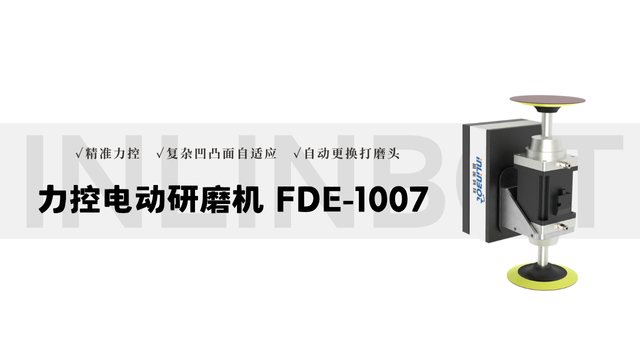
该设备主要由浮动打磨单元、动力系统、定位机构、控制系统及辅助组件构成。浮动打磨单元是重心,包含打磨头本体、浮动支架与驱动源,打磨头多采用可更换的砂轮或砂纸盘,适配不同打磨需求;浮动支架内置弹簧或气压杆,提供稳定的缓冲与调节力,确保打磨压力可控。动力系统通常为伺服电机,支持 0-2500rpm 无级调速,可根据工件材质调整转速。定位机构分为机械夹具与视觉定位两种,机械夹具适用于标准化工件,视觉定位则能精细识别异形工件的轮廓。控制系统采用 PLC 编程,搭配触摸屏实现参数设定,可实时显示打磨压力、转速等数据,部分设备还配备压力传感器,实时反馈打磨头与工件的接触状态,保障打磨过程稳定。石材工件打磨常用金刚石自动打磨头,确保石材表面平整光亮。四川浮动打磨头供应商
在设备维护过程中,需规避四类常见误区,防止维护行为反而造成设备损伤。误区一:过度润滑主轴,认为润滑脂越多越好,实则过多润滑脂会阻碍散热,导致主轴温度升高,加速轴承磨损,正确做法是按 “少量多次” 原则涂抹,确保润滑均匀即可。误区二:用高压水器直接冲洗设备,易导致电气元件进水短路,尤其控制系统与传感器部位,正确清洁方式是用湿布擦拭设备表面,电气箱区域用压缩空气吹扫粉尘。误区三:打磨头磨损后继续使用,认为 “只要还能打磨就无需更换”,实则磨损的打磨头会导致打磨压力异常升高,增加电机负载,同时造成工件表面粗糙度超标,正确做法是严格按磨损标准及时更换。误区四:维护后不进行试运转,直接投入生产,易忽视维护过程中出现的装配错误(如主轴安装偏心),正确流程是维护后空载运行设备 5-10 分钟,检查转速、噪音、压力等参数正常后,再进行试打磨,确认无问题方可正式使用。福建铜合金打磨头供应商电子元器件打磨常用小型自动打磨头,确保元件表面精度达标。
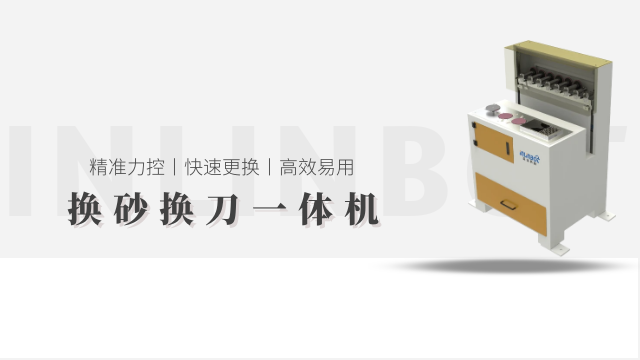
打磨头设备通过模块化设计与参数可配置性,实现对金属、复合材料、非金属等多材质工件的兼容打磨。硬件上,设备配备可快速更换的打磨头接口(重复定位精度 ±0.02mm),针对金属件适配金刚石、氧化铝打磨头,针对复合材料适配碳化硅 - 聚氨酯打磨头,针对木材、石材适配砂布带打磨头,更换过程需 1-2 分钟。软件上,设备内置多材质打磨参数数据库,存储不锈钢、碳纤维、ABS 塑料等 20 余种常见材质的预设参数(如金属件打磨压力 0.2-0.4MPa、转速 2500-3000rpm;复合材料压力 0.1-0.2MPa、转速 1500-2000rpm),操作人员只需选择材质类型,系统自动调用对应参数,无需反复调试。多材质兼容功能让一台设备可替代多台特用设备,降低企业设备投入成本,同时减少车间设备占地面积。
智能监测与预警功能是保障设备稳定运行、预防故障的关键,通过多维度传感器与数据算法实现实时监控。设备实时监测打磨头转速(精度 ±10rpm)、电机电流(精度 ±0.1A)、工作温度(范围 - 10-120℃)及打磨压力,当转速波动超过 ±50rpm、电机电流骤增 20% 以上,或温度超过 80℃时,系统立即发出声光报警(报警声≥85dB,警示灯闪烁频率 2 次 / 秒),同时在触摸屏显示故障类型(如 “打磨头堵塞”“电机过载”)。部分不错设备还具备趋势分析功能,通过记录历史运行数据,预测易损件使用寿命(如打磨头剩余寿命、轴承磨损程度),提前约3-5 天推送更换提醒。该功能可将设备突发故障率降低 40% 以上,减少因故障导致的生产中断,同时避免过度更换易损件造成的成本浪费。木质工件打磨常用砂纸式自动打磨头,保护木材纹理不被破坏。
铸件打磨头的磨料与结合剂配比需兼顾 “高切削力” 与 “抗磨损性”,形成明确的适配体系。针对灰铸铁(硬度 HB180-220),优先选用 “棕刚玉 + 碳化硅混合磨料”,棕刚玉占比 70%(硬度 HV2200),提供强劲切削力去除飞边,碳化硅占比 30%(硬度 HV2800),辅助清理砂眼内残留型砂;结合剂选用低粘度树脂,固化后形成多孔结构,便于排屑。球墨铸铁(硬度 HB220-280)适配 “白刚玉 + 锆刚玉混合磨料”,白刚玉(HV2300)确保切削效率,锆刚玉(HV2400)提升耐磨性,延长打磨头寿命;结合剂添加 15% 的金属粉末,增强结合强度,应对球墨铸铁较高的打磨阻力。此外,磨料粒度统一选用 46#-80# 粗粒度,既能快速切削,又能避免细粒度磨料嵌入铸件砂眼导致堵塞。自动打磨头设备的打磨头需定期更换,更换周期根据加工量和磨损度定。江苏复合打磨头供应商
自动打磨头设备处理后的工件需经质量检测,确保符合精度要求。四川浮动打磨头供应商
曲面打磨头设备的重心在于 “柔性贴合” 与 “轨迹适配” 双重机制,专为曲面工件打磨设计。其通过多轴联动控制系统(通常为 3-5 轴)驱动打磨头,结合工件曲面的三维模型数据,预设精细打磨轨迹。工作时,打磨头在动力单元带动下高速旋转,同时借助压力传感器实时感知与工件曲面的接触力度,动态调整打磨头的进给深度与角度 —— 针对凸面区域,自动减小接触压力并优化轨迹弧度,避免局部打磨过量;针对凹面区域,适当增加压力并确保打磨头完全贴合曲面弧度,防止出现打磨盲区。这种 “轨迹精细 + 压力自适应” 的工作模式,能让打磨头始终与曲面保持均匀接触,彻底解决传统设备打磨曲面时易出现的凹凸不平、边角遗漏等问题,实现曲面工件表面的均匀光滑处理。四川浮动打磨头供应商