商机详情 -
山东铜合金打磨头厂家电话
合理控制使用损耗是延长复合材料打磨头寿命、保障打磨质量的关键。使用前需根据复合材料类型调整打磨参数,避免 “参数错配” 导致的异常损耗 —— 如用碳纤维打磨头打磨芳纶纤维,易因磨料硬度过高导致纤维抽丝,同时磨头磨损速度加快约三0%。使用过程中需定期清理磨头表面的树脂残渣,每 30 分钟用压缩空气(压力 0.4MPa)吹扫磨料间隙,或用特用清理刷去除粘黏物,防止磨头堵塞导致打磨效率下降与局部过热。打磨头更换需遵循 “磨损量标准”,当磨料层厚度减少 3mm(约初始厚度的 1/3)或出现局部磨料脱落时,需立即更换,避免因磨料不足导致打磨压力异常,损伤复合材料表面。此外,存放时需将打磨头置于干燥环境(湿度≤60%),避免结合剂受潮软化,影响使用寿命。橡胶工件打磨需用软质自动打磨头,防止橡胶表面被划伤。山东铜合金打磨头厂家电话
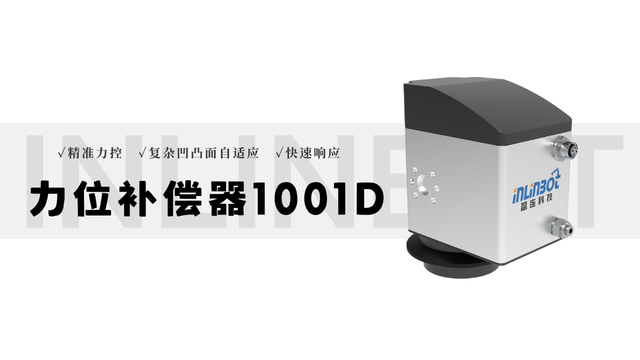
设备主要由柔性打磨单元、动力驱动系统、智能感知组件、控制系统及辅助支撑部件构成。柔性打磨单元是重心,打磨头采用柔性材料制成,如弹性砂轮、海绵砂纸或纤维磨头,部分打磨头还具备可变形结构,能根据工件形态灵活调整外形;打磨头与驱动轴连接部位设有缓冲弹簧或气压缓冲装置,进一步提升柔性适配性。动力驱动系统多采用伺服电机,支持 0-2800rpm 无级调速,可根据工件材质与打磨需求精细调节转速,确保打磨效率与质量平衡。智能感知组件包含力传感器、位移传感器,实时采集打磨过程中的接触力、打磨头位移数据,并反馈至控制系统。控制系统搭载特用操作软件,支持参数可视化设定与打磨路径编程,搭配触摸屏方便操作人员监控与调整,同时具备数据存储功能,可保存常用工件的打磨参数,便于后续快速调用。浙江钢铁打磨头厂家电话自动打磨头设备闲置时需清理打磨头和工作台,做好防尘防潮。
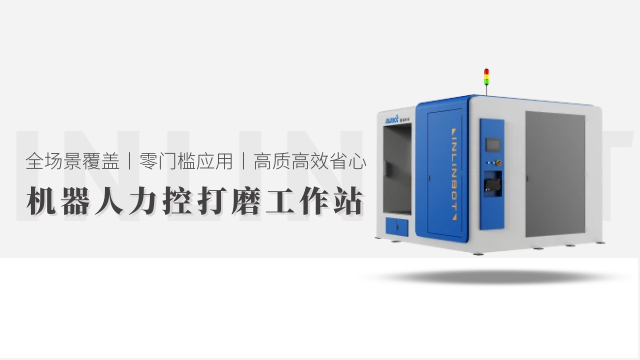
柔性打磨头设备的操作遵循 “参数设置 - 工件定位 - 试打磨 - 正式打磨 - 质量检验” 的标准化流程。操作人员首先通过控制系统选择对应工件类型,导入预设的打磨参数,或根据实际需求设定打磨转速(通常 600-2200rpm)、接触压力(0.08-0.4MPa)、打磨时间等参数,针对软质材料(如塑料、橡胶)需降低转速与压力,防止工件变形。随后将工件固定在工作台上,启动设备进行试打磨,通过观察打磨效果与传感器反馈数据,微调参数至较佳状态。正式打磨时,设备按预设路径自动运行,控制系统实时显示打磨进度、接触力、转速等数据,操作人员只需监控设备运行状态。打磨完成后,取下工件,使用表面粗糙度仪或视觉检测工具检查表面质量,确认符合标准后进入下一工序,整个操作过程简单易懂,新操作人员经短期培训即可上手。
铸件打磨头与金属、复合材料打磨头在结构、性能上存在明显差异。结构上,金属打磨头注重精细打磨,头部多为致密刃口设计,而铸件打磨头强调粗磨排屑,采用宽刃口 + 大间隙结构,排屑槽面积占头部总面积的 25%-30%,远超金属打磨头的 10%-15%。性能上,复合材料打磨头需柔性缓冲避免材料损伤,硬度控制在 HV1800-3000,而铸件打磨头需高硬度(HV2200-2800)与高韧性,确保切削力与抗冲击性;其使用寿命通常为复合材料打磨头的 2-3 倍,因铸件打磨无树脂粘黏损耗。应用场景上,金属打磨头适用于精密零部件精磨,复合材料打磨头针对纤维材质,而铸件打磨头专为铸件粗磨设计,可高效处理飞边、砂眼、氧化皮等典型铸件缺陷。自动打磨头设备的软件系统可定期升级,优化打磨算法和功能。
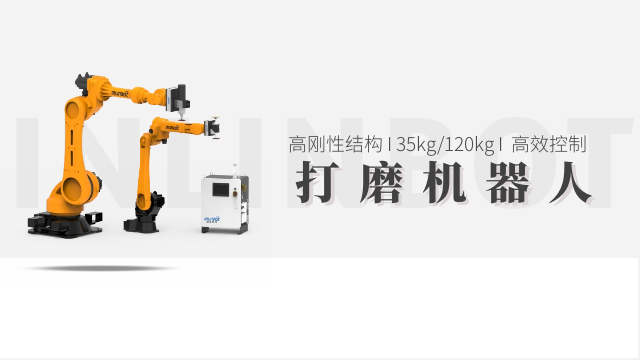
相比传统固定打磨头设备,浮动打磨头设备的优势集中在适配性、精度与安全性上。适配性方面,其浮动机构可兼容平面、曲面、异形面等多种工件形态,无需频繁更换夹具或调整设备,大幅提升作业灵活性。精度上,通过实时压力调节,能将工件表面粗糙度控制在 Ra0.2-Ra2.0μm 之间,且避免因工件表面误差导致的局部过度打磨,确保每处打磨效果一致。安全性层面,浮动机构具备过载保护功能,当打磨头遇到异常阻力(如工件卡死)时,会自动回弹,防止电机过载或打磨头损坏;同时,全封闭的打磨舱配合粉尘收集系统,能有效减少粉尘扩散,保障操作人员健康,符合工业生产的安全规范。铝合金工件打磨常用布轮式自动打磨头,配合抛光膏提升表面光泽。浙江打磨头厂家
自动打磨头设备的上下料方式有传送带式、机械臂抓取式等。山东铜合金打磨头厂家电话
设备的精度控制依赖多重技术协同,从微观层面保障打磨质量。在定位精度方面,采用光栅尺闭环控制,分辨率达 0.001mm,实时修正传动机构的累计误差,确保打磨头运动轨迹偏差不超过 ±0.005mm;接触压力控制上,搭载高精度压力传感器(精度 ±0.01N),配合 PID 算法动态调节气缸或伺服电机输出力,使接触压力波动范围控制在 ±5% 以内,避免因压力不均导致表面粗糙度差异;转速控制采用矢量变频技术,频率稳定度达 ±0.01Hz,确保打磨头转速在 500-5000rpm 范围内无波动,尤其在低转速精磨时,有效防止转速波动造成的划痕;此外,设备还配备工件姿态补偿系统,通过视觉相机捕捉工件实际位置偏差,自动调整打磨路径,适配工件装夹误差在 ±0.1mm 以内的情况。山东铜合金打磨头厂家电话