商机详情 -
广东复合打磨头供应商
打磨头设备通过模块化设计与参数可配置性,实现对金属、复合材料、非金属等多材质工件的兼容打磨。硬件上,设备配备可快速更换的打磨头接口(重复定位精度 ±0.02mm),针对金属件适配金刚石、氧化铝打磨头,针对复合材料适配碳化硅 - 聚氨酯打磨头,针对木材、石材适配砂布带打磨头,更换过程需 1-2 分钟。软件上,设备内置多材质打磨参数数据库,存储不锈钢、碳纤维、ABS 塑料等 20 余种常见材质的预设参数(如金属件打磨压力 0.2-0.4MPa、转速 2500-3000rpm;复合材料压力 0.1-0.2MPa、转速 1500-2000rpm),操作人员只需选择材质类型,系统自动调用对应参数,无需反复调试。多材质兼容功能让一台设备可替代多台特用设备,降低企业设备投入成本,同时减少车间设备占地面积。自动打磨头设备的售后服务包括安装调试、维修和操作培训。广东复合打磨头供应商
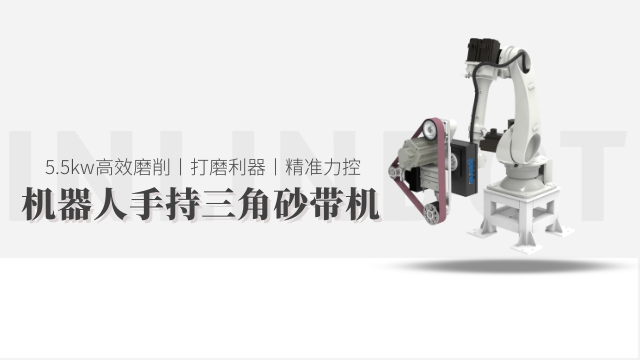
设备日常运行中的常见故障可通过标准化流程排查处理。打磨头振动异常时,首先检查打磨头是否平衡,若存在偏心需更换平衡块或新打磨头,其次检查传动皮带张力,过松或过紧均会导致振动,需调整皮带轮间距使张力符合标准(通常为 50-80N);打磨精度下降时,先校准光栅尺与压力传感器,若参数正常则检查定位夹具磨损情况,夹具定位面磨损超过 0.02mm 需重新研磨或更换;电机过热故障,先检查散热风扇是否正常运转,清理散热片灰尘,若仍过热则检测电机绕组电阻,三相电阻偏差超过 5% 需维修电机;粉尘收集效率下降时,依次检查吸尘管道是否堵塞、HEPA 滤网是否饱和,堵塞需清理管道,滤网饱和则更换新滤网;此外,控制系统报错 “参数异常” 时,可通过设备自带的参数恢复功能,导入备份参数,若无法解决则检查触摸屏与 PLC 通讯线路,确保接线牢固。广东铸件打磨头售价自动打磨头设备的运输固定装置,防止设备搬运时内部部件受损。
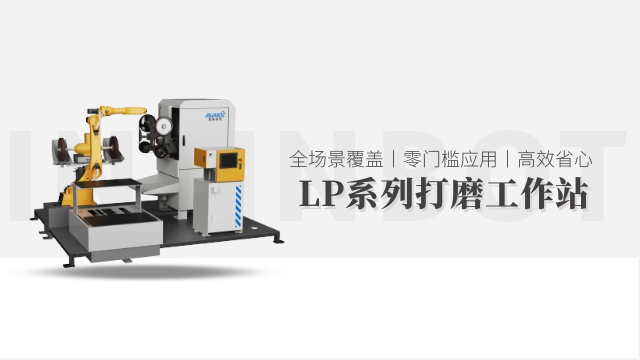
相较于传统刚性打磨设备,柔性打磨头设备的优势体现在适配性、安全性与打磨质量上。适配性方面,其柔性打磨头可兼容金属、塑料、橡胶、木材等多种材质工件,无论是平面、曲面、异形件还是薄壁件,都能通过柔性适配实现紧密贴合,无需频繁更换打磨头或调整夹具,大幅提升作业灵活性。安全性上,柔性打磨头的弹性结构能有效缓冲打磨过程中的冲击力,避免因工件定位偏差或材质不均导致的设备过载、工件破损;同时,设备配备防护罩与紧急停止按钮,当出现异常情况时可快速停机,保障操作人员安全。打磨质量方面,通过实时力控调节,工件表面粗糙度可稳定控制在 Ra0.2-Ra2.0μm 之间,且能避免刚性打磨易产生的划痕、崩边等缺陷,尤其适用于对表面质量要求较高的精密零部件打磨。此外,设备打磨过程噪音低,运行平稳,能改善车间作业环境。
铸件打磨头的磨料与结合剂配比需兼顾 “高切削力” 与 “抗磨损性”,形成明确的适配体系。针对灰铸铁(硬度 HB180-220),优先选用 “棕刚玉 + 碳化硅混合磨料”,棕刚玉占比 70%(硬度 HV2200),提供强劲切削力去除飞边,碳化硅占比 30%(硬度 HV2800),辅助清理砂眼内残留型砂;结合剂选用低粘度树脂,固化后形成多孔结构,便于排屑。球墨铸铁(硬度 HB220-280)适配 “白刚玉 + 锆刚玉混合磨料”,白刚玉(HV2300)确保切削效率,锆刚玉(HV2400)提升耐磨性,延长打磨头寿命;结合剂添加 15% 的金属粉末,增强结合强度,应对球墨铸铁较高的打磨阻力。此外,磨料粒度统一选用 46#-80# 粗粒度,既能快速切削,又能避免细粒度磨料嵌入铸件砂眼导致堵塞。高温合金工件打磨需用耐高温自动打磨头,避免磨头高温损坏。
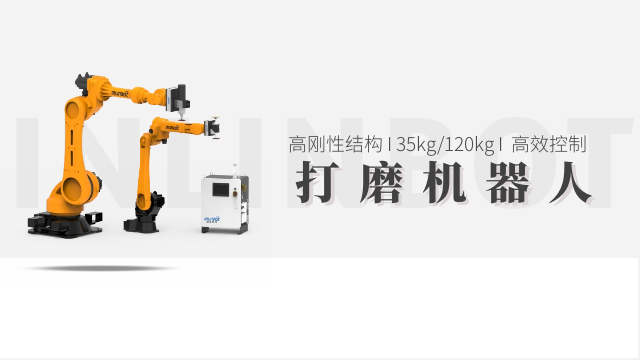
工业打磨头的类型选择需严格匹配工件材质、打磨需求与加工场景,形成明确的适配逻辑。针对高硬度材质(如不锈钢、钛合金),优先选用金刚石颗粒打磨头,其硬度可达 HV10000 以上,能高效去除金属表面氧化层且不易磨损;对于中等硬度的碳钢、铸铁,氧化铝打磨头性价比更高,通过调整磨料粒度(80#-1000#)实现粗磨去毛刺或精磨抛光;非金属材质(如塑料、陶瓷)则适配碳化硅打磨头,避免刚性过强导致工件崩边,其中碳化硅磨料的耐酸碱特性还能适配潮湿打磨场景。此外,根据打磨工序差异,平面打磨常用盘式打磨头,曲面或异形件适配碗型、锥形打磨头,深孔内壁打磨则需选择柱状带柄打磨头,这种 “材质 - 需求 - 形态” 的三维适配逻辑,是保障打磨效果的重心前提。针对叠层工件,自动打磨头设备可分层打磨,确保每层打磨均匀。安徽铝合金打磨头厂家推荐
按打磨头类型,自动打磨头设备可分为砂轮式、布轮式、钢丝轮式等。广东复合打磨头供应商
铸件打磨头需根据铸件材质的硬度差异,制定差异化打磨参数,平衡效率与打磨质量。灰铸铁打磨时,转速设定为 2500-3000rpm,压力控制在 0.3-0.4MPa,因灰铸铁脆性大(延伸率≤0.5%),较高转速可减少碎屑粘连,适中压力避免铸件表面崩裂;打磨路径采用 “交叉式”,先沿铸件轮廓纵向打磨,再横向二次打磨,确保飞边去除彻底。球墨铸铁打磨转速降至 2000-2500rpm,压力提升至 0.4-0.5MPa,其韧性较高(延伸率≥5%),需更大压力确保切削深度,同时较低转速防止磨头过热(球墨铸铁导热性较差,过热易导致磨料软化)。对于高硬度合金铸铁(HB300-350),则需选用纯锆刚玉磨料打磨头,转速 1800-2200rpm,压力 0.5-0.6MPa,通过高硬度磨料与大压力配合,突破高硬度铸件的打磨难点。广东复合打磨头供应商