商机详情 -
北京板材去毛刺推荐
化学腐蚀式去毛刺设备利用酸性或碱性的药剂腐蚀作用去除毛刺,其主要组成部分包括耐腐蚀处理槽、温控系统、搅拌装置和废水处理模块。工作时,将工件完全浸入定制化腐蚀药剂中(如用于铝合金的硝酸-氟化物混合液),通过温控系统将药液温度维持在50–80℃,同时启动搅拌装置使药液均匀接触工件表面。由于毛刺截面积较小、反应面积较大,会优先被腐蚀溶解,而工件主体因腐蚀速率较慢得以保持原有精度。该设备适用于精密电子零件(如连接器引脚)、深孔件(如液压阀孔)等机械方法难以触及的部位,能有效去除0.01–0.1mm的微小毛刺,且处理后边角圆润、无划痕。使用时需严格控制药剂浓度(酸液浓度控制在5%–15%)和处理时间(3–10分钟),以防过度腐蚀;同时必须配套废水处理模块,对废液进行中和与过滤,使其符合GB 8978排放标准;操作人员也需佩戴防腐蚀防护装备,确保作业安全。去毛刺设备处理后的工件表面粗糙度可降至 Ra0.4-Ra1.6μm,满足装配需求。北京板材去毛刺推荐
手动辅助类工具是人工去毛刺中常见的手段,操作灵活,主要包括锉刀、砂纸和油石,适用于小批量、个性化工件或应急处理。锉刀按截面形状分为平板锉(用于平面或台阶处)、三角锉(适合槽口或角度部位)和圆锉(用于内孔或圆弧面),按齿纹粗细可分为粗齿(齿距0.8–2mm,用于去除大毛刺)、中齿(0.3–0.8mm,细化处理)和细齿(0.1–0.3mm,用于精修),多采用高速钢或合金工具钢制成,硬度在HRC 62–65之间,使用时应沿毛刺方向锉削,避免逆向操作造成划伤。砂纸分为干砂纸(纸质基底,粒度80–2000目,适用于金属或塑料干磨)和水砂纸(耐水基底,粒度1000–5000目,可湿磨以减少粉尘),使用时应由粗到细逐步打磨,确保表面光滑。油石由天然或人造磨料制成,耐磨性强,粗油石(80–120目)用于去毛刺,细油石(150–240目)用于抛光,适合模具型腔或精密零件,使用时常配合润滑油以减少发热。这类工具无需设备支持,操作简单,常用于试制或维修场景。山东压铸件去毛刺案例喷砂去毛刺设备的砂粒回收系统可实现砂粒循环利用,降低耗材成本。
现代去毛刺设备通过技术改进,在高效去毛刺的同时注重环境保护,符合国家相关排放标准,助力企业实现绿色生产。化学腐蚀式设备配备废水处理模块,可对废液进行中和与过滤,确保排放水质达到GB 8978《污水综合排放标准》,防止化学药剂污染环境;高压水射流式设备采用水循环系统,水资源利用率超过80%,大幅减少用水消耗;机械研磨式与机器人打磨式设备加装除尘系统,有效收集打磨过程中产生的粉尘,使其排放浓度符合GB 16297《大气污染物综合排放标准》,改善车间空气质量。此外,磨料流式设备所用磨料可重复使用50–100次,超声振动式设备运行噪音低于70dB,均有助于减少资源浪费与噪声污染,帮助企业达成环保目标,规避因环保问题导致的处罚或停产风险。
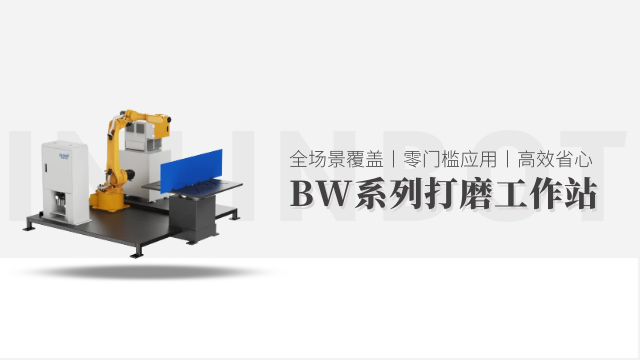
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”),若某台机器人出现故障,系统自动将其任务分配给备用机器人,或调整其他机器人加工节奏,确保整体生产不中断。以汽车零部件生产线为例,3 台六轴机器人协同作业,单日处理量可提升至 1500-2000 件,较单台机器人效率提升 2-3 倍。全自动去毛刺设备可集成上下料系统,实现工件毛刺处理全流程无人化。
机械研磨式去毛刺设备通过研磨介质与工件之间的高速摩擦实现毛刺去除,其主要结构包括研磨桶、驱动电机、转速控制系统和分选装置。工作时,将工件、研磨石(如氧化铝、碳化硅材质)以及研磨剂按比例放入研磨桶,由电机带动研磨桶以10–60rpm的速度旋转,借助研磨石对工件表面的冲击与摩擦完成毛刺去除及表面抛光。该类设备适用于不锈钢、碳钢等硬质金属工件,特别适合轴类、螺母、垫片等规则形状零件的批量处理,单批次可处理数百件,毛刺去除效率可达90%以上,处理后表面粗糙度可从Ra6.3μm降至Ra1.6μm。操作过程中,需根据工件尺寸选择合适粒径的研磨石(小工件选用0.5–2mm,大工件选用5–10mm),并控制研磨时间(一般为1–3小时),以防过度研磨引起尺寸偏差;研磨完成后还需通过分选装置分离工件与研磨石,确保后续加工不受干扰。去毛刺设备的冷却系统可降低磨具与工件温度,延长磨具寿命与保证工件质量。上海切割去毛刺
去毛刺设备工作时需配备除尘系统,减少毛刺粉尘对环境与人员的影响。北京板材去毛刺推荐
去毛刺机器人根据结构特性与加工需求,可分为四大类,适配不同工件规模与复杂度。一类是六轴关节机器人,具备多自由度灵活运动能力(6 个旋转关节,运动范围覆盖空间任意角度),可搭载砂轮、铣刀等多种工具,适配异形件(如汽车变速箱壳体)、复杂型腔件的去毛刺,尤其适合多工序协同加工,单台机器人可完成工件外表面、内孔、边角等多部位毛刺处理;第二类是 SCARA 机器人,以 “平面内高速运动” 为重心优势(X/Y 轴高速平移,Z 轴垂直升降,旋转轴控制工具角度),定位精度可达 ±0.02mm,适合平板类、中小型规则工件(如电子零件、五金配件)的批量去毛刺,每小时处理量可达 200-300 件;第三类是 Delta 机器人,采用并联机构设计,运动速度快(较高末端速度 5m/s)、加速度大,适合轻小型工件(如手机中框、微型连接器)的高速去毛刺,常应用于电子行业流水线;第四类是协作机器人,具备力控感知与安全防护功能(碰撞力≤50N 时自动停机),可与人工协同作业,适合小批量、多品种工件(如定制化机械零件)的去毛刺,无需搭建单独安全围栏,节省车间空间。北京板材去毛刺推荐