商机详情 -
河南力控去毛刺供应商
选购去毛刺设备需聚焦三大重心技术参数,确保与生产需求精细匹配。一是处理精度,需根据工件要求选择:普通机械零件毛刺高度去除要求≤0.05mm,可选用常规精度设备;精密仪器零件(如航空航天组件)需≤0.02mm,需选择高精度机型(重复定位精度 ±0.005mm)。二是处理效率,按生产批量选择:小批量生产(日均≤500 件)可选用半自动设备(如手动送料研磨机);大批量生产(日均≥1000 件)需选全自动设备(如连续式磨料流设备),单小时处理量可达 300-500 件。三是工件适配范围,设备的工作行程、夹持方式需与工件尺寸匹配:处理小型零件(直径≤50mm)可选用桌面式设备,夹持范围 5-50mm;处理大型工件(长度≥1m)需选龙门式或落地式设备,工作行程≥1200mm。此外,还需关注设备的毛刺去除均匀性(同一批次工件误差≤±0.01mm)与边角倒圆能力(倒圆半径 0.1-0.3mm 可调),确保满足装配与安全要求。超声波去毛刺设备的高频振动不会损伤工件本体,适合精密零件处理。河南力控去毛刺供应商
去毛刺测试需严格控制误差,确保数据真实可靠。误差控制主要从三方面入手:设备误差控制(定期校准测试仪器,如粗糙度仪每年校准 1 次,显微镜每半年校准 1 次,确保测量精度≤±0.001mm)、操作误差控制(测试人员需经专业培训,同一指标需由 2 人单独测量 3 次,取平均值作为较终结果)、环境误差控制(避免温度剧烈变化导致工件热胀冷缩,避免粉尘、振动影响测量稳定性)。数据处理需遵循量化原则,将测试结果与预设合格标准对比,形成 “合格 / 不合格” 判定,同时记录毛刺残留位置、尺寸及工件损伤情况。对于不合格项,需分析原因(如工艺参数不合理、设备精度不足、样品状态异常),并提出调整方案(如优化打磨转速、更换化学药剂浓度、调整水射流压力),通过二次测试验证方案有效性。四川漆面去毛刺工作台喷砂去毛刺设备的砂粒粒度可选 40#-200#,适配不同毛刺大小处理需求。
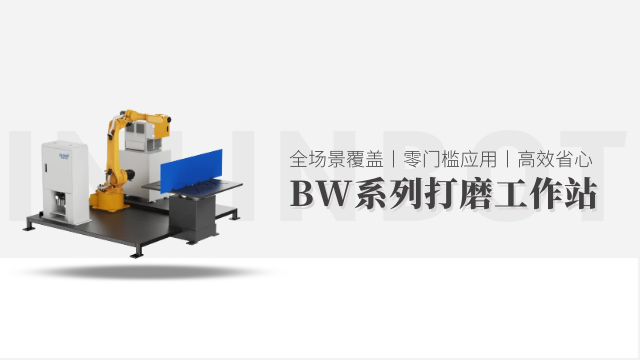
去毛刺工作站各模块间的信号交互依赖标准化工业协议,重心采用 “Profinet”“EtherCAT”“Modbus” 三类协议,确保数据传输实时性与准确性。加工模块(如机器人)与控制系统间采用 EtherCAT 协议,数据传输周期≤1ms,可实现机器人动作指令的快速下发,避免加工路径延迟;输送模块(如 AGV 小车、传送带)与控制系统间采用 Profinet 协议,支持设备状态、位置信息的实时上传,传输距离可达 100m,适配大型工作站的模块分布需求;检测模块(如视觉相机、粗糙度仪)与控制系统间采用 Modbus 协议,将检测数据(如毛刺高度、粗糙度值)以寄存器形式传输,数据更新频率≥10 次 / 秒,确保控制系统及时获取质量判定结果。协议兼容性设计使工作站可接入不同品牌模块,如发那科机器人、基恩士视觉相机,只需通过协议参数配置即可实现协同,无需更换控制系统重心硬件。
为避免工具磨损影响加工质量,去毛刺机器人需配备工具磨损监测与自动补偿系统,重心技术包括 “视觉监测”“力信号分析”“长度补偿” 三类。视觉监测方面,机器人搭载工具监测相机,定期拍摄工具刃口图像,通过图像识别算法计算磨损量(如砂轮直径磨损、铣刀刃口崩缺),当磨损量超过阈值(如砂轮直径减少 2mm),系统自动提示更换工具;力信号分析方面,力控传感器实时采集加工过程中的力信号,若相同工艺参数下的切削力持续升高(超过初始值 20%),判定工具已磨损,系统自动调整加工参数(如增加打磨时间、提高转速),临时补偿磨损影响;长度补偿方面,机器人配备工具长度测量装置(如激光测距传感器),每次换刀或加工前测量工具实际长度,与初始长度对比计算磨损量,通过控制系统自动调整工具坐标系,确保加工深度与路径精度不受工具缩短影响。该技术可使工具使用寿命较大化,同时减少因工具磨损导致的不合格品率(降低至 1% 以下)。去毛刺设备的软件系统可定期升级,新增功能或优化加工算法。
去毛刺刀具的材质直接影响其硬度、耐磨性与加工效果,重心材质分为三类,需根据工件材质科学选型。一类是高速钢(HSS)材质,硬度可达 HRC 62-65,韧性好、抗冲击,适合去除铝合金、铜合金等软质材料毛刺,且价格适中,常用于中小批量加工;但高速钢耐磨性较差,加工硬质材料时易磨损,需频繁更换。第二类是硬质合金材质,以碳化钨为基体,硬度高达 HRC 85-90,耐磨性是高速钢的 5-10 倍,适合不锈钢、合金钢等硬质材料毛刺加工,尤其适配高速旋转加工场景(转速 2000-5000rpm);但硬质合金韧性较差,受冲击易崩刃,需避免加工含杂质较多的工件。第三类是金刚石材质,硬度较高(莫氏硬度 10),耐磨性极强,适合去除陶瓷、玻璃等超硬材料毛刺,或精密零件的镜面去毛刺(表面粗糙度可达 Ra 0.02μm);但金刚石刀具价格昂贵,且不能加工铁族金属(会产生化学反应导致磨损加速),在特殊高精度场景使用。全自动去毛刺设备可集成上下料系统,实现工件毛刺处理全流程无人化。山东精密去毛刺推荐
去毛刺设备是用于去除工件加工后边缘多余毛刺的自动化或半自动化设备。河南力控去毛刺供应商
去毛刺设备能通过标准化作业,确保每一件工件的去毛刺效果一致,稳定产品质量,为企业提升市场竞争力奠定基础。人工去毛刺受经验、状态等因素影响,毛刺去除效果波动大,易出现残留或过度打磨问题,导致产品质量不稳定,客户投诉率高。而去毛刺设备通过精细控制参数(如研磨时间、腐蚀浓度、打磨力度),同一批次工件的毛刺残留量、表面粗糙度误差可控制在 ±0.01mm、±0.2μm 内,质量一致性较高。稳定的产品质量能提升客户满意度,减少因质量问题导致的退货、返工,降低企业损失。同时,高质量的工件在装配时能减少卡滞、密封失效等问题,提升终端产品的可靠性与使用寿命,帮助企业在市场竞争中树立良好口碑,获得更多订单与合作机会。河南力控去毛刺供应商