商机详情 -
北京国内去毛刺
针对深孔件、交叉孔件、微型件等特殊工件,去毛刺工作站需进行模块改造,重心改造方向包括 “工具适配”“路径优化”“辅助装置添加”。处理深孔件(孔径≤5mm、孔深>50mm)时,改造加工模块:将机器人打磨工具更换为细长磨头(直径 3-4mm、长度 60-80mm),高压水射流喷嘴更换为细长直管喷嘴(孔径 0.5-1mm),同时在孔口设置导向套,确保工具精细进入孔内;处理交叉孔件(如阀体的垂直交叉孔)时,优化加工路径:通过视觉相机采集交叉孔位置,规划 “多角度加工路径”(如先加工主孔,再调整角度加工侧孔),避免工具在交叉处碰撞,同时在加工后增加 “吹气清理” 步骤(通入高压空气),去除孔内残留毛刺碎屑;处理微型件(尺寸≤10mm)时,添加辅助装置:在输送模块增加 “微型工件定位托盘”(带吸附功能),加工模块配备微型夹爪(夹持范围 0.5-10mm),检测模块更换高分辨率显微相机(像素≥1000 万),确保微小工件在各环节不脱落、不丢失,满足精密加工需求。改造后的模块可通过快速接口与原有工作站对接,无需整体更换设备。不锈钢工件去毛刺可采用喷砂或硬质磨具打磨,增强表面耐磨性。北京国内去毛刺
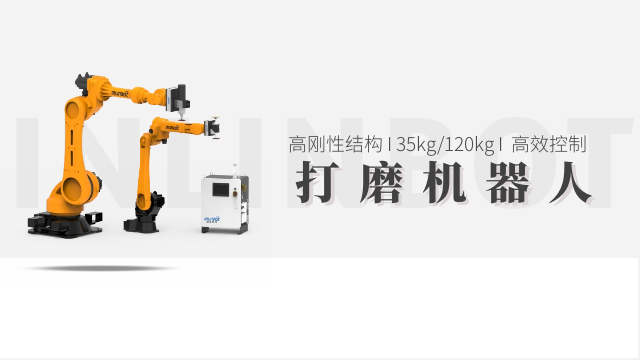
去毛刺测试需结合具体工艺特点针对性设计,不同工艺的测试重点存在明显差异。针对机械去毛刺(如锉削、研磨),测试重点关注毛刺残留的均匀性与工件尺寸稳定性,需检测不同部位(如孔壁、边角、槽口)的毛刺去除效果,避免因手工操作或设备参数不当导致局部残留;对于化学去毛刺,需重点测试表面腐蚀情况,通过浸泡后的重量变化(失重率≤0.5%)、表面色差检测,判断化学药剂是否对工件材质造成损伤,同时验证深孔、盲孔等隐蔽部位的毛刺去除效果;高压水射流去毛刺测试需聚焦工件完整性,检测是否存在水射流冲击导致的变形、壁厚减薄,尤其适用于薄壁件、易损件;超声波去毛刺测试则需关注边角倒圆效果与表面粗糙度,避免超声能量过高导致工件表面出现麻点。河南切割去毛刺厂家塑料工件去毛刺需控制设备温度,防止高温导致工件融化或变形。
手动辅助类工具是人工去毛刺的常用工具,操作灵活,重心包括锉刀、砂纸、油石等,适合小批量、个性化工件与应急去毛刺场景。锉刀按截面形状分为平板锉(矩形截面,适合平面、台阶处毛刺)、三角锉(适配槽口、角度处毛刺)与圆锉(用于内孔、圆弧面毛刺),按齿纹粗细分为粗齿锉(齿距 0.8-2mm,去除粗毛刺)、中齿锉(0.3-0.8mm,毛刺细化)与细齿锉(0.1-0.3mm,表面精修),材质多为高速钢或合金工具钢,硬度 HRC 62-65,手动操作时需沿毛刺方向锉削,避免逆向操作导致工件表面划伤。砂纸分为干砂纸(纸质基底,适合金属、塑料工件的干磨去毛刺,粒度 80-2000 目)与水砂纸(耐水基底,可沾水打磨,减少粉尘,适配精细抛光,粒度 1000-5000 目),使用时需搭配砂纸架或手工握持,从粗粒度到细粒度逐步打磨,确保毛刺去除彻底且表面光滑。油石由天然石材或人造磨料制成,硬度高、耐磨性强,分为粗油石(粒度 80-120 目,去毛刺)与细油石(150-240 目,表面抛光),适合模具型腔、精密零件的细微毛刺去除,手动打磨时需涂抹润滑油,减少摩擦发热。这类工具无需设备辅助,操作门槛低,是车间试制产品、维修工件时的重要辅助工具。
针对不同材质工件,去毛刺工作站的工艺参数需精细调整,重心围绕 “研磨介质选择”“能量输出控制”“加工时间设定” 展开。处理不锈钢(硬度 HRC 25-30)工件时,研磨工艺选用碳化硅磨料(粒径 80-120 目),机器人打磨转速设定为 1500-2000rpm,打磨进给速度 5-8mm/s,避免磨料过细导致效率低下;处理铝合金(硬度 HRC 10-15)工件时,超声振动工艺选用树脂磨料(邵氏硬度 70-80),振动频率 25-30kHz,振幅控制在 15-25μm,防止振幅过大造成工件表面划伤;处理塑料(如 ABS、PC)工件时,高压水射流工艺压力设定为 20-50MPa,喷嘴距离工件表面 10-15mm,采用扇形喷嘴(喷射角度 30°),避免高压直射导致塑料工件开裂;处理铜合金(如黄铜、青铜)工件时,化学去毛刺工艺选用弱酸性的药剂(pH 值 3-5),处理时间 4-6 分钟,温度控制在 40-50℃,减少药剂对铜材质的腐蚀氧化。去毛刺设备的磨具需定期更换,更换周期根据磨具磨损程度与加工量确定。
去毛刺设备类型丰富,能针对不同材质、结构、精度要求的工件,提供定制化去毛刺方案,适配多元工业场景。对于不锈钢、碳钢等硬质材料的规则零件,机械研磨式设备可高效批量处理;针对铝合金、塑料等软质材料的微型零件,超声振动式设备能精细去除超细毛刺;深孔件、交叉孔件等机械方法难以触及的工件,化学腐蚀式、磨料流式设备可通过腐蚀或磨料流体作用,深入内孔去除毛刺;薄壁件、异形件则可借助高压水射流式设备的无应力冲击特性,避免工件变形。即使是航空航天领域的高精度复杂组件,机器人打磨式设备搭配视觉定位与定制夹具,也能实现精细去毛刺。这种普遍的适配性,让去毛刺设备能覆盖电子、汽车、医疗、航空航天等多个行业,解决各类工件的去毛刺难题。大型流水线去毛刺设备可与其他加工设备联动,融入生产全流程。上海钢管去毛刺功能
去毛刺设备的操作需经过专业培训,操作人员需熟悉设备参数设置与维护。北京国内去毛刺
高压水射流式去毛刺设备通过高压泵产生的高速水流(或掺磨料水流)冲击毛刺,重心结构包括高压泵(压力 10-300MPa)、喷嘴(直径 0.1-1mm)、机械臂(或工作台)、水循环系统。设备工作时,高压泵将水加压至设定压力,通过喷嘴形成高速射流(流速可达 300-1000m/s),机械臂带动喷嘴按预设路径移动,精细冲击工件毛刺部位,利用水流的动能击碎毛刺。若处理高硬度工件(如不锈钢模具),可在水中添加石榴石、金刚砂磨料(粒径 50-200μm),增强去毛刺能力。这类设备适配薄壁件(如汽车钣金件)、异形件(如发动机缸体)及模具型腔,能处理厚度≤10mm 的工件,且不会对工件造成机械应力损伤,避免变形。操作时需根据毛刺硬度调整压力(软质材料选 10-50MPa,硬质材料选 100-200MPa),喷嘴与工件距离控制在 5-20mm,同时通过水循环系统过滤、回收水资源,水资源利用率可达 80% 以上,降低运行成本。北京国内去毛刺