商机详情 -
广东钢管去毛刺品牌
去毛刺设备能通过标准化作业,确保每一件工件的去毛刺效果一致,稳定产品质量,为企业提升市场竞争力奠定基础。人工去毛刺受经验、状态等因素影响,毛刺去除效果波动大,易出现残留或过度打磨问题,导致产品质量不稳定,客户投诉率高。而去毛刺设备通过精细控制参数(如研磨时间、腐蚀浓度、打磨力度),同一批次工件的毛刺残留量、表面粗糙度误差可控制在 ±0.01mm、±0.2μm 内,质量一致性较高。稳定的产品质量能提升客户满意度,减少因质量问题导致的退货、返工,降低企业损失。同时,高质量的工件在装配时能减少卡滞、密封失效等问题,提升终端产品的可靠性与使用寿命,帮助企业在市场竞争中树立良好口碑,获得更多订单与合作机会。机械打磨式去毛刺设备通过砂轮、砂纸等磨具研磨工件去除毛刺。广东钢管去毛刺品牌
去毛刺刀具根据加工方式与工件特性,可分为四大类,适配不同毛刺类型与加工场景。一类是旋转式去毛刺刀具,如砂轮片、钢丝轮,通过高速旋转摩擦去除毛刺,适合不锈钢、碳钢等硬质材料的平面、边缘毛刺,砂轮片粒度选择需匹配毛刺大小(粗毛刺选 40-60 目,细毛刺选 80-120 目),常用于机械零件的批量去毛刺;第二类是切削式去毛刺刀具,如特用去毛刺铣刀、倒角刀,通过刀刃切削去除毛刺,铣刀适配深孔、槽口等复杂结构毛刺,倒角刀则专注于工件边角倒圆(倒圆半径 0.1-0.5mm 可调),适合精密零件的精细去毛刺;第三类是研磨式去毛刺刀具,如磨头、抛光轮,磨头(如圆柱磨头、球形磨头)可深入异形件缝隙去除毛刺,抛光轮则用于去毛刺后的表面细化,适配铝合金、铜合金等软质材料;第四类是手动去毛刺刀具,如刮刀、锉刀,刮刀适合去除大型工件的飞边毛刺,锉刀(如平板锉、异形锉)则用于小批量、个性化工件的精细去毛刺,操作灵活但效率较低,适合试制产品或维修场景。河北国产去毛刺厂家去毛刺设备的工件夹持力度需适中,过紧易损伤工件,过松影响定位。
磨料流式去毛刺设备利用磨料流体的挤压、摩擦作用去除工件内孔、型腔毛刺,重心由磨料缸、液压系统、模具(与工件匹配的夹具)、磨料回收系统组成。设备工作时,将磨料(由高分子聚合物基体与磨料颗粒混合而成,磨料颗粒可选氧化铝、碳化硅)注入磨料缸,液压系统推动磨料以 5-30MPa 压力在工件内孔或型腔中往复流动,磨料与毛刺充分接触,通过挤压、摩擦作用去除毛刺。该设备特别适合复杂内孔件(如液压阀块、换热器管板)、交叉孔件(如发动机油道孔),能去除孔径≤1mm 的微小内孔毛刺,且可对孔壁进行抛光,提升孔道表面质量。使用时需根据工件内孔尺寸、材质调整磨料粘度(内孔小选高粘度磨料,内孔大选低粘度磨料)与压力(软质材料选 5-10MPa,硬质材料选 15-25MPa),磨料可重复使用(使用寿命约 50-100 次),通过回收系统过滤杂质后循环利用,降低耗材成本。处理后需清理工件表面残留磨料,避免影响后续装配。
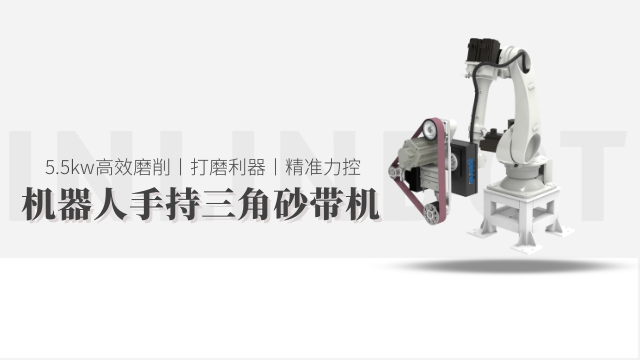
去毛刺机器人需根据工件材质特性,精细调整加工参数,确保毛刺去除效果与工件完整性平衡。针对不锈钢、合金钢等硬质材料(硬度 HRC 25-30),需采用 “高转速 + 中力度” 参数组合:电主轴转速设定为 15000-25000rpm,打磨力度控制在 8-12N,搭配碳化硅砂轮(粒度 60-80 目),快速切断硬质毛刺的同时避免工具过度磨损;针对铝合金、铜合金等中软质材料(HRC 10-15),切换为 “中转速 + 低力度” 模式:转速降至 8000-15000rpm,力度调整为 3-6N,选用氧化铝砂轮(粒度 100-120 目),防止材质变形或表面划伤;针对塑料、橡胶等软质材料(邵氏硬度 60-80),需采用 “低转速 + 微力度” 方案:转速≤5000rpm,力度控制在 1-3N,适配尼龙磨头或抛光轮,通过摩擦而非切削去除毛刺,避免材料融化粘连。此外,加工参数需与进给速度联动,硬质材料进给速度 5-8mm/s,软质材料 10-15mm/s,确保每单位时间内的切削量适配材质耐受度。汽车零部件生产中常用去毛刺设备处理发动机缸体、变速箱壳体毛刺。
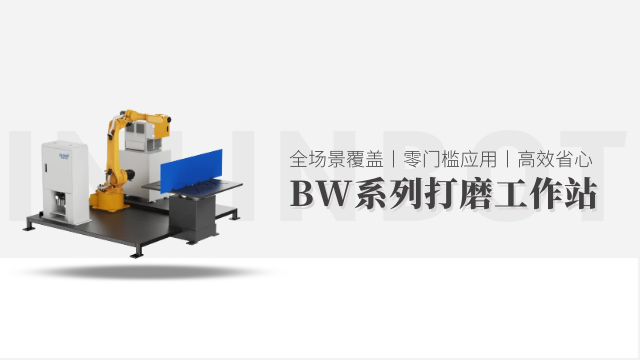
去毛刺工作站通过全流程数据采集与实时监控,构建完善的质量管控体系,确保每一件工件的加工质量可追溯、可管控。检测模块在工作站的关键节点设置检测工位:上料前检测工件初始状态(如是否存在变形、初始毛刺高度),加工中实时监测工艺参数(如打磨转速、水射流压力),加工后检测毛刺残留量、表面粗糙度与尺寸精度,所有数据实时上传至控制系统,形成 “工件 ID - 加工参数 - 检测结果” 的对应台账;若出现质量异常,系统可快速定位问题环节(如参数设置错误、设备磨损),并追溯同批次工件的加工记录,便于批量排查与返工。同时,工作站支持 SPC(统计过程控制)分析,通过对历史数据的统计,识别质量波动趋势(如毛刺残留量随设备运行时间逐渐升高),提前预警设备维护需求(如更换磨具、校准传感器),从源头减少质量问题,产品合格率可稳定在 99.5% 以上。喷砂去毛刺设备的喷砂角度可调整(30°-90°),优化毛刺去除效率。河南国内去毛刺推荐
超声波去毛刺设备的工作液需定期更换,保持清洁度与去毛刺效果。广东钢管去毛刺品牌
流体冲击类工具通过高压流体或磨料流体的冲击作用去除毛刺,重心包括高压水射流喷嘴、磨料流工具等,适合深孔件、交叉孔件与复杂型腔件的去毛刺。高压水射流喷嘴按喷射形状分为圆形喷嘴(喷射压力 10-300MPa,适合去除内孔、窄缝处的细小毛刺,水流直径 0.1-1mm)与扇形喷嘴(喷射角度 15°-90°,适配平面、大面积表面的毛刺,覆盖范围广),工作时通过高压泵将水加压,形成高速射流冲击毛刺,无机械接触,避免工件变形,尤其适合薄壁件、易损件的去毛刺。磨料流工具由磨料缸、磨料与模具组成,磨料为高分子聚合物基体混合磨料颗粒(碳化硅、氧化铝,粒度 100-300 目),通过液压系统推动磨料在工件内孔或型腔中往复流动,磨料与毛刺充分接触摩擦,实现毛刺去除,适配液压阀块、换热器管板等交叉孔件,能去除孔径≤1mm 的微小内孔毛刺,同时对孔壁进行抛光,提升孔道表面质量。这类工具无需拆卸工件复杂结构,可实现整体去毛刺,加工效率较传统工具提升 2-3 倍。广东钢管去毛刺品牌