商机详情 -
河北自动去毛刺多少钱
化学腐蚀式去毛刺设备利用酸性或碱性的药剂的腐蚀作用去除毛刺,重心由耐腐蚀处理槽、温控系统、搅拌装置与废水处理模块组成。工作时,将工件完全浸泡在定制化腐蚀药剂中(如针对铝合金的硝酸 - 氟化物混合液),通过温控系统将药液温度控制在 50-80℃,搅拌装置确保药液均匀接触工件表面,毛刺因截面积小、反应面积大,会优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。该设备适合精密电子零件(如连接器引脚)、深孔件(如液压阀孔)等机械方法难以触及的场景,能去除 0.01-0.1mm 的微小毛刺,且去毛刺后工件边角圆润、无划痕。使用时需严格控制药剂浓度(酸液浓度 5%-15%)与处理时间(3-10 分钟),避免过度腐蚀;同时必须配套废水处理模块,对废液进行中和、过滤处理,符合环保排放标准(如 GB 8978),操作人员需佩戴防腐防护装备,确保作业安全。去毛刺设备的磨具转速可调节(1000-10000rpm),适配不同材质工件。河北自动去毛刺多少钱
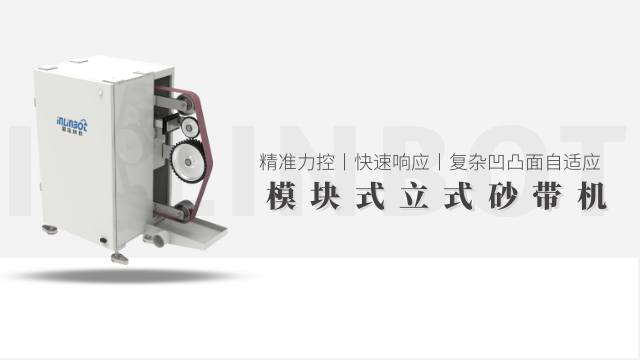
去毛刺设备根据工作原理可分为机械类、化学类、流体类、超声类四大重心类型,适配不同工件特性与生产需求。机械类设备(如研磨机、锉刀机)通过物理摩擦去除毛刺,适用于不锈钢、碳钢等硬度较高的金属工件,尤其适配轴类、齿轮等规则形状零件,处理效率高(单件处理时间 10-30 秒),但对异形件易产生局部过度打磨。化学去毛刺设备利用化学药剂腐蚀毛刺,适合精密电子零件、深孔件等机械方法难以触及的场景,去毛刺均匀且不损伤工件精度,不过需配套环保处理设备,避免药剂污染。流体类设备(高压水射流、磨料流)通过高压流体或磨料冲击毛刺,适配薄壁件、异形件及模具型腔,高压水射流设备可处理厚度≤5mm 的板材工件,磨料流则适用于复杂内孔毛刺。超声去毛刺设备借助超声波振动带动研磨介质作用于毛刺,适合塑料、铝合金等软质材料工件,尤其适配微型零件(如电子元器件引脚),处理后表面粗糙度可降至 Ra0.8μm 以下。安徽精密去毛刺供应商针对高硬度工件(如钨钢),去毛刺设备需选用金刚石磨具,增强切削能力。
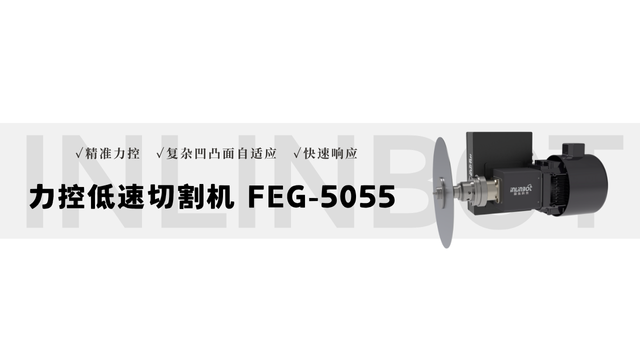
去毛刺测试需结合具体工艺特点针对性设计,不同工艺的测试重点存在明显差异。针对机械去毛刺(如锉削、研磨),测试重点关注毛刺残留的均匀性与工件尺寸稳定性,需检测不同部位(如孔壁、边角、槽口)的毛刺去除效果,避免因手工操作或设备参数不当导致局部残留;对于化学去毛刺,需重点测试表面腐蚀情况,通过浸泡后的重量变化(失重率≤0.5%)、表面色差检测,判断化学药剂是否对工件材质造成损伤,同时验证深孔、盲孔等隐蔽部位的毛刺去除效果;高压水射流去毛刺测试需聚焦工件完整性,检测是否存在水射流冲击导致的变形、壁厚减薄,尤其适用于薄壁件、易损件;超声波去毛刺测试则需关注边角倒圆效果与表面粗糙度,避免超声能量过高导致工件表面出现麻点。
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”),若某台机器人出现故障,系统自动将其任务分配给备用机器人,或调整其他机器人加工节奏,确保整体生产不中断。以汽车零部件生产线为例,3 台六轴机器人协同作业,单日处理量可提升至 1500-2000 件,较单台机器人效率提升 2-3 倍。针对叠层工件,去毛刺设备可采用分层处理方式,确保每层毛刺去除干净。
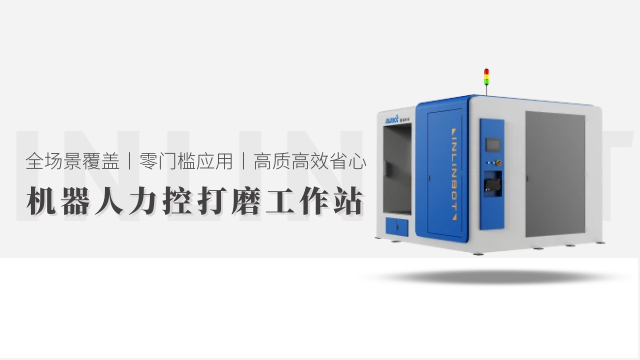
切削修整类工具通过刀刃的切削作用精细去除毛刺,重心包括特用去毛刺铣刀、倒角刀、刮刀等,适合规则形状与复杂结构工件的精细去毛刺。去毛刺铣刀按刃口设计分为单刃铣刀(刃口锋利,适合去除薄壁件、深孔件的丝状毛刺,切削阻力小)与多刃铣刀(3-6 刃,刚性强,适配槽口、台阶处的飞边毛刺,加工效率高),刀柄直径常用 3-16mm,可安装在数控铣床或机器人上实现自动化加工。倒角刀专注于工件边角毛刺去除与倒圆处理,按倒圆半径分为固定半径(0.1-0.5mm)与可调半径(0.1-1mm)两类,刃口采用圆弧设计,加工时可一次性完成毛刺去除与边角倒圆,避免二次加工,适配螺栓孔、轴类零件的端部倒角。刮刀由较强度合金钢材制成,刃口角度 30°-45°,分为平面刮刀(适合大型平板件、模具表面的飞边毛刺)与异形刮刀(如弯形刮刀,适配曲面、凹槽处毛刺),手动操作时需控制刮刀角度与力度,避免损伤工件表面。这类工具加工精度高,毛刺残留量可控制在 0.02mm 以内,普遍应用于汽车零部件、航空航天组件的精密加工。喷砂去毛刺设备的砂粒回收系统可实现砂粒循环利用,降低耗材成本。河北自动去毛刺多少钱
去毛刺设备工作时需配备除尘系统,减少毛刺粉尘对环境与人员的影响。河北自动去毛刺多少钱
针对高温、腐蚀、深孔等特殊工况,需对去毛刺刀具进行针对性改造,确保加工可行性与稳定性。在高温工况(加工温度≥200℃,如热处理后工件去毛刺)中,刀具需采用耐高温材质(如陶瓷刀具、高温合金刀具),同时在刀具表面喷涂耐高温涂层(如氧化铝涂层、碳化钛涂层),提升刀具耐高温性能,避免高温导致刀具软化;在腐蚀工况(如化学去毛刺后残留药剂的工件)中,刀具需采用耐腐蚀材质(如不锈钢刀具、钛合金刀具),刃口避免使用焊接结构,防止药剂侵蚀焊缝导致刀具断裂;在深孔工况(孔深>10 倍孔径)中,刀具需进行 “轻量化改造”,采用空心刀柄减少刀具重量,避免加工时刀具下垂;同时在刀具尾部增加 “导向装置”(如尼龙导向轮),确保刀具在孔内稳定运行;针对交叉孔工况,刀具需设计 “可伸缩刃口”,加工主孔时刃口收缩,避免碰撞侧孔,加工侧孔时刃口伸出,精细去除交叉处毛刺,刃口伸缩量通过设备程序自动控制,适配复杂孔系工件加工。河北自动去毛刺多少钱