商机详情 -
北京全自动打磨头哪家好
合理控制使用损耗是延长复合材料打磨头寿命、保障打磨质量的关键。使用前需根据复合材料类型调整打磨参数,避免 “参数错配” 导致的异常损耗 —— 如用碳纤维打磨头打磨芳纶纤维,易因磨料硬度过高导致纤维抽丝,同时磨头磨损速度加快约三0%。使用过程中需定期清理磨头表面的树脂残渣,每 30 分钟用压缩空气(压力 0.4MPa)吹扫磨料间隙,或用特用清理刷去除粘黏物,防止磨头堵塞导致打磨效率下降与局部过热。打磨头更换需遵循 “磨损量标准”,当磨料层厚度减少 3mm(约初始厚度的 1/3)或出现局部磨料脱落时,需立即更换,避免因磨料不足导致打磨压力异常,损伤复合材料表面。此外,存放时需将打磨头置于干燥环境(湿度≤60%),避免结合剂受潮软化,影响使用寿命。设备的冷却系统可降低打磨头温度,延长磨头寿命并保护工件。北京全自动打磨头哪家好
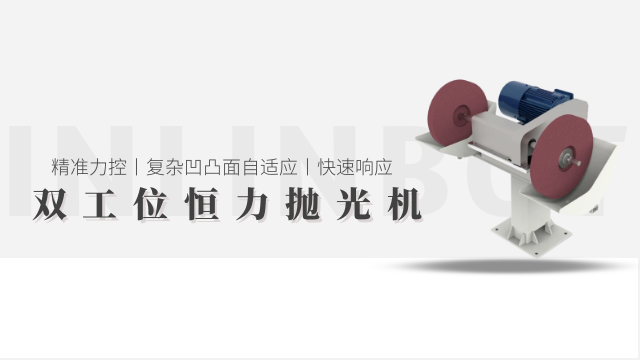
选择适配的维护工具与耗材是保障维护效果的关键,需根据设备部件特性精细匹配。工具选用方面:拆卸打磨头需用特用扳手(如梅花扳手或套筒扳手),避免使用活动扳手导致法兰面损伤;清理主轴油污需用无绒抹布,防止纤维残留影响润滑效果;校准压力传感器需用精度≥0.01MPa 的标准压力表,确保校准数据准确。耗材选用方面:主轴润滑需用锂基润滑脂(型号 L-TSA46),其耐温性与抗水性适配打磨设备高温高湿工况;清洁磨料需用中性清洁剂(pH 值 6-8),避免酸性或碱性清洁剂腐蚀结合剂;防锈保养需用脱水防锈油(如 101 防锈油),尤其针对潮湿环境下使用的设备,可有效防止金属部件生锈。此外,需定期检查维护工具的精度,如扭矩扳手每半年校准一次,确保力矩输出准确,避免因工具误差导致维护不到位。江苏工业打磨头打磨航空航天领域用自动打磨头设备,对打磨精度要求较高,达 ±0.01mm。
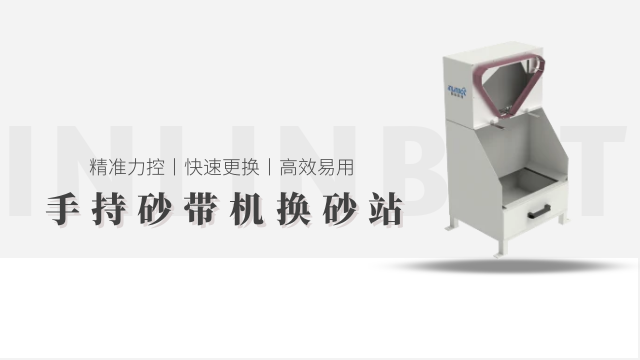
设备关键部件需按周期进行专项保养,重心包括传动系统、力控模块、散热系统三类。传动系统保养每两周一次:拆卸打磨头主轴,清理轴颈处的油污与碎屑,涂抹高温润滑脂(耐温≥200℃),润滑脂用量以覆盖轴颈 1/3 为宜,避免过多导致散热不良;检查传动皮带张力,用手指按压皮带中部,挠度应控制在 5-8mm,过松需调整皮带轮间距,过紧则易导致电机过载。力控模块保养每月一次:校准压力传感器,通过标准砝码加载测试(0.1MPa、0.3MPa、0.5MPa 三个压力点),确保反馈误差≤5%,若偏差超标需重新标定;清洁力控气缸活塞杆,涂抹防锈油,防止气缸内进入杂质导致压力波动。散热系统保养每季度一次:拆开设备侧盖,清理散热片与风扇叶片的粉尘,用压缩空气逆向吹扫,确保散热效率;检查冷却液液位(若为水冷设备),补充至标准刻度,同时更换冷却液滤芯,防止杂质堵塞冷却管路。
自动打磨头设备是基于自动化控制技术与精密机械制造的一体化打磨装备,重心由打磨执行机构、智能控制系统、动力驱动单元及辅助定位组件构成。其工作原理通过 PLC 可编程控制器预设打磨参数,结合伺服电机驱动打磨头完成转速调节、进给量控制,搭配视觉识别或传感器定位技术,实现对工件表面的精细打磨。设备打磨头采用高硬度合金材质或金刚石涂层,支持多维度旋转调节,可根据工件形状自动切换打磨角度,配合传送带或机械臂送料系统,形成 “定位 - 打磨 - 检测 - 出料” 的闭环作业流程。相比传统人工打磨,其通过数字化控制消除人为操作误差,确保每批次工件打磨精度一致,重心构造的模块化设计也为后续维护与功能拓展提供了便利。针对叠层工件,自动打磨头设备可分层打磨,确保每层打磨均匀。
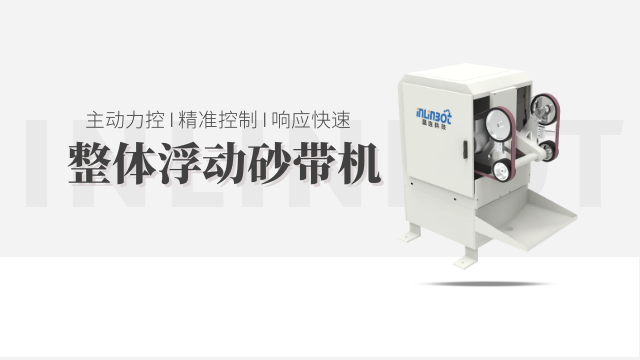
铸件打磨头的重心设计围绕铸件 “表面粗糙、含砂眼气孔、易产生飞边毛刺” 的特性展开,重点解决传统打磨头效率低、易堵塞的问题。其头部采用 “宽刃切削 + 大间隙排屑” 结构,打磨刃口宽度比普通打磨头增加 30%,可快速切削铸件表面厚实的飞边(厚度通常 2-5mm);同时在刃口间开设 1.5-2mm 宽的排屑槽,配合螺旋式排布设计,使打磨产生的铸铁碎屑(粒径 0.5-2mm)能快速排出,避免堆积堵塞。此外,打磨头基体选用较强度 40Cr 钢,经调质处理后硬度达 HRC35-40,可承受铸件打磨时的冲击载荷(通常 100-150N),防止基体变形导致打磨精度下降。这种设计能适配灰铸铁、球墨铸铁等常见铸件的粗磨需求,大幅提升打磨效率,减少中途清理堵塞的频次。医疗器械打磨需用无菌自动打磨头,避免器械受到污染。江苏工业打磨头打磨
自动打磨头设备闲置时需清理打磨头和工作台,做好防尘防潮。北京全自动打磨头哪家好
机器人打磨头的重心优势在于 “机器人本体 + 打磨头 + 控制系统” 的协同运作,形成精细高效的打磨闭环。其控制逻辑以机器人运动控制系统为重心,通过 EtherCAT 或 Profinet 高速通讯协议,实现机器人关节运动与打磨头转速、压力的实时同步 —— 当机器人按预设路径移动时,控制系统会根据工件曲面曲率变化,同步调节打磨头转速(如曲面凸起处提升转速至 3000rpm 增强切削力,凹陷处降至 1800rpm 避免过度打磨),同时力控模块实时反馈接触压力,动态调整机器人 Z 轴进给量,确保压力稳定在 0.2-0.3MPa。这种协同控制打破传统设备 “运动与打磨分离” 的局限,尤其在复杂异形件打磨中,能实现 “轨迹 - 转速 - 压力” 的毫秒级联动,保障每处打磨区域的参数适配性。北京全自动打磨头哪家好