商机详情 -
江苏铸造件去毛刺刀杆
去毛刺工作站通过全流程数据采集与实时监控,构建完善的质量管控体系,确保每一件工件的加工质量可追溯、可管控。检测模块在工作站的关键节点设置检测工位:上料前检测工件初始状态(如是否存在变形、初始毛刺高度),加工中实时监测工艺参数(如打磨转速、水射流压力),加工后检测毛刺残留量、表面粗糙度与尺寸精度,所有数据实时上传至控制系统,形成 “工件 ID - 加工参数 - 检测结果” 的对应台账;若出现质量异常,系统可快速定位问题环节(如参数设置错误、设备磨损),并追溯同批次工件的加工记录,便于批量排查与返工。同时,工作站支持 SPC(统计过程控制)分析,通过对历史数据的统计,识别质量波动趋势(如毛刺残留量随设备运行时间逐渐升高),提前预警设备维护需求(如更换磨具、校准传感器),从源头减少质量问题,产品合格率可稳定在 99.5% 以上。去毛刺设备的磨具转速可调节(1000-10000rpm),适配不同材质工件。江苏铸造件去毛刺刀杆
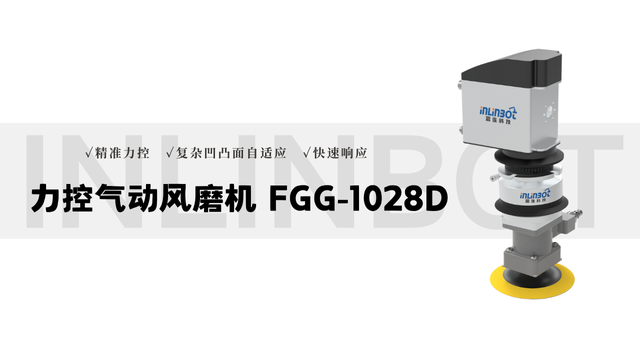
去毛刺设备能通过标准化作业,确保每一件工件的去毛刺效果一致,稳定产品质量,为企业提升市场竞争力奠定基础。人工去毛刺受经验、状态等因素影响,毛刺去除效果波动大,易出现残留或过度打磨问题,导致产品质量不稳定,客户投诉率高。而去毛刺设备通过精细控制参数(如研磨时间、腐蚀浓度、打磨力度),同一批次工件的毛刺残留量、表面粗糙度误差可控制在 ±0.01mm、±0.2μm 内,质量一致性较高。稳定的产品质量能提升客户满意度,减少因质量问题导致的退货、返工,降低企业损失。同时,高质量的工件在装配时能减少卡滞、密封失效等问题,提升终端产品的可靠性与使用寿命,帮助企业在市场竞争中树立良好口碑,获得更多订单与合作机会。四川汽车零部件去毛刺刀杆去毛刺设备的软件系统可定期升级,新增功能或优化加工算法。
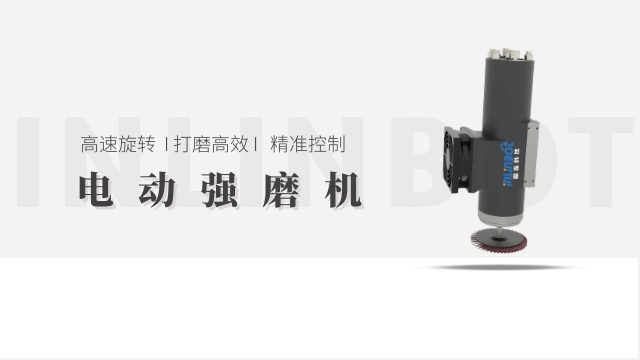
去毛刺工作站具备极强的柔性生产能力,可通过 “模块快速切换 + 参数一键调用”,实现多品种工件的高效换产,重心适配机制体现在三方面。一是模块兼容性设计,加工模块的机器人末端采用快换接口,更换打磨工具、喷嘴等附件时无需拆卸整个模块,换件时间≤2 分钟;输送模块的夹具采用模块化设计,针对不同形状工件(如圆形轴类、方形壳体),只需更换对应夹具组件(如 V 型块、定位销),无需重新设计夹具整体结构。二是参数存储与调用,控制系统支持存储 100-500 套工艺程序,每套程序包含加工参数(如转速、压力、时间)、输送路径、检测标准,更换工件时通过触摸屏或扫码器调用对应程序,系统自动同步调整各模块参数,换型时间从传统设备的 1-2 小时缩短至 5-10 分钟。三是产能动态适配,工作站可通过增减加工模块数量调整产能,如小批量生产时启用 1 组加工模块,大批量生产时同步启用 2-3 组加工模块,且各组模块单独运行,互不干扰,满足不同订单量的生产需求。
为避免工具磨损影响加工质量,去毛刺机器人需配备工具磨损监测与自动补偿系统,重心技术包括 “视觉监测”“力信号分析”“长度补偿” 三类。视觉监测方面,机器人搭载工具监测相机,定期拍摄工具刃口图像,通过图像识别算法计算磨损量(如砂轮直径磨损、铣刀刃口崩缺),当磨损量超过阈值(如砂轮直径减少 2mm),系统自动提示更换工具;力信号分析方面,力控传感器实时采集加工过程中的力信号,若相同工艺参数下的切削力持续升高(超过初始值 20%),判定工具已磨损,系统自动调整加工参数(如增加打磨时间、提高转速),临时补偿磨损影响;长度补偿方面,机器人配备工具长度测量装置(如激光测距传感器),每次换刀或加工前测量工具实际长度,与初始长度对比计算磨损量,通过控制系统自动调整工具坐标系,确保加工深度与路径精度不受工具缩短影响。该技术可使工具使用寿命较大化,同时减少因工具磨损导致的不合格品率(降低至 1% 以下)。去毛刺设备可适配金属、塑料、橡胶等多种材质工件的毛刺处理。
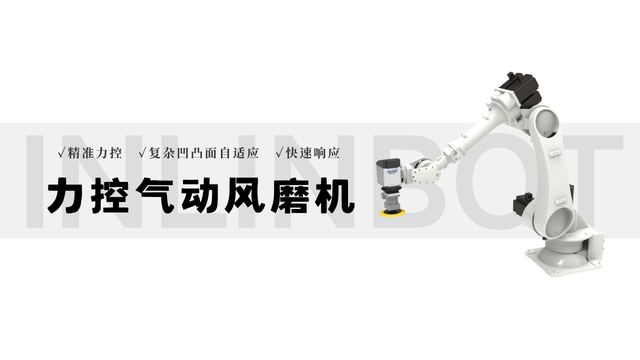
去毛刺刀具的刃口设计需结合毛刺类型与加工需求,通过优化刃口形状、角度提升去毛刺效率与精度。针对飞边毛刺(厚度 0.1-0.5mm),刀具刃口设计为 “锐角单刃”,刃口角度 30°-45°,切削时可快速切断毛刺,避免毛刺挤压变形,适配切削式铣刀、刮刀;针对丝状毛刺(直径≤0.1mm),刃口设计为 “多刃螺旋形”,如螺旋铣刀,刃数 3-6 刃,螺旋角 15°-30°,高速旋转时通过多刃协同切削,将丝状毛刺粉碎,避免缠绕刀具;针对边角毛刺(需倒圆处理),刃口设计为 “圆弧刃”,圆弧半径与工件要求的倒圆半径一致(0.1-0.3mm),如圆弧倒角刀,加工时可一次性完成毛刺去除与边角倒圆,无需二次加工;针对深孔内壁毛刺,刃口设计为 “收缩式刃口”,刀具直径从刀柄到刃口逐渐减小(锥度 1°-3°),避免加工时刀具与孔壁碰撞,同时刃口采用 “反向切削” 设计,确保毛刺向孔外排出,防止堵塞孔道。去毛刺设备的加工效率与工件尺寸、毛刺厚度相关,单件处理时间几秒到几分钟。广东金属去毛刺哪家好
去毛刺设备的应急停止按钮需安装在显眼位置,确保紧急情况快速停机。江苏铸造件去毛刺刀杆
去毛刺设备通过精细控制参数,能在去除毛刺的同时,较大程度保留工件原有精度,避免人工操作的不确定性。化学腐蚀式设备利用毛刺与工件主体腐蚀速率差异,针对性溶解 0.01-0.1mm 的微小毛刺,工件尺寸误差可控制在 ±0.005mm 内,完美适配精密电子零件的加工需求。超声振动式设备振幅控制在 10-50μm,研磨介质硬度与工件材质精细匹配,处理后表面粗糙度可达 Ra0.4μm 以下,且不会造成工件变形或划痕。机器人打磨式设备依托视觉定位系统与 ±0.01mm 的重复定位精度,能精细定位毛刺位置,按预设力度与路径打磨,避免人工打磨时因力度不均导致的工件尺寸偏差。这种高精度特性,确保了工件后续装配的密封性与适配性,降低了因精度不足导致的产品报废率。江苏铸造件去毛刺刀杆