商机详情 -
四川铸件去毛刺工具
磨料流式去毛刺设备利用磨料流体的挤压、摩擦作用去除工件内孔、型腔毛刺,重心由磨料缸、液压系统、模具(与工件匹配的夹具)、磨料回收系统组成。设备工作时,将磨料(由高分子聚合物基体与磨料颗粒混合而成,磨料颗粒可选氧化铝、碳化硅)注入磨料缸,液压系统推动磨料以 5-30MPa 压力在工件内孔或型腔中往复流动,磨料与毛刺充分接触,通过挤压、摩擦作用去除毛刺。该设备特别适合复杂内孔件(如液压阀块、换热器管板)、交叉孔件(如发动机油道孔),能去除孔径≤1mm 的微小内孔毛刺,且可对孔壁进行抛光,提升孔道表面质量。使用时需根据工件内孔尺寸、材质调整磨料粘度(内孔小选高粘度磨料,内孔大选低粘度磨料)与压力(软质材料选 5-10MPa,硬质材料选 15-25MPa),磨料可重复使用(使用寿命约 50-100 次),通过回收系统过滤杂质后循环利用,降低耗材成本。处理后需清理工件表面残留磨料,避免影响后续装配。喷砂去毛刺设备的压缩空气压力需稳定(0.2-0.6MPa),影响喷砂效果。四川铸件去毛刺工具
去毛刺刀具的刃口设计需结合毛刺类型与加工需求,通过优化刃口形状、角度提升去毛刺效率与精度。针对飞边毛刺(厚度 0.1-0.5mm),刀具刃口设计为 “锐角单刃”,刃口角度 30°-45°,切削时可快速切断毛刺,避免毛刺挤压变形,适配切削式铣刀、刮刀;针对丝状毛刺(直径≤0.1mm),刃口设计为 “多刃螺旋形”,如螺旋铣刀,刃数 3-6 刃,螺旋角 15°-30°,高速旋转时通过多刃协同切削,将丝状毛刺粉碎,避免缠绕刀具;针对边角毛刺(需倒圆处理),刃口设计为 “圆弧刃”,圆弧半径与工件要求的倒圆半径一致(0.1-0.3mm),如圆弧倒角刀,加工时可一次性完成毛刺去除与边角倒圆,无需二次加工;针对深孔内壁毛刺,刃口设计为 “收缩式刃口”,刀具直径从刀柄到刃口逐渐减小(锥度 1°-3°),避免加工时刀具与孔壁碰撞,同时刃口采用 “反向切削” 设计,确保毛刺向孔外排出,防止堵塞孔道。山东漆面去毛刺测试针对异形工件,去毛刺设备可配备定制化夹具,确保毛刺处理无死角。
去毛刺设备能通过标准化作业,确保每一件工件的去毛刺效果一致,稳定产品质量,为企业提升市场竞争力奠定基础。人工去毛刺受经验、状态等因素影响,毛刺去除效果波动大,易出现残留或过度打磨问题,导致产品质量不稳定,客户投诉率高。而去毛刺设备通过精细控制参数(如研磨时间、腐蚀浓度、打磨力度),同一批次工件的毛刺残留量、表面粗糙度误差可控制在 ±0.01mm、±0.2μm 内,质量一致性较高。稳定的产品质量能提升客户满意度,减少因质量问题导致的退货、返工,降低企业损失。同时,高质量的工件在装配时能减少卡滞、密封失效等问题,提升终端产品的可靠性与使用寿命,帮助企业在市场竞争中树立良好口碑,获得更多订单与合作机会。
为避免工具磨损影响加工质量,去毛刺机器人需配备工具磨损监测与自动补偿系统,重心技术包括 “视觉监测”“力信号分析”“长度补偿” 三类。视觉监测方面,机器人搭载工具监测相机,定期拍摄工具刃口图像,通过图像识别算法计算磨损量(如砂轮直径磨损、铣刀刃口崩缺),当磨损量超过阈值(如砂轮直径减少 2mm),系统自动提示更换工具;力信号分析方面,力控传感器实时采集加工过程中的力信号,若相同工艺参数下的切削力持续升高(超过初始值 20%),判定工具已磨损,系统自动调整加工参数(如增加打磨时间、提高转速),临时补偿磨损影响;长度补偿方面,机器人配备工具长度测量装置(如激光测距传感器),每次换刀或加工前测量工具实际长度,与初始长度对比计算磨损量,通过控制系统自动调整工具坐标系,确保加工深度与路径精度不受工具缩短影响。该技术可使工具使用寿命较大化,同时减少因工具磨损导致的不合格品率(降低至 1% 以下)。去毛刺设备的售后服务包括设备安装调试、操作培训与故障维修支持。
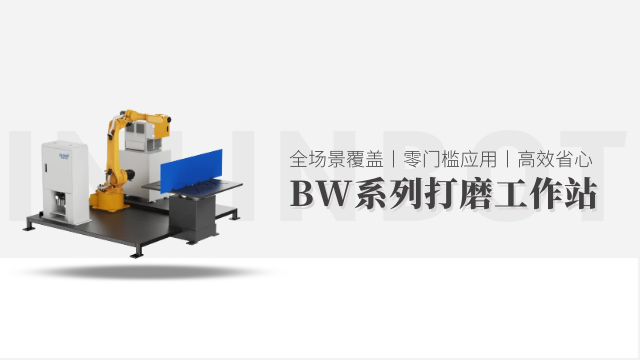
去毛刺工作站的重心优势在于高度自动化集成,能大幅减少人工干预,实现 24 小时无人化连续生产。相较于单一设备需人工频繁上料、下料、调整参数,工作站通过 “输送模块 + 智能抓手” 实现工件自动上下料,定位精度可达 ±0.02mm,确保工件与加工模块精细对接;控制系统预设多套工艺程序,更换工件时只需调用对应程序,无需重新调试设备,换型时间从 1-2 小时缩短至 5-10 分钟;检测模块与加工模块联动,若检测到毛刺残留超标,系统会自动调整加工参数(如增大打磨力度、延长腐蚀时间),或触发报警提醒人工介入,避免批量不合格品产生。以汽车变速箱壳体加工为例,工作站可实现 “工件自动上料→机器人打磨去外表面毛刺→高压水射流去内孔毛刺→视觉检测→合格工件自动下料” 全流程无人作业,单日处理量达 500-800 件,效率较人工辅助单一设备提升 3-5 倍。去毛刺设备的打磨压力可根据工件材质硬度调节,通常范围 0.1-0.5MPa。四川去毛刺工作站
超声波去毛刺设备的工作液需定期更换,保持清洁度与去毛刺效果。四川铸件去毛刺工具
去毛刺机器人的安全防护需覆盖 “人员安全”“设备安全”“工件安全” 全场景,严格遵循工业安全标准。人员防护方面,除常规安全围栏与联锁装置外,协作机器人需具备 “碰撞检测 + 力限保护” 双重功能:当机器人与人员发生碰撞,力控传感器在 10ms 内检测到碰撞力(阈值≤50N),立即触发停机,同时机器人关节自动回退 10-20mm,避免二次伤害;设备安多方面,设置过载保护(如电机电流超过额定值 120% 时停机)、过压保护(气源压力低于 0.4MPa 时报警)、紧急停止回路(双回路设计,确保单回路故障时仍可触发停机);工件安多方面,夹具配备 “夹持力监测” 功能,若夹持力低于预设值(如软质工件<3N),系统暂停加工并报警,防止工件脱落损坏;同时在加工区域设置碎屑防护板,避免打磨产生的金属碎屑飞溅,保护周边设备与人员。四川铸件去毛刺工具