商机详情 -
广东国内去毛刺实力厂家
去毛刺测试是工业制造中验证工件毛刺去除效果的关键环节,重心目的是确保工件满足装配精度、使用安全性及外观质量要求。测试需围绕四大重心指标展开:毛刺残留量(单个毛刺高度≤0.05mm 为合格,关键精密件需≤0.02mm)、表面粗糙度(经去毛刺后工件表面 Ra 值需≤1.6μm,配合面需≤0.8μm)、边角倒圆半径(通常控制在 0.1-0.3mm,避免尖锐边角影响装配或造成安全隐患)、工件完整性(测试后需无变形、划痕、材质损伤等二次缺陷)。通过量化这些指标,可精细判断去毛刺工艺是否适配工件特性,避免因毛刺残留导致后续装配卡滞、密封失效,或因过度去毛刺造成工件尺寸精度损失,为批量生产提供工艺可行性依据。去毛刺设备处理后的工件表面粗糙度可降至 Ra0.4-Ra1.6μm,满足装配需求。广东国内去毛刺实力厂家
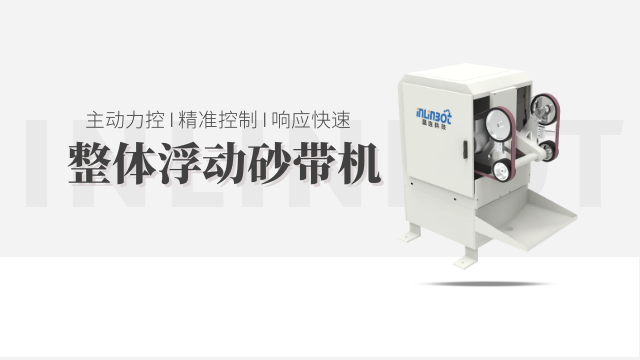
高压水射流式去毛刺设备通过高压泵产生的高速水流(或掺磨料水流)冲击毛刺,重心结构包括高压泵(压力 10-300MPa)、喷嘴(直径 0.1-1mm)、机械臂(或工作台)、水循环系统。设备工作时,高压泵将水加压至设定压力,通过喷嘴形成高速射流(流速可达 300-1000m/s),机械臂带动喷嘴按预设路径移动,精细冲击工件毛刺部位,利用水流的动能击碎毛刺。若处理高硬度工件(如不锈钢模具),可在水中添加石榴石、金刚砂磨料(粒径 50-200μm),增强去毛刺能力。这类设备适配薄壁件(如汽车钣金件)、异形件(如发动机缸体)及模具型腔,能处理厚度≤10mm 的工件,且不会对工件造成机械应力损伤,避免变形。操作时需根据毛刺硬度调整压力(软质材料选 10-50MPa,硬质材料选 100-200MPa),喷嘴与工件距离控制在 5-20mm,同时通过水循环系统过滤、回收水资源,水资源利用率可达 80% 以上,降低运行成本。安徽铣削去毛刺如何选择去毛刺设备的占地面积与加工工件尺寸相关,大型工件设备占地可达 10㎡以上。
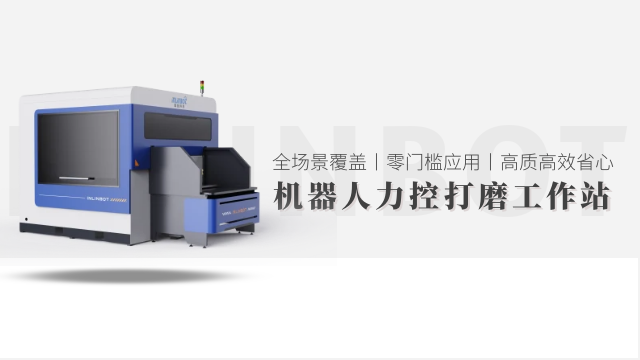
去毛刺机器人需根据工件材质特性,精细调整加工参数,确保毛刺去除效果与工件完整性平衡。针对不锈钢、合金钢等硬质材料(硬度 HRC 25-30),需采用 “高转速 + 中力度” 参数组合:电主轴转速设定为 15000-25000rpm,打磨力度控制在 8-12N,搭配碳化硅砂轮(粒度 60-80 目),快速切断硬质毛刺的同时避免工具过度磨损;针对铝合金、铜合金等中软质材料(HRC 10-15),切换为 “中转速 + 低力度” 模式:转速降至 8000-15000rpm,力度调整为 3-6N,选用氧化铝砂轮(粒度 100-120 目),防止材质变形或表面划伤;针对塑料、橡胶等软质材料(邵氏硬度 60-80),需采用 “低转速 + 微力度” 方案:转速≤5000rpm,力度控制在 1-3N,适配尼龙磨头或抛光轮,通过摩擦而非切削去除毛刺,避免材料融化粘连。此外,加工参数需与进给速度联动,硬质材料进给速度 5-8mm/s,软质材料 10-15mm/s,确保每单位时间内的切削量适配材质耐受度。
去毛刺刀具的刃口设计需结合毛刺类型与加工需求,通过优化刃口形状、角度提升去毛刺效率与精度。针对飞边毛刺(厚度 0.1-0.5mm),刀具刃口设计为 “锐角单刃”,刃口角度 30°-45°,切削时可快速切断毛刺,避免毛刺挤压变形,适配切削式铣刀、刮刀;针对丝状毛刺(直径≤0.1mm),刃口设计为 “多刃螺旋形”,如螺旋铣刀,刃数 3-6 刃,螺旋角 15°-30°,高速旋转时通过多刃协同切削,将丝状毛刺粉碎,避免缠绕刀具;针对边角毛刺(需倒圆处理),刃口设计为 “圆弧刃”,圆弧半径与工件要求的倒圆半径一致(0.1-0.3mm),如圆弧倒角刀,加工时可一次性完成毛刺去除与边角倒圆,无需二次加工;针对深孔内壁毛刺,刃口设计为 “收缩式刃口”,刀具直径从刀柄到刃口逐渐减小(锥度 1°-3°),避免加工时刀具与孔壁碰撞,同时刃口采用 “反向切削” 设计,确保毛刺向孔外排出,防止堵塞孔道。去毛刺设备的防护栏可防止加工过程中工件或磨具飞溅,保障操作安全。
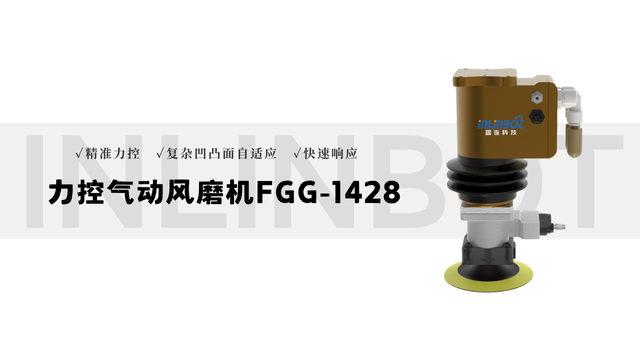
流体冲击类工具通过高压流体或磨料流体的冲击作用去除毛刺,重心包括高压水射流喷嘴、磨料流工具等,适合深孔件、交叉孔件与复杂型腔件的去毛刺。高压水射流喷嘴按喷射形状分为圆形喷嘴(喷射压力 10-300MPa,适合去除内孔、窄缝处的细小毛刺,水流直径 0.1-1mm)与扇形喷嘴(喷射角度 15°-90°,适配平面、大面积表面的毛刺,覆盖范围广),工作时通过高压泵将水加压,形成高速射流冲击毛刺,无机械接触,避免工件变形,尤其适合薄壁件、易损件的去毛刺。磨料流工具由磨料缸、磨料与模具组成,磨料为高分子聚合物基体混合磨料颗粒(碳化硅、氧化铝,粒度 100-300 目),通过液压系统推动磨料在工件内孔或型腔中往复流动,磨料与毛刺充分接触摩擦,实现毛刺去除,适配液压阀块、换热器管板等交叉孔件,能去除孔径≤1mm 的微小内孔毛刺,同时对孔壁进行抛光,提升孔道表面质量。这类工具无需拆卸工件复杂结构,可实现整体去毛刺,加工效率较传统工具提升 2-3 倍。去毛刺设备的闲置时需清理工作台与磨具,做好设备防尘防潮保护。山东磨抛去毛刺服务商
去毛刺设备的上下料方式有传送带式、机械臂抓取式等,适配不同生产节奏。广东国内去毛刺实力厂家
去毛刺工作站各模块间的信号交互依赖标准化工业协议,重心采用 “Profinet”“EtherCAT”“Modbus” 三类协议,确保数据传输实时性与准确性。加工模块(如机器人)与控制系统间采用 EtherCAT 协议,数据传输周期≤1ms,可实现机器人动作指令的快速下发,避免加工路径延迟;输送模块(如 AGV 小车、传送带)与控制系统间采用 Profinet 协议,支持设备状态、位置信息的实时上传,传输距离可达 100m,适配大型工作站的模块分布需求;检测模块(如视觉相机、粗糙度仪)与控制系统间采用 Modbus 协议,将检测数据(如毛刺高度、粗糙度值)以寄存器形式传输,数据更新频率≥10 次 / 秒,确保控制系统及时获取质量判定结果。协议兼容性设计使工作站可接入不同品牌模块,如发那科机器人、基恩士视觉相机,只需通过协议参数配置即可实现协同,无需更换控制系统重心硬件。广东国内去毛刺实力厂家