商机详情 -
山东一站式去毛刺哪家好
针对不同材质工件,去毛刺工作站的工艺参数需精细调整,重心围绕 “研磨介质选择”“能量输出控制”“加工时间设定” 展开。处理不锈钢(硬度 HRC 25-30)工件时,研磨工艺选用碳化硅磨料(粒径 80-120 目),机器人打磨转速设定为 1500-2000rpm,打磨进给速度 5-8mm/s,避免磨料过细导致效率低下;处理铝合金(硬度 HRC 10-15)工件时,超声振动工艺选用树脂磨料(邵氏硬度 70-80),振动频率 25-30kHz,振幅控制在 15-25μm,防止振幅过大造成工件表面划伤;处理塑料(如 ABS、PC)工件时,高压水射流工艺压力设定为 20-50MPa,喷嘴距离工件表面 10-15mm,采用扇形喷嘴(喷射角度 30°),避免高压直射导致塑料工件开裂;处理铜合金(如黄铜、青铜)工件时,化学去毛刺工艺选用弱酸性的药剂(pH 值 3-5),处理时间 4-6 分钟,温度控制在 40-50℃,减少药剂对铜材质的腐蚀氧化。按加工方式,去毛刺设备可分为机械打磨式、超声波式、喷砂式等类型。山东一站式去毛刺哪家好
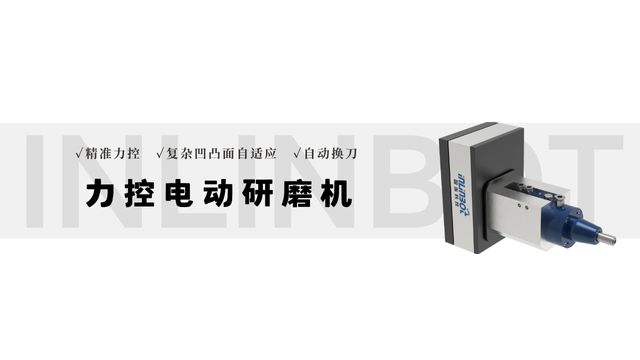
为避免工具磨损影响加工质量,去毛刺机器人需配备工具磨损监测与自动补偿系统,重心技术包括 “视觉监测”“力信号分析”“长度补偿” 三类。视觉监测方面,机器人搭载工具监测相机,定期拍摄工具刃口图像,通过图像识别算法计算磨损量(如砂轮直径磨损、铣刀刃口崩缺),当磨损量超过阈值(如砂轮直径减少 2mm),系统自动提示更换工具;力信号分析方面,力控传感器实时采集加工过程中的力信号,若相同工艺参数下的切削力持续升高(超过初始值 20%),判定工具已磨损,系统自动调整加工参数(如增加打磨时间、提高转速),临时补偿磨损影响;长度补偿方面,机器人配备工具长度测量装置(如激光测距传感器),每次换刀或加工前测量工具实际长度,与初始长度对比计算磨损量,通过控制系统自动调整工具坐标系,确保加工深度与路径精度不受工具缩短影响。该技术可使工具使用寿命较大化,同时减少因工具磨损导致的不合格品率(降低至 1% 以下)。浙江切割去毛刺供应商去毛刺设备的生产数据可实时上传至管理系统,便于生产进度跟踪。
去毛刺工作站具备极强的定制化能力,可根据不同行业、不同工件的特性,调整模块配置与工艺组合,满足个性化加工需求。针对电子行业的微型精密零件(如连接器引脚),工作站会集成超声振动去毛刺模块 + 显微视觉检测模块,采用软质研磨介质(树脂磨料),避免损伤零件细小结构,毛刺去除精度可达 0.005mm;针对汽车行业的大型异形件(如发动机缸体),则集成多轴机器人打磨模块 + 高压水射流模块,机器人搭载不同打磨工具(砂轮、钢丝刷)处理外表面毛刺,高压水射流深入缸体油道孔去除内孔毛刺,兼顾效率与精度;针对医疗行业的不锈钢器械(如手术剪刀),工作站会增加清洗消毒模块,去毛刺后通过高压喷淋、紫外线消毒,确保工件符合医疗卫生标准(如 ISO 13485)。此外,工作站还可根据车间空间布局,设计直线型、U 型或环形结构,较大化利用场地资源,适配不同生产环境。
去毛刺机器人的编程模式分为三类,适配不同生产需求与操作人员技能水平。一类是示教编程,通过示教器手动拖动机器人末端工具,按加工路径逐点记录坐标,系统自动生成程序,操作门槛低(无需专业编程知识),适合小批量、固定路径的去毛刺作业(如单一型号零件长期生产),但路径精度依赖操作人员经验,复杂路径调试时间长(需 1-2 小时);第二类是离线编程,借助特用软件在电脑上搭建虚拟场景,导入工件 3D 模型后规划加工路径,可模拟碰撞检测与路径优化,再将程序传输至机器人,适合复杂工件(如多型腔模具)、大批量生产,调试时间缩短至 30 分钟以内,且可实现多台机器人程序同步更新;第三类是视觉引导编程,通过机器人搭载的 2D/3D 视觉相机,实时采集工件位置与毛刺分布,系统自动生成或调整加工路径,无需人工预设坐标,适配工件定位偏差大(如人工上料误差 ±5mm)、毛刺位置不规则的场景(如铸件飞边毛刺),定位精度可达 ±0.03mm,大幅提升作业灵活性。去毛刺设备的软件系统可定期升级,新增功能或优化加工算法。
去毛刺设备通过精细控制参数,能在去除毛刺的同时,较大程度保留工件原有精度,避免人工操作的不确定性。化学腐蚀式设备利用毛刺与工件主体腐蚀速率差异,针对性溶解 0.01-0.1mm 的微小毛刺,工件尺寸误差可控制在 ±0.005mm 内,完美适配精密电子零件的加工需求。超声振动式设备振幅控制在 10-50μm,研磨介质硬度与工件材质精细匹配,处理后表面粗糙度可达 Ra0.4μm 以下,且不会造成工件变形或划痕。机器人打磨式设备依托视觉定位系统与 ±0.01mm 的重复定位精度,能精细定位毛刺位置,按预设力度与路径打磨,避免人工打磨时因力度不均导致的工件尺寸偏差。这种高精度特性,确保了工件后续装配的密封性与适配性,降低了因精度不足导致的产品报废率。去毛刺设备的应急停止按钮需安装在显眼位置,确保紧急情况快速停机。河南国内去毛刺实力厂家
喷砂去毛刺设备的砂粒回收系统可实现砂粒循环利用,降低耗材成本。山东一站式去毛刺哪家好
去毛刺工作站具备极强的柔性生产能力,可通过 “模块快速切换 + 参数一键调用”,实现多品种工件的高效换产,重心适配机制体现在三方面。一是模块兼容性设计,加工模块的机器人末端采用快换接口,更换打磨工具、喷嘴等附件时无需拆卸整个模块,换件时间≤2 分钟;输送模块的夹具采用模块化设计,针对不同形状工件(如圆形轴类、方形壳体),只需更换对应夹具组件(如 V 型块、定位销),无需重新设计夹具整体结构。二是参数存储与调用,控制系统支持存储 100-500 套工艺程序,每套程序包含加工参数(如转速、压力、时间)、输送路径、检测标准,更换工件时通过触摸屏或扫码器调用对应程序,系统自动同步调整各模块参数,换型时间从传统设备的 1-2 小时缩短至 5-10 分钟。三是产能动态适配,工作站可通过增减加工模块数量调整产能,如小批量生产时启用 1 组加工模块,大批量生产时同步启用 2-3 组加工模块,且各组模块单独运行,互不干扰,满足不同订单量的生产需求。山东一站式去毛刺哪家好