商机详情 -
山东金属去毛刺使用场景
去毛刺测试需严格控制误差,确保数据真实可靠。误差控制主要从三方面入手:设备误差控制(定期校准测试仪器,如粗糙度仪每年校准 1 次,显微镜每半年校准 1 次,确保测量精度≤±0.001mm)、操作误差控制(测试人员需经专业培训,同一指标需由 2 人单独测量 3 次,取平均值作为较终结果)、环境误差控制(避免温度剧烈变化导致工件热胀冷缩,避免粉尘、振动影响测量稳定性)。数据处理需遵循量化原则,将测试结果与预设合格标准对比,形成 “合格 / 不合格” 判定,同时记录毛刺残留位置、尺寸及工件损伤情况。对于不合格项,需分析原因(如工艺参数不合理、设备精度不足、样品状态异常),并提出调整方案(如优化打磨转速、更换化学药剂浓度、调整水射流压力),通过二次测试验证方案有效性。喷砂去毛刺设备的砂粒回收系统可实现砂粒循环利用,降低耗材成本。山东金属去毛刺使用场景
选购去毛刺设备需聚焦三大重心技术参数,确保与生产需求精细匹配。一是处理精度,需根据工件要求选择:普通机械零件毛刺高度去除要求≤0.05mm,可选用常规精度设备;精密仪器零件(如航空航天组件)需≤0.02mm,需选择高精度机型(重复定位精度 ±0.005mm)。二是处理效率,按生产批量选择:小批量生产(日均≤500 件)可选用半自动设备(如手动送料研磨机);大批量生产(日均≥1000 件)需选全自动设备(如连续式磨料流设备),单小时处理量可达 300-500 件。三是工件适配范围,设备的工作行程、夹持方式需与工件尺寸匹配:处理小型零件(直径≤50mm)可选用桌面式设备,夹持范围 5-50mm;处理大型工件(长度≥1m)需选龙门式或落地式设备,工作行程≥1200mm。此外,还需关注设备的毛刺去除均匀性(同一批次工件误差≤±0.01mm)与边角倒圆能力(倒圆半径 0.1-0.3mm 可调),确保满足装配与安全要求。北京冲压件去毛刺多少钱全自动去毛刺设备可集成上下料系统,实现工件毛刺处理全流程无人化。
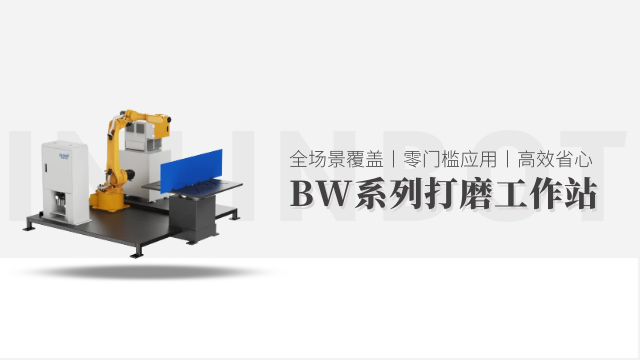
去毛刺工作站的重心优势在于高度自动化集成,能大幅减少人工干预,实现 24 小时无人化连续生产。相较于单一设备需人工频繁上料、下料、调整参数,工作站通过 “输送模块 + 智能抓手” 实现工件自动上下料,定位精度可达 ±0.02mm,确保工件与加工模块精细对接;控制系统预设多套工艺程序,更换工件时只需调用对应程序,无需重新调试设备,换型时间从 1-2 小时缩短至 5-10 分钟;检测模块与加工模块联动,若检测到毛刺残留超标,系统会自动调整加工参数(如增大打磨力度、延长腐蚀时间),或触发报警提醒人工介入,避免批量不合格品产生。以汽车变速箱壳体加工为例,工作站可实现 “工件自动上料→机器人打磨去外表面毛刺→高压水射流去内孔毛刺→视觉检测→合格工件自动下料” 全流程无人作业,单日处理量达 500-800 件,效率较人工辅助单一设备提升 3-5 倍。
旋转研磨类工具是通过高速旋转产生的摩擦或冲击作用去除毛刺,重心包括砂轮片、钢丝轮、研磨轮等,适配硬质材料工件的批量去毛刺。砂轮片按磨料材质分为碳化硅砂轮(硬度高、耐磨性强,适合不锈钢、合金钢等硬质材料)与氧化铝砂轮(韧性好、不易崩裂,适配铝合金、铜合金等中软质材料),常用粒度范围 40-120 目(粗粒度 40-60 目用于去除厚飞边毛刺,细粒度 80-120 目用于毛刺细化与表面抛光)。钢丝轮由较强度钢丝编织而成,钢丝直径 0.1-0.5mm,分为直丝轮(适合平面、边缘毛刺清理)与曲丝轮(适配异形件、缝隙处毛刺),旋转速度通常控制在 1500-3000rpm,避免高速导致钢丝断裂飞溅。研磨轮多为树脂或橡胶基体,内嵌磨料颗粒,适合精密零件的毛刺去除与表面精磨,如电子元件引脚、医疗器械边角,加工后表面粗糙度可降至 Ra 0.8μm 以下。使用时需根据工件材质选择磨料类型,搭配防护罩避免碎屑飞溅,同时控制旋转速度与进给压力,防止工件过热或表面划伤。大型流水线去毛刺设备可与其他加工设备联动,融入生产全流程。
流体冲击类工具通过高压流体或磨料流体的冲击作用去除毛刺,重心包括高压水射流喷嘴、磨料流工具等,适合深孔件、交叉孔件与复杂型腔件的去毛刺。高压水射流喷嘴按喷射形状分为圆形喷嘴(喷射压力 10-300MPa,适合去除内孔、窄缝处的细小毛刺,水流直径 0.1-1mm)与扇形喷嘴(喷射角度 15°-90°,适配平面、大面积表面的毛刺,覆盖范围广),工作时通过高压泵将水加压,形成高速射流冲击毛刺,无机械接触,避免工件变形,尤其适合薄壁件、易损件的去毛刺。磨料流工具由磨料缸、磨料与模具组成,磨料为高分子聚合物基体混合磨料颗粒(碳化硅、氧化铝,粒度 100-300 目),通过液压系统推动磨料在工件内孔或型腔中往复流动,磨料与毛刺充分接触摩擦,实现毛刺去除,适配液压阀块、换热器管板等交叉孔件,能去除孔径≤1mm 的微小内孔毛刺,同时对孔壁进行抛光,提升孔道表面质量。这类工具无需拆卸工件复杂结构,可实现整体去毛刺,加工效率较传统工具提升 2-3 倍。小型去毛刺设备占地面积小(1-3㎡),适合中小型企业车间布局。齿轮去毛刺哪个品牌好
喷砂去毛刺设备的喷砂角度可调整(30°-90°),优化毛刺去除效率。山东金属去毛刺使用场景
化学腐蚀类工具借助化学药剂的腐蚀作用去除毛刺,重心包括特用腐蚀液、钝化剂等,适合微型精密零件与复杂结构工件的去毛刺。腐蚀液按作用原理分为酸性腐蚀液(如硝酸 - 氟化物混合液,适合铝合金、铜合金工件,腐蚀速率快)与碱性腐蚀液(如氢氧化钠溶液,适配钢铁件,腐蚀性相对温和),通过控制药剂浓度(5%-15%)、温度(40-80℃)与处理时间(3-10 分钟),利用毛刺截面积小、反应面积大的特性,使毛刺优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。使用时需将工件完全浸泡在腐蚀液中,搭配搅拌装置确保药剂均匀接触,处理后需用清水冲洗工件,去除残留药剂,再进行钝化处理(如铬酸盐钝化、磷酸盐钝化),防止工件表面氧化生锈。这类工具能去除 0.005-0.1mm 的微小毛刺,尤其适合电子元件引脚、医疗器械针头的精密去毛刺,加工后工件无机械应力,表面光滑无划痕,普遍应用于电子、医疗行业。山东金属去毛刺使用场景