商机详情 -
标准MES定制
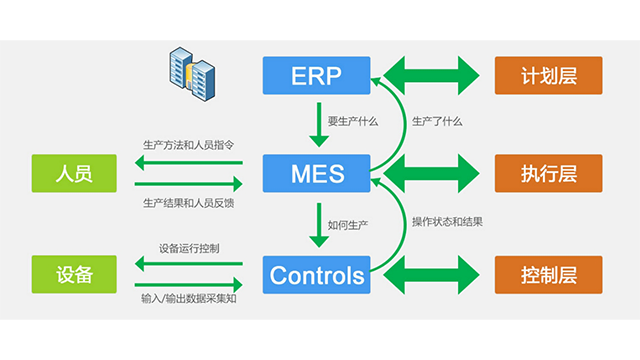
生产计划的执行从来不是一帆风顺的,设备突发故障、物料供应延迟或紧急插单等情况在生产车间几乎天天发生,而MES系统的动态排产功能正是应对这些变化的有力工具。当计划部门在ERP中下达生产订单后,MES会接收到这些订单并考虑车间当前真实的设备状态、工装可用性以及人员出勤情况,计算出每个工单的预计开始时间和完成时间,生成详细的工序级排产计划。一旦现场出现异常,比如某台关键设备突然停机需要维修两小时,MES会立即识别出受影响的工单,并基于预设的排产规则(如交期优先、换产时间**短、瓶颈设备优先等)重新计算所有后续工序的安排。通过动态调度,优化资源分配,提升设备利用效率。标准MES定制
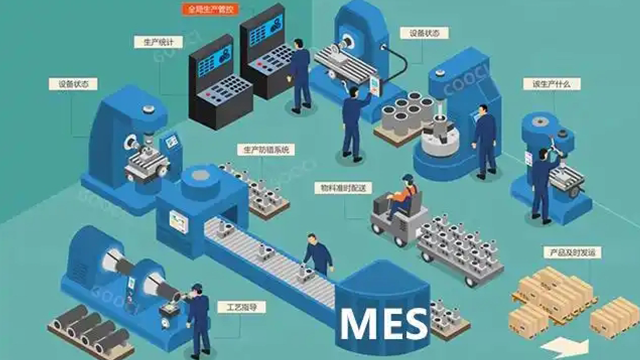
这对MES提出了五个维度的新要求:***,全域数据融合能力,MES必须打破传统壁垒,向上对接ERP、PLM获取订单与工艺信息,向下深度集成SCADA、设备物联网平台采集实时数据,横向与WMS、QMS等系统协同运作。第二,智能化决策内核,新时期的MES需要回答为什么会发生以及接下来该做什么,通过AI和机器学习技术实现预测性维护、预测性质量管控和动态优化排产,从事后记录者转变为事前预警者和事中指导者。第三,柔性化生产支撑,MES必须采用模块化可配置架构,支持快速工艺配置和任务实时分发,通过数字孪生技术在生产前进行模拟验证,从容应对个性化定制和小批量多品种的生产常态。上海MES软件,MES系统具备完善的数据加密、权限管控功能,baozhang生产数据安全,防止数据泄露、丢失。
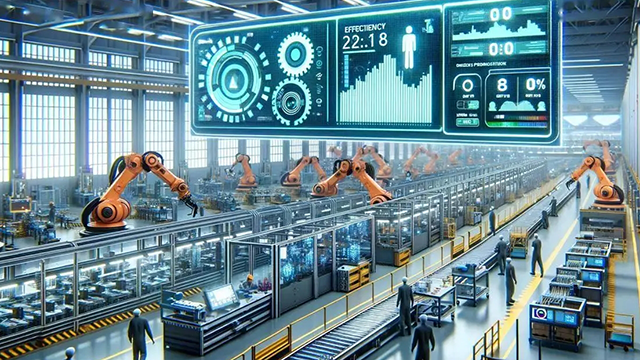
成功部署自动化MES需要重点关注三个层面。首先是接口标准化:现有设备可能使用不同年代的协议(如Modbus、Profibus、Profinet),需统一建立设备抽象层,对上层MES屏蔽硬件差异。其次是边缘计算架构:在车间部署边缘服务器,预处理高频数据(如每秒采集的振动波形),*将统计特征值上传至中心MES,既保证实时响应,又减轻网络负载。***是变更管理:自动化MES会改变操作员、班组长、工艺员的工作习惯,从过去的“手工记录、经验决策”转变为“系统引导、数据驱动”,必须配套针对性的培训与激励机制。展望未来,自动化MES正与AI、数字孪生技术深度融合。一方面,机器学习模型可基于历史执行数据自动推荐比较好工艺参数或排程策略;另一方面,数字孪生系统能够在虚拟环境中预演MES下发的新程序,验证无误后再加载至实体设备。随着工业物联网的普及,MES将从执行系统进一步演变为具备自优化能力的智能决策中枢,成为企业迈向智能制造的**载体。
MES系统建立了从原材料入库到成品出厂的全链条质量管控机制。每一批次产品所使用的原材料批次、经过的工序参数、操作人员、检测数据等信息都被完整记录并关联。当发现质量问题时,系统可快速定位问题根源,例如锁定是哪一批原材料或哪一台设备导致了不良品,从而精细召回问题产品,避免批量性质量事故。在生产过程中,系统实时监控质量参数,一旦某道工序的合格率低于设定阈值,会自动锁定该批次并触发报警。操作人员通过扫码比对,系统会自动提示是否使用了正确组件,杜绝了用错料的人为失误。这种全过程管控使产品良率***提升,据企业实践,MES可使品质良率提升3%以上,次品率下降至0.5%以内。批次效应追踪功能允许系统按原料批次锁定成品,当发生质量问题时,可实现快速召回。
MES系统对设备进行全生命周期的数字化管理,彻底改变了传统“坏了再修”的被动维护模式。系统实时采集设备的运行温度、振动、负载等参数,通过数据分析预测设备可能发生的故障,并提前生成维护工单。这种预防性维护使设备故障率大幅下降,非计划停机时间***减少。同时,MES系统自动计算设备综合效率,包括时间开动率、性能开动率和合格品率,帮助管理者精细识别影响设备效能的瓶颈环节。实际应用表明,使用MES后设备利用率可提高5%以上,维护成本降低约40%。设备始终处于比较好运行状态,既保障了生产计划的顺利执行,也延长了设备的使用寿命。自动搬运机器人执行MES指令,按生产节拍自动叫料配送,减少人工搬运与产线待料时间。哪里MES追溯
系统实时采集生产数据,为管理者提供准确的决策支持与分析报告。标准MES定制
要完整理解MES的内涵,宜从四个视角来认知。一是业务视角,即从MES业务活动层面的生产管理角度来认知,包括生产运行管理、库存运行管理、质量运行管理、维护运行管理等**业务。二是IT视角,即从MES实现层面的信息技术角度来认知,关注系统架构、开发技术、部署方式等技术要素。三是数据视角,即从MES运行层面的数据应用技术角度来认知,强调数据采集、数据处理、数据分析等能力。四是产品视角,即从MES产品层面的软件功能和应用实施角度来认知。只有综合这四个视角,才能比较完整地理解MES的内涵并窥探其全貌。标准MES定制