商机详情 -
升级MES定制
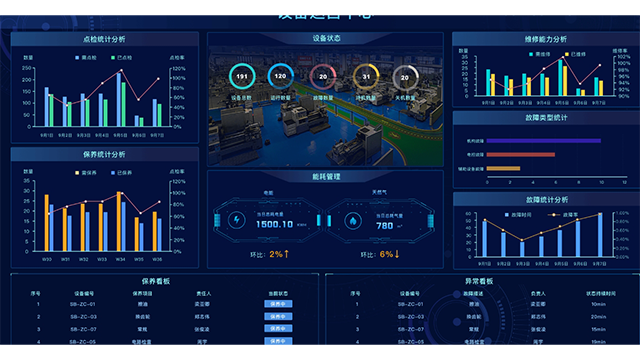
MES系统通过布置在生产现场的大型看板、电脑终端或移动设备,为管理者提供了前所未有的生产透明度。管理者可以随时远程查看工厂实时状态:当前有哪些工单正在执行、各个工序的完成进度、每台设备是运行还是待机、在制品分布在哪些工位等。这种透明化使管理者无需亲自跑车间,就能准确掌握生产全貌,及时发现瓶颈工序或待料工位。对于**班组长而言,MES看板可以按颜色直观地标示异常工位,红色表示报警停机,黄色表示等待物料,绿色表示正常生产。一旦某工位亮起红灯,系统会自动推送通知到相关人员,缩短响应时间。从“人找事”变为“事找人”,可视化监控极大地提升了现场管理效率,成为数字化车间不可或缺的管理工具。从订单下达到成品入库,条码/RFID全工序追踪,生产进度一屏尽览,告别纸质工单与人工汇报。升级MES定制
MES系统建立了从原材料入库到成品出厂的全链条质量管控机制。每一批次产品所使用的原材料批次、经过的工序参数、操作人员、检测数据等信息都被完整记录并关联。当发现质量问题时,系统可快速定位问题根源,例如锁定是哪一批原材料或哪一台设备导致了不良品,从而精细召回问题产品,避免批量性质量事故。在生产过程中,系统实时监控质量参数,一旦某道工序的合格率低于设定阈值,会自动锁定该批次并触发报警。操作人员通过扫码比对,系统会自动提示是否使用了正确组件,杜绝了用错料的人为失误。这种全过程管控使产品良率***提升,据企业实践,MES可使品质良率提升3%以上,次品率下降至0.5%以内。江苏工业MES维护成本该系在于调度引擎,能依据工单优先级与设备负载,动态优化排产,提升整体设备效率。
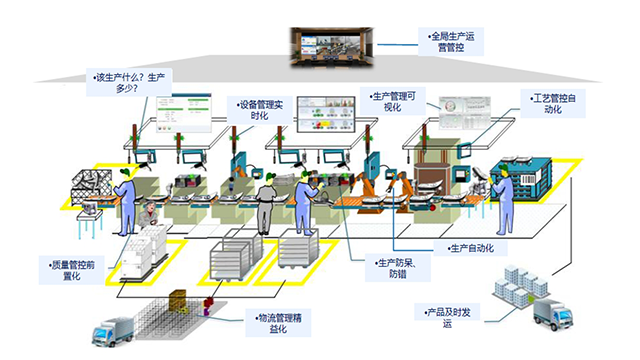
MES通过一系列功能模块实现生产全流程管理,覆盖效率、质量、成本三大**目标。在生产计划与调度方面,MES支持动态排产和任务分配优化,能够实时响应插单、设备故障等异常情况,通过有限能力排程等智能算法提升计划达成率。在数据采集层面,MES通过IoT技术、传感器和PLC实时采集设备状态、工艺参数、产量等数据,消除车间信息孤岛,为OEE分析、SPC质量管控提供实时数据支撑。质量管理功能实现从原材料到成品的全过程质量监控,支持缺陷追溯和统计过程控制,条码和RFID技术的应用则实现了从原材料到半成品、成品的全链路物料追溯。
当生产线上的操作员消耗掉一定数量的物料时,MES并不需要等人来呼叫,它可以根据工位扫描枪记录的取用次数或通过安装在料箱上的重量传感器,自动计算出当前物料的实时消耗进度。当剩余量低于系统设定的安全库存线时,MES立即生成一条补料请求,并依据物料在车间内的当前位置、所需数量以及优先级等级,向AGV调度系统发送具体的配送指令。AGV调度系统收到指令后,选择**合适的一台AGV前往线边库或立体仓库取货,将物料运送到请求工位旁边的指定接驳点,AGV到达后向MES报告送达,MES则更新该工位的线边库存并通知操作员物料已就位。在质量管理模块,自动化MES强制绑定工艺参数与检测标准,实现全过程的质量追溯与防错预警。
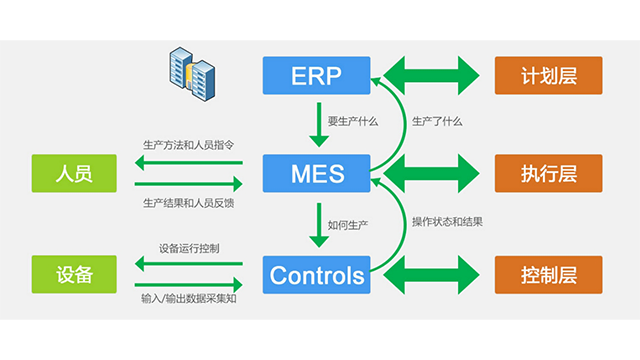
企业实施MES系统并推进生产自动化是一个分阶段、循序渐进的过程,通常需要根据自身基础制定科学的升级路线图。实施路径一般涵盖基础的数据采集自动化、业务流程自动化,直至高级的决策自动化,每一步都依赖于设备互联、流程标准化及数据治理的成熟度。然而,MES项目的落地也面临***挑战。首先是系统集成难题,MES需要与企业原有的ERP、SCADA、PLM等异构系统进行无缝对接,并解决老旧设备数据接口不兼容的问题。其次,业务流程的梳理与重塑也是一大难点,若生产流程多变、标准化程度不足,自动化规则便难以同步,导致系统流转“卡壳”。此外,员工对新系统的适应能力以及初期较高的软硬件投入,也是企业需妥善应对的关键因素。是软件供应商,更是数字化转型顾问,深度参与客户战略规划,助力其构建以MES竞争壁垒。江苏生产MES解决方案
MES项目需与仓储、调度系统深度集成,打破信息孤岛,实现物料流、数据流、价值流合一。升级MES定制
一个成熟的MES系统通常包含八大**功能模块:一是生产计划与排程,综合考虑设备能力、物料状态等约束条件,制定可执行的详细排程计划,支持紧急插单的柔性应对;二是生产过程管理,通过电子看板和SCADA集成,实时显示生产数据,出现异常自动报警并采取调度措施;三是质量管理,建立快速高效的质量反馈与处理机制,自动生成质量报告和出厂试验资料;四是设备管理,采集设备运行状况、工时、能耗等信息,支撑预防性维护和设备综合效率(OEE)分析;五是物料与追溯管理,采用工单、批次管理实现物料全程跟踪,支持正向追踪与反向溯源;六是数据采集,通过IoT网关连接各类设备,毫秒级采集工艺参数和设备状态;七是统计分析,对生产数据进行综合分析,为优化组织、降低成本提供决策依据;八是移动化应用,支持手机、PDA等终端实现派工报工、数据录入等操作。这些模块可按需组合,形成适配企业特点的解决方案。升级MES定制