商机详情 -
浙江林格科技MES维护成本
自动化MES**基础也**关键的能力,在于对车间设备进行毫秒级的数据采集与状态监控。它通过OPC UA、Modbus TCP、MTConnect等工业协议,连接来自不同厂商、不同年代的设备,统一采集主轴负载、温度、振动、电流、加工程度、报警代码等数百个信号点。这些数据被实时汇聚到监控看板上,管理者可以一目了然地看到每个工位是处于运行、待料、调机还是故障状态,并自动计算设备综合效率(OEE)。更重要的是,系统并非简单地堆砌数据,而是内置了智能预警规则——例如当某台数控机床的主轴负载持续异常升高时,MES会预测刀具即将崩刃,自动向刀具管理看板发送换刀提醒,同时降低该设备的进给速率。这种从被动报修到主动预测的转变,有效减少了非计划停机。通过完整的设备数字孪生镜像,自动化MES让管理者即使身处办公室,也能对数百台设备的健康状况了如指掌。通过射频识别或二维码,MES自动采集流转数据,实现出入库信息透明化与账务零时差。浙江林格科技MES维护成本
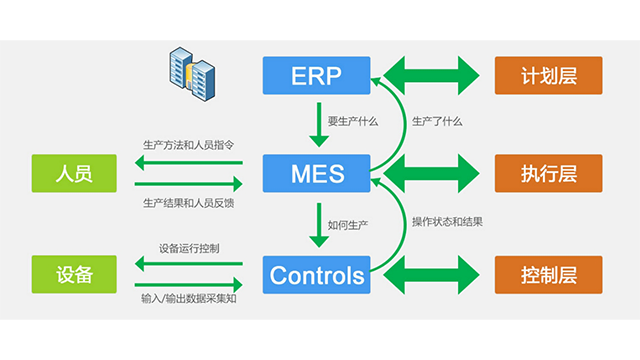
要完整理解MES的内涵,宜从四个视角来认知。一是业务视角,即从MES业务活动层面的生产管理角度来认知,包括生产运行管理、库存运行管理、质量运行管理、维护运行管理等**业务。二是IT视角,即从MES实现层面的信息技术角度来认知,关注系统架构、开发技术、部署方式等技术要素。三是数据视角,即从MES运行层面的数据应用技术角度来认知,强调数据采集、数据处理、数据分析等能力。四是产品视角,即从MES产品层面的软件功能和应用实施角度来认知。只有综合这四个视角,才能比较完整地理解MES的内涵并窥探其全貌。浙江如何挑选MES数据MES方案可覆盖从熔铸到热处理全工序,通过设备深度集成实现全流程数字化管控与生产过程透明化。
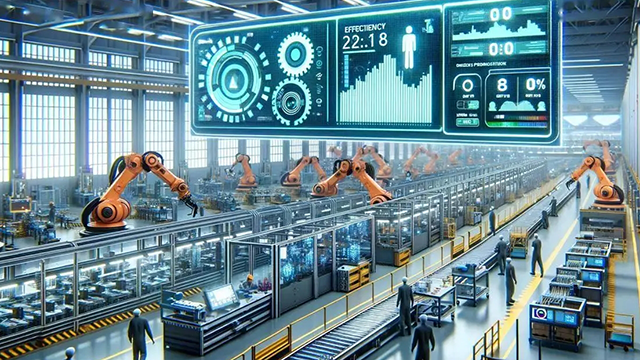
一个成熟的MES系统通常包含八大**功能模块:一是生产计划与排程,综合考虑设备能力、物料状态等约束条件,制定可执行的详细排程计划,支持紧急插单的柔性应对;二是生产过程管理,通过电子看板和SCADA集成,实时显示生产数据,出现异常自动报警并采取调度措施;三是质量管理,建立快速高效的质量反馈与处理机制,自动生成质量报告和出厂试验资料;四是设备管理,采集设备运行状况、工时、能耗等信息,支撑预防性维护和设备综合效率(OEE)分析;五是物料与追溯管理,采用工单、批次管理实现物料全程跟踪,支持正向追踪与反向溯源;六是数据采集,通过IoT网关连接各类设备,毫秒级采集工艺参数和设备状态;七是统计分析,对生产数据进行综合分析,为优化组织、降低成本提供决策依据;八是移动化应用,支持手机、PDA等终端实现派工报工、数据录入等操作。这些模块可按需组合,形成适配企业特点的解决方案。
传统仓储发料依赖人工“看单找料”,错发、漏发时有发生,一旦用错原材料,整批产品可能报废。我们的MES系统与WMS协同,为仓储作业人员配备PDA手持终端——取料时必须扫描物料批次条码,系统自动比对工单需求,不匹配则无法通过。每一笔出库都经过系统校验,从源头杜绝了“用错料”的风险。通过“比对料批、序号条码,进出站与扣料一致”的防错机制,这不*是效率提升,更是质量防线的刚性保障,尤其适用于食品、药品、汽车零部件等对物料追溯有硬性合规要求的行业。实时采集设备运行参数,自动生成OEE分析报表,为预防性维护提供科学决策依据。
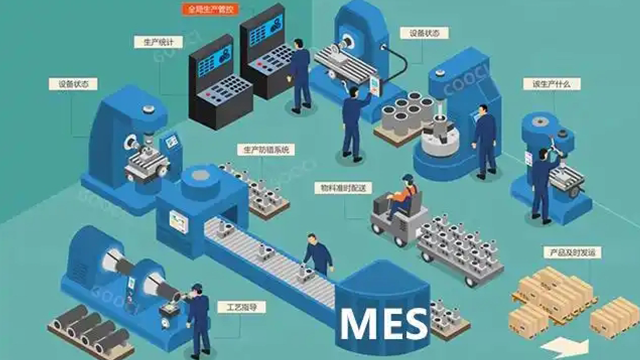
MES系统在质量模块中内置了完整的检验计划和不合格品处理流程,它根据每个物料或产品的检验频次、抽样数量、抽样方式以及各项质量特性的规格上下限,在正确的时机提醒质检员执行检验任务。当质检员使用扫码枪扫描待检批次后,MES会在终端上显示该批次需要检测的全部项目和每个项目的标准值范围,数据录入方式可以是手动输入、连接数字量具自动采集,或者从在线检测设备直接上传。如果所有检测值都在规格范围内,MES将批次状态更新为合格并允许其进入下一工序;如果任何一个检测值超出规格范围,系统不会简单地在界面上提示不合格,而是会强制要求质检员选择不合格原因代码,并根据不合格的严重程度触发不同的处理流程。轻微的外观瑕疵可能只需要操作员现场返工后重新提交检验;而关键尺寸超差可能导致整批产品被锁定,并自动生成不合格品评审单,推送给质量、工艺和生产部门的**,要求他们在规定时限内完成评审并作出让步接收、返修、降级或报废的决定。所有评审意见和处理结果都会记录在MES中,形成完整的质量闭环,并且与后续的纠正预防措施管理模块联动,避免同类问题再次发生。自动化MES内置看板管理,将复杂的生产进度、异常停机及合格率数据,转化为直观的图形化界面。浙江升级MES模块
排产耗时从6小时压缩至4秒,设备闲置率降至18%,用极速响应释放制造现场被禁锢的产能。浙江林格科技MES维护成本
成功部署一个自动化MES系统需要遵循“整体规划、分布实施”的稳健原则。实施的第一阶段应聚焦于设备联网和数据采集基础建设,确保关键设备具备通信能力并统一标识。第二阶段是实现透明化生产监控,包括电子报工、状态看板和基础追溯功能,让车间状态看得见。第三阶段是引入深度应用,如质量统计过程控制、设备综合效率分析及高级排程等模块,从“看得见”迈向“管得住”。第四阶段是实现与ERP、WMS、PLM等系统的***集成,并逐步将人员技能、模具寿命、能源数据等生产要素纳入管理。成功的关键因素包括:高层领导的坚定支持,明确各阶段的量化KPI指标(如生产周期缩短15%),保证BOM等主数据准确率达到98%以上,以及培养一批既懂精益生产又懂数字化技术的复合型人才。切忌贪大求全,应采用快速迭代、小步快跑的方式。浙江林格科技MES维护成本