商机详情 -
浙江智能MES系统
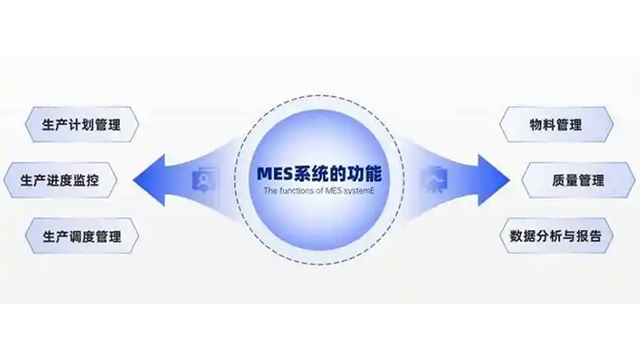
MES(制造执行系统)是位于企业上层ERP与底层工业控制系统之间的关键信息系统。在生产过程中,其**任务是将ERP下发的生产订单,拆解成车间可执行的工序级任务,并实时跟踪每一道工序的执行情况。在没有MES的传统模式下,生产计划进入车间后如同进入“黑箱”,管理者无法实时了解设备运行状态、订单完工进度及质量异常,只能依赖人工汇报或事后报表。MES通过实时采集生产数据,打通了计划层与执行层之间的信息断层,让车间从不可见的“黑箱”转变为透明化的数字车间。它遵循ISA-95国际标准,涵盖了资源分配、工序调度、数据采集、质量管理等**功能,是实现精益生产、智能制造和全程追溯的基础。系统内置统计过程控制模型,实时监控关键质量特性,提前预防批量不良风险发生。浙江智能MES系统
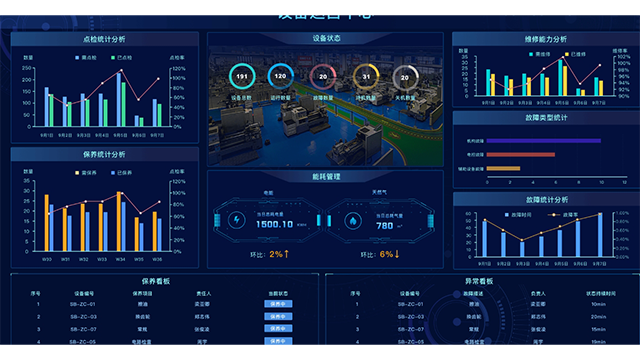
自动化MES**基础也**关键的能力,在于对车间设备进行毫秒级的数据采集与状态监控。它通过OPC UA、Modbus TCP、MTConnect等工业协议,连接来自不同厂商、不同年代的设备,统一采集主轴负载、温度、振动、电流、加工程度、报警代码等数百个信号点。这些数据被实时汇聚到监控看板上,管理者可以一目了然地看到每个工位是处于运行、待料、调机还是故障状态,并自动计算设备综合效率(OEE)。更重要的是,系统并非简单地堆砌数据,而是内置了智能预警规则——例如当某台数控机床的主轴负载持续异常升高时,MES会预测刀具即将崩刃,自动向刀具管理看板发送换刀提醒,同时降低该设备的进给速率。这种从被动报修到主动预测的转变,有效减少了非计划停机。通过完整的设备数字孪生镜像,自动化MES让管理者即使身处办公室,也能对数百台设备的健康状况了如指掌。上海国产MES报表告别经验依赖,工艺参数数据库自动匹配方案,确保每一批次产品质量高度一致。
传统仓储发料依赖人工“看单找料”,错发、漏发时有发生,一旦用错原材料,整批产品可能报废。我们的MES系统与WMS协同,为仓储作业人员配备PDA手持终端——取料时必须扫描物料批次条码,系统自动比对工单需求,不匹配则无法通过。每一笔出库都经过系统校验,从源头杜绝了“用错料”的风险。通过“比对料批、序号条码,进出站与扣料一致”的防错机制,这不*是效率提升,更是质量防线的刚性保障,尤其适用于食品、药品、汽车零部件等对物料追溯有硬性合规要求的行业。
自动化MES是位于企业上层ERP与底层设备控制层之间的车间级管理**,它打破了传统管理中计划与执行脱节的困境。与*记录人工完工量的基础MES不同,自动化MES通过工业网络与PLC、CNC、机器人等设备直接交互,实现生产指令的自动下发、加工程序的自动装载以及执行结果的自动回传。这一层级定位使其承担起“承上启下”的关键角色:向上接收ERP的生产订单和物料需求,向下转化为具体设备可识别的动作指令与参数。当设备完成作业后,MES自动采集完工数量、实际工时、能耗等数据,并反馈给ERP进行成本核算与排程更新。这种双向自动化的数据流,确保管理层看到的不是滞后数小时的手工报表,而是近乎实时的车间真实状态。可以说,自动化MES是数字化工厂的***系统,没有它,设备只是信息孤岛,ERP也*停留在计划层面的空中楼阁。设备台账、保养计划、预测性维护一体化管理,延长设备寿命,降低非计划停机带来的损失。
MES在生产过程中并非孤立运行,它必须与上下游系统无缝集成,才能发挥比较大价值。向上,MES通过应用程序接口与企业资源计划系统紧密协同:MES从ERP获取生产订单、物料清单和工艺路线等主数据,同时将完工入库数量、废品数、工时消耗等信息实时回传给ERP,用于成本核算与财务结算,形成业务闭环。向下,MES通过边缘网关连接现场的PLC、机器人、仪表等设备,支持OPC UA、Profinet等多种工业协议,实现指令下发与状态采集。横向,MES还与产品生命周期管理系统交互,获取图纸、作业指导书等受控文件的***版本,确保现场使用的是正确文件。现代MES多采用微服务架构和统一的API网关,避免了传统“蜘蛛网”式的点对点集成,保证了数据在不同系统间的一致性和实时性,为整个制造企业的数字化协同提供了坚实基础。在质量管理模块,自动化MES强制绑定工艺参数与检测标准,实现全过程的质量追溯与防错预警。浙江智能MES系统
该系统的报表引擎支持自定义统计分析,自动生成产量、耗能及报废率等关键绩效指标报告。浙江智能MES系统
企业实施MES系统并推进生产自动化是一个分阶段、循序渐进的过程,通常需要根据自身基础制定科学的升级路线图。实施路径一般涵盖基础的数据采集自动化、业务流程自动化,直至高级的决策自动化,每一步都依赖于设备互联、流程标准化及数据治理的成熟度。然而,MES项目的落地也面临***挑战。首先是系统集成难题,MES需要与企业原有的ERP、SCADA、PLM等异构系统进行无缝对接,并解决老旧设备数据接口不兼容的问题。其次,业务流程的梳理与重塑也是一大难点,若生产流程多变、标准化程度不足,自动化规则便难以同步,导致系统流转“卡壳”。此外,员工对新系统的适应能力以及初期较高的软硬件投入,也是企业需妥善应对的关键因素。浙江智能MES系统