商机详情 -
如何挑选MES追溯
生产计划的执行从来不是一帆风顺的,设备突发故障、物料供应延迟或紧急插单等情况在生产车间几乎天天发生,而MES系统的动态排产功能正是应对这些变化的有力工具。当计划部门在ERP中下达生产订单后,MES会接收到这些订单并考虑车间当前真实的设备状态、工装可用性以及人员出勤情况,计算出每个工单的预计开始时间和完成时间,生成详细的工序级排产计划。一旦现场出现异常,比如某台关键设备突然停机需要维修两小时,MES会立即识别出受影响的工单,并基于预设的排产规则(如交期优先、换产时间**短、瓶颈设备优先等)重新计算所有后续工序的安排。系统实时采集生产数据,为管理者提供准确的决策支持与分析报告。如何挑选MES追溯
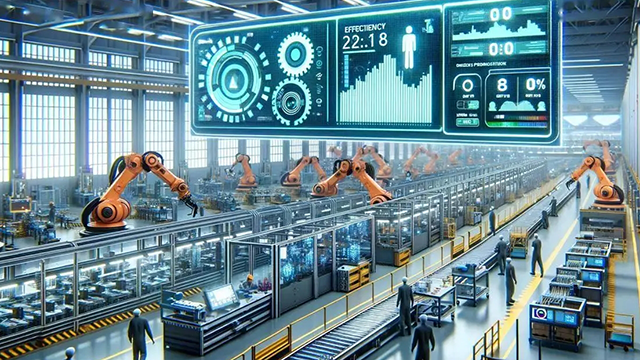
MES系统建立了从原材料入库到成品出厂的全链条质量管控机制。每一批次产品所使用的原材料批次、经过的工序参数、操作人员、检测数据等信息都被完整记录并关联。当发现质量问题时,系统可快速定位问题根源,例如锁定是哪一批原材料或哪一台设备导致了不良品,从而精细召回问题产品,避免批量性质量事故。在生产过程中,系统实时监控质量参数,一旦某道工序的合格率低于设定阈值,会自动锁定该批次并触发报警。操作人员通过扫码比对,系统会自动提示是否使用了正确组件,杜绝了用错料的人为失误。这种全过程管控使产品良率***提升,据企业实践,MES可使品质良率提升3%以上,次品率下降至0.5%以内。浙江升级MES模块实现人员、设备、物料、工序、环境全要素管理,规范作业流程。
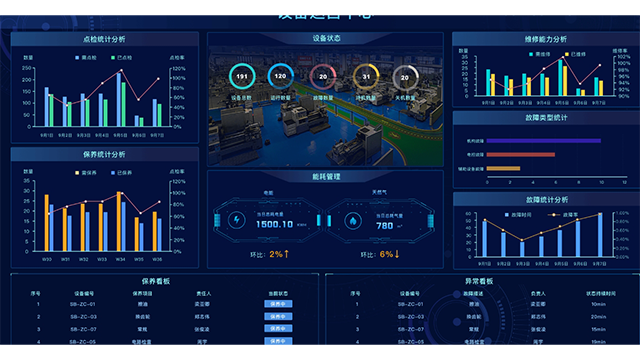
随着人工智能与工业大数据技术的成熟,传统自动化MES正稳步向智能化MES演进。未来的趋势之一是基于机器学习的工艺优化:系统通过分析海量的历史工艺参数与对应质量结果,反向推荐比较好的注塑温度、保压时间或铣削进给率。趋势之二是预测性维护:MES集成振动、温度、电流等高频传感器数据,利用深度学习模型预测设备的剩余使用寿命,在故障发生前自动生成维护工单,将事后维修转变为事前预防。趋势之三是视觉AI自动检测:工业相机实时拍摄产品外观,AI模型快速识别划痕、毛刺等缺陷,并自动触发停机或分拣。趋势之四是自适应排程:系统能自动感知车间内AGV拥堵或某工序质量超差,动态调整后续工单的工艺路线,灵活切换生产策略。**终,MES将与数字孪生、工业元宇宙深度融合,实现物理车间与虚拟模型的闭环双向同步控制,进一步释放智能制造的潜力。
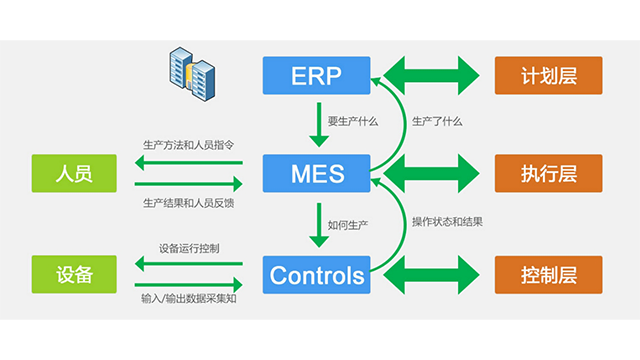
MES(制造执行系统)是位于企业上层ERP与底层工业控制系统之间的关键信息系统。在生产过程中,其**任务是将ERP下发的生产订单,拆解成车间可执行的工序级任务,并实时跟踪每一道工序的执行情况。在没有MES的传统模式下,生产计划进入车间后如同进入“黑箱”,管理者无法实时了解设备运行状态、订单完工进度及质量异常,只能依赖人工汇报或事后报表。MES通过实时采集生产数据,打通了计划层与执行层之间的信息断层,让车间从不可见的“黑箱”转变为透明化的数字车间。它遵循ISA-95国际标准,涵盖了资源分配、工序调度、数据采集、质量管理等**功能,是实现精益生产、智能制造和全程追溯的基础。它实时采集生产数据,实现生产过程的可视化与透明化管理。
MES(制造执行系统)是连接企业计划层(ERP)与车间控制层(如PLC、SCADA)的枢纽,在于填补计划与执行的断层——ERP虽然能制定生产计划,却无法实时了解车间里每一台设备的状态、每一道工序的进度;而SCADA只管采集设备数据,不懂业务流程。MES恰好架起了这座桥梁:它从ERP接收生产计划,将其分解为可执行的操作指令下达到设备层,同时实时采集生产现场的数据反馈给ERP,形成“计划-执行-反馈”的闭环管理。在数字化工厂中,MES通过数据采集与分析,实现了生产进度跟踪、质量追溯、设备效能优化等**功能,推动生产效率与精益化水平的持续提升。可以说,没有MES,智能工厂的“智能”就无从谈起。通过MES系统,帮助企业缩短生产周期,提升产品质量。部署MES报表
轻量化操作、智能化管控,MES系统无需专业运维团队,容易上手适配。如何挑选MES追溯
企业实施MES系统并推进生产自动化是一个分阶段、循序渐进的过程,通常需要根据自身基础制定科学的升级路线图。实施路径一般涵盖基础的数据采集自动化、业务流程自动化,直至高级的决策自动化,每一步都依赖于设备互联、流程标准化及数据治理的成熟度。然而,MES项目的落地也面临***挑战。首先是系统集成难题,MES需要与企业原有的ERP、SCADA、PLM等异构系统进行无缝对接,并解决老旧设备数据接口不兼容的问题。其次,业务流程的梳理与重塑也是一大难点,若生产流程多变、标准化程度不足,自动化规则便难以同步,导致系统流转“卡壳”。此外,员工对新系统的适应能力以及初期较高的软硬件投入,也是企业需妥善应对的关键因素。如何挑选MES追溯