商机详情 -
张家港工业废水蒸发器设备
唯恒塬环保含氟废水蒸发器针对新能源、光伏、氟化工行业产生的含氟废水设计,可处理氟离子浓度高达1000mg/L的废水,单台设备日处理量可达8-50吨。设备采用耐氟腐蚀材质打造主要部件,避免氟离子对设备的侵蚀,延长使用周期,同时优化流道设计,减少氟化物结晶附着,降低堵管概率。系统可将含氟废水浓缩,氟离子富集后便于后续稳定处置,冷凝水回收率达80%以上,可回用于生产工序,帮助企业减少排污压力与新鲜水消耗。设备搭配在线氟离子监测功能,实时掌握处理效果,在多个光伏、氟化工项目中稳定应用,满足行业环保管控要求。废水蒸发器可处理含氯废水,耐腐蚀性能优异,设备使用寿命长。张家港工业废水蒸发器设备
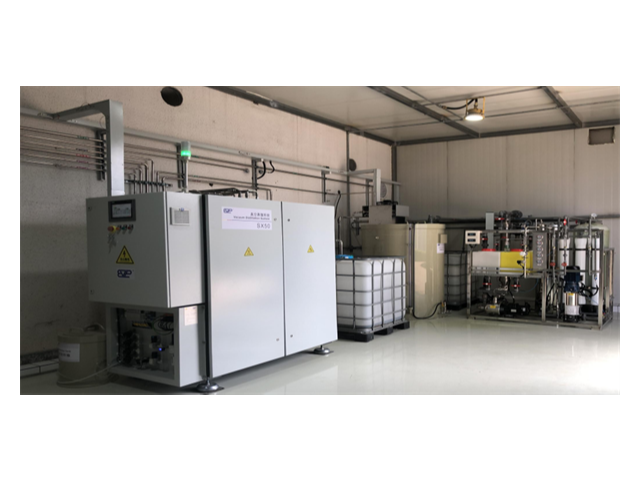
石油化工行业高温废水处理兼具能源回收与环保处置双重需求,唯恒塬环保科技(苏州)有限公司的热光伏废水蒸发器实现了两者的有机结合。该设备将热能转换与蒸发过程相耦合,利用热光伏电池将蒸发器产生的高温蒸汽热量部分转化为电能,用于驱动循环泵、风机等辅助系统。在处理石油化工高温废水时,设备不*能高效完成水分蒸发与污染物分离,还能通过能源回收降低企业对外部能源的依赖。据测算,该设备可使企业能源利用率提高15%-20%,明显降低能源消耗成本,为石油化工企业践行“双碳”目标提供了创新技术路径。无锡化工废水蒸发器优势废水蒸发器可处理高浓度废水,无需稀释,直接蒸发,提升处理效率。
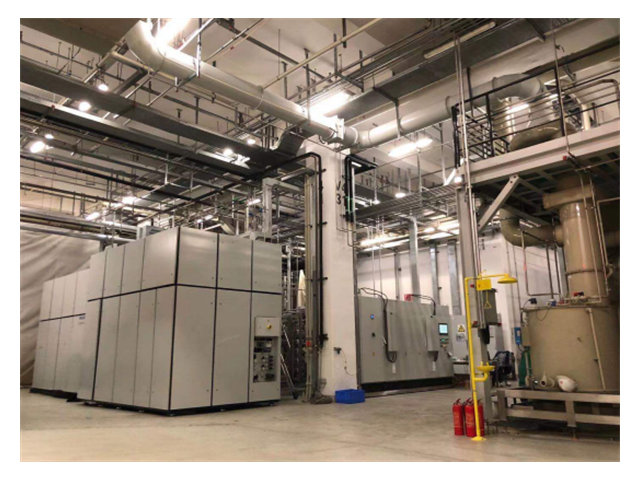
唯恒塬环保饮料加工废水蒸发器针对果汁、饮料、果醋生产产生的高糖分、高有机物、含悬浮物废水设计,可处理COD浓度在8000-35000mg/L的饮料废水,单台设备日处理量可达8-40吨。设备采用卫生级结构设计,易拆装、易清洗,符合食品饮料行业卫生管理要求,同时采用低温蒸发技术,避免废水变质,保护物料风味相关成分。系统可将饮料废水浓缩减量,冷凝水可回用于清洗、配料前道工序,浓缩液可用于果酱加工或饲料生产,实现资源化利用。设备运行平稳、无异味外泄,可布置在饮料生产车间附近,搭配全自动控制功能,减少人工操作强度,在多个饮料加工企业项目中稳定应用。
唯恒塬环保医药中间体废水蒸发器针对医药中间体、精细化工生产产生的高COD、高盐、含有机溶剂废水设计,可处理COD浓度在15000-90000mg/L的废水,单台设备日处理量可达8-50吨。设备采用密闭负压蒸发结构,减少有机溶剂挥发,保障操作安全,同时采用防粘壁设计,降低有机物焦化,延长连续运行时长。系统可将废水浓缩至原体积的8%以下,浓缩液便于后续合规处置,冷凝水回收率达80%以上,可回用于生产工序。设备适配GMP车间周边环境要求,运行噪音低、无异味外泄,搭配全自动控制与数据记录功能,方便企业整理环保台账,在多个医药中间体企业项目中稳定应用。废水蒸发器可处理高盐高浊度废水,无需预处理除浊,直接进入蒸发工序。
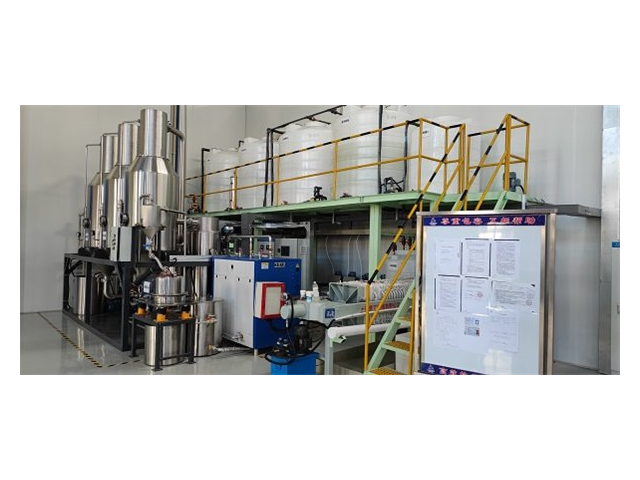
造纸行业的黑液处理中,唯恒塬环保科技(苏州)有限公司的多效蒸发器实现了木质素和碱的有效回收。造纸黑液含大量木质素、碱和有机物,直接排放会造成严重的水体污染。该设备采用多效蒸发工艺,通过多级蒸汽利用,降低能耗的同时,将黑液浓缩至一定浓度,便于后续提取木质素和回收碱。设备采用防堵塞设计,可有效应对黑液中杂质造成的设备堵塞问题。某造纸企业应用后,年处理黑液8万吨,回收木质素数千吨、碱液数万吨,不*降低了环境污染,还实现了资源的循环利用,每年增加经济效益超百万元。废水蒸发器采用密封式管道设计,无废水泄漏,符合安全生产规范。无锡化工废水蒸发器优势
废水蒸发器可处理食品行业废水,浓缩有机物可作为肥料原料,实现变废为宝。张家港工业废水蒸发器设备
食品加工行业的乳制品废水含乳糖、乳清蛋白等热敏性成分,传统蒸发设备易导致营养成分流失,且能耗较高。唯恒塬环保科技(苏州)有限公司的低温MVR蒸发器,专为热敏性物料处理设计,通过真空环境将蒸发温度降至55℃以下,比较大限度保留乳清蛋白和乳糖的活性。设备采用三效降膜式结构,利用二次蒸汽的梯级利用,蒸汽消耗较单效蒸发降低75%,传热效率高且运行稳定。在处理过程中,废水经预处理去除悬浮物后进入蒸发器,浓缩液可直接用于乳糖和乳清蛋白提取,冷凝水达标后回用于生产清洗。某乳制品厂应用该设备后,乳清废水处理量达300吨/天,乳糖保留率95%,年回收乳糖价值120万元,排水量减少85%,既实现了废水资源化利用,又符合食品行业严苛的卫生标准。张家港工业废水蒸发器设备