新闻中心 - 深圳市耐斯特智能装备有限公司
-
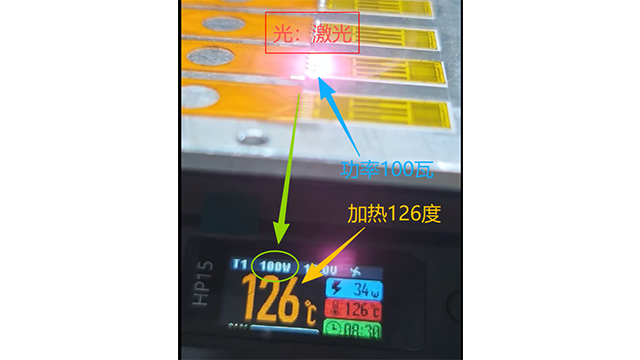 深圳汽车电子激光锡球源头厂家
元器件生产涉及多道焊接工序,如去漆、沾锡、焊接、点胶,传统分站作业需要在各工序间周转物料,占用人工、容易碰伤产品、生产周期长。采用全制程设备将这些工序整合成一条自动线,治具回流,物料一次性完成所有焊接...
发布时间:2026.07.30 -
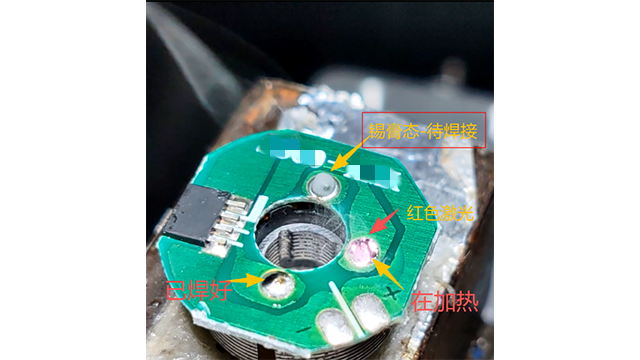 江浙沪软硬电路板激光锡丝性价比
设备买回去,培训完成后,操作人员宜掌握的一项技能是观察焊点质量的能力。激光锡丝焊接虽然自动化程度较高,但调试阶段仍需要人员判断。操作人员可以学习通过观察焊点外观来反推参数是否合适。例如,焊点表面发灰、...
发布时间:2026.07.30 -
珠三角自动化激光锡膏优缺点
高速线自动化焊锡将焊接操作从手工作业转变为设备自动化。操作员不再需要掌握烙铁技巧,但需要学会操作设备界面、识别焊接质量、处理常见故障。岗位技能要求从手工技能转向设备管理与质量控制能力。设备界面的直观性...
发布时间:2026.07.29 -
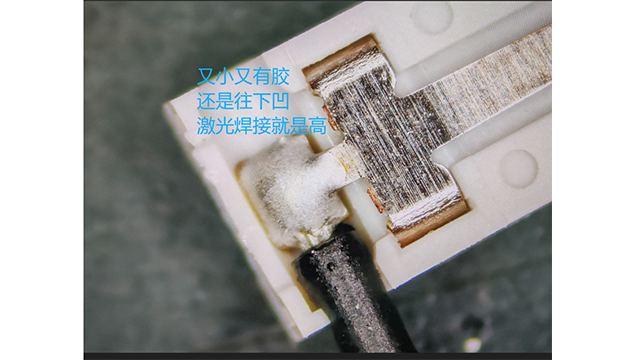 珠三角汽车电子点锡膏激光焊成功案例
精密焊接采购合同签完,非常容易忽略的是备品备件供应周期和操作培训深度。有些设备加热片、送锡嘴是特定型号,供应商库存不足时要从国外调货,一等两周,产线只能停摆。培训方面,如果只讲开机关机,换产品时参数怎...
发布时间:2026.07.28 -
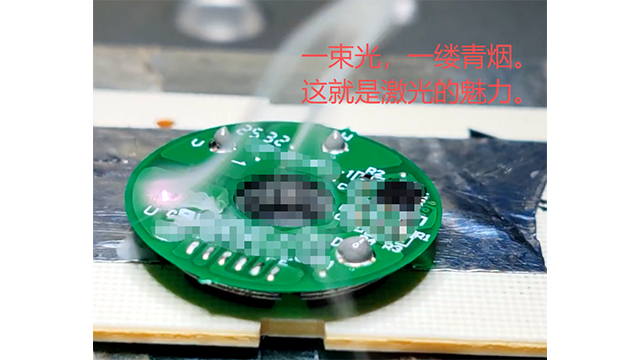 摄像头点锡膏激光焊厂家联系方式
柔性线缆如FFC、极细同轴线,线芯细,绝缘层薄,焊接时易变形、断芯。这类产品的精密焊接工艺要求压力均匀、热影响小,否则容易造成线芯移位或绝缘层收缩。自动热压焊机通过平压头同时压焊多根线芯,压力分布均匀...
发布时间:2026.07.27 -
珠三角DIP工艺激光锡丝性价比
成功案例要看“相似度”:服务过哪类行业?解决的是单机问题还是整线问题?比如做数据线的厂家,如果案例里有大量TWS耳机焊接经验,那说明对微小焊点和精密控制有把握。但也要问清楚案例的具体工艺难点,避免被表...
发布时间:2026.07.26 -
深圳SMT后工艺点锡膏激光焊成功案例
TWS耳机款式多样、订单分散,全自动产线换型时间较长,可能影响整体产出效率。半自动焊锡设备在这种生产模式下反而更具灵活性:换产时只需更换夹具、调用对应程序,几分钟即可完成切换,无需长时间停机调整。虽然...
发布时间:2026.07.25 -
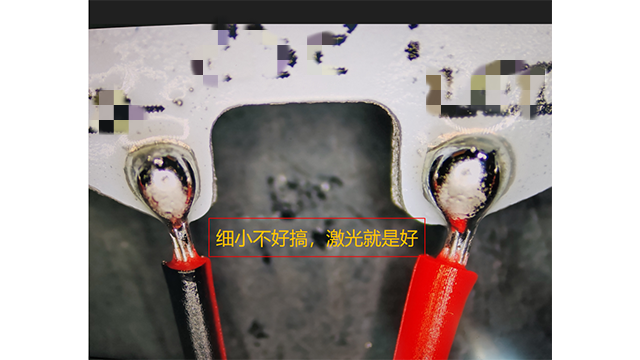 四川自动激光锡膏机尺寸
选择激光焊锡设备不应只对比规格参数,而应聚焦于解决具体生产难题的能力。关键考量包括设备能否稳定处理现有产品焊点,工艺窗口是否宽泛以应对材料波动,供应商能否提供持续的工艺优化支持。对于涉及高频信号或长期...
发布时间:2026.07.25 -
珠三角摄像头送锡丝激光焊价格
采购非标自动上料焊锡设备,尤为担心的就是设备买回来调试周期长,影响正常生产节奏。设备厂家是否具备扎实的机械设计和软件调试能力,直接决定了换产时设备能不能快速跑起来。一套成熟的自动上料系统,上料机构与焊...
发布时间:2026.07.24 -
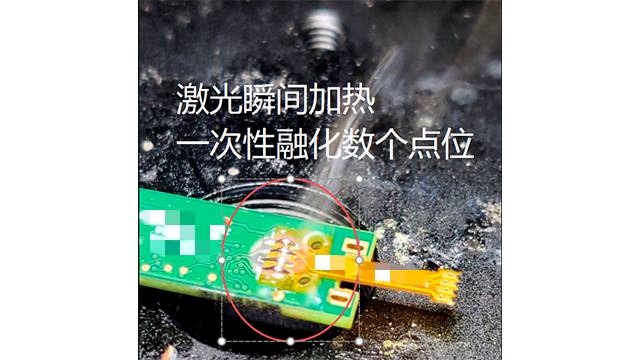 软硬电路板送锡丝激光焊不规则焊盘
光模块生产面临多精密器件焊接、节拍要求快的压力。单站焊接难以满足产能,而多设备布局又占地且协调复杂。转盘式双激光焊锡系统将上下料、定位、焊接、检测集成于旋转工作台的循环中,实现流水化作业。双激光头可交...
发布时间:2026.07.23 -
深圳微型马达点锡膏激光焊性价比
自动化产线运行过程中,偶尔会出现个别漏焊点,若因此将整板报废将造成较大损失。桌面式半自动焊锡设备可作为补焊工位,放置在产线末端,由操作员检出漏焊产品后,在设备上手动定位补焊。相比手工烙铁补焊,桌面式设...
发布时间:2026.07.23 -
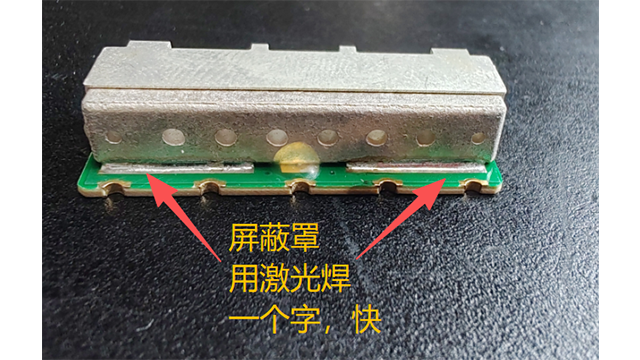 深圳TWS激光锡膏特光斑定制
采购点锡膏激光焊设备,特别是做非标自动化集成时,常会听到“非标定制”这个词。但定制的深度决定了实际效果。有的供应商提供的定制,是将几台标准设备组合在一起,更换外壳。而具备较强实力的供应商,能根据产品的...
发布时间:2026.07.22