商机详情 -
广东咪头激光锡膏机供应商
烙铁焊与激光焊锡的技术差异体现在过程控制能力上。烙铁焊的工艺变量包括烙铁头氧化程度、接触压力、操作手法,这些变量较难量化控制,良率依赖操作工经验。激光焊锡的工艺变量可程序化:激光功率闭环控制、焊接时间精确到毫秒、光斑形状可编程、锡量体积定量。耐斯特激光焊锡机采用高速闭环负反馈控温,实时修正功率输出;无烙铁头耗材,避免氧化导致的温度漂移;可完成0.1mm细间距焊接,一致性较高。传统烙铁较难处理的陶瓷基板、铝基板、热敏感元件,激光焊锡可稳定生产。咪头精密焊接采用升温快热区小的激光焊,减少热影响。广东咪头激光锡膏机供应商
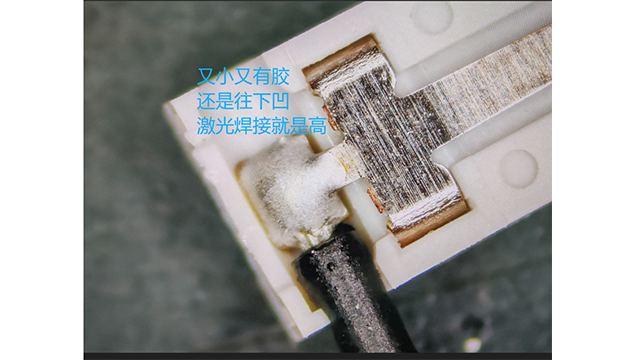
良率稳定性的商业价值在于生产计划的可预测性。良率波动1%,对月产能千万级的生产线意味着数十万的产品需返修或报废,影响交付计划。良率稳定性的技术保障来自设备的过程能力指数Cpk≥1.33。耐斯特激光焊锡机采用高速闭环负反馈控制实时修正温度偏差,运动控制重复精度±0.02mm,点锡精度体积±5-10%。关键部件选用主流品牌,保障长期运行稳定性。立讯、比亚迪等客户产线数据显示,设备投产后良率维持在较高水平,波动范围控制在±2%以内,生产过程较为稳定。珠三角在线式激光锡球成功案例有二十年焊锡设备开发经验的供应商,服务过行业有名客户,其非标方案值得参考。
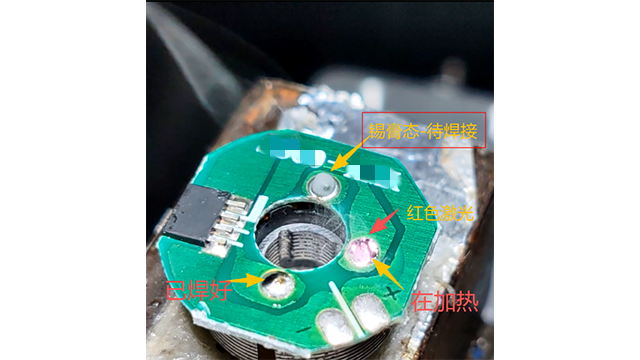
焊盘从0.5mm缩到0.1mm,对精密焊接设备是颠覆性挑战。这么小的焊盘,烙铁头进不去,热压头对不准,只能用激光焊锡。激光光斑可以调到0.4mm以内,配合视觉定位,能精确打在焊盘中心。但难点在于锡量控制,锡丝直径都0.3mm了,怎么保证锡量不溢出?这就要靠激光喷锡球技术,将锡球精确喷射到焊盘上。深圳市耐斯特的激光焊锡机支持送锡丝、点锡膏、喷锡球多种模式,针对0.1mm焊盘,可以用喷锡球工艺,每秒可达3-5个焊点,锡量精度控制在0.5%以内,完全满足微型元器件焊接要求。
线材存放时间长了,表面氧化层会阻碍焊锡润湿性,直接使用锡丝自动化焊接很容易出现虚焊。解决这个问题的关键是在焊接前去除氧化层。常见的做法是在线材进入焊接工位前增加激光去漆或等离子清洗工序,将表面氧化层去除干净,露出焊接层。部分锡丝含有助焊剂松香,焊接时助焊剂受热挥发可去除氧化膜,但效果受氧化程度影响,对重度氧化线材可能不够彻底。采购自动化焊锡设备时,可考虑集成激光预处理功能的机型,实现去氧化与焊接一体化。深圳市耐斯特的线束激光去漆沾锡焊接自动化设备,将激光去漆与沾锡焊接集成在同一产线,专门针对氧化线材、漆包线等难焊材料,有效降低虚焊风险。激光锡球机如果采用转球式结构,喷球频率更高,适合焊点数量多的产品。
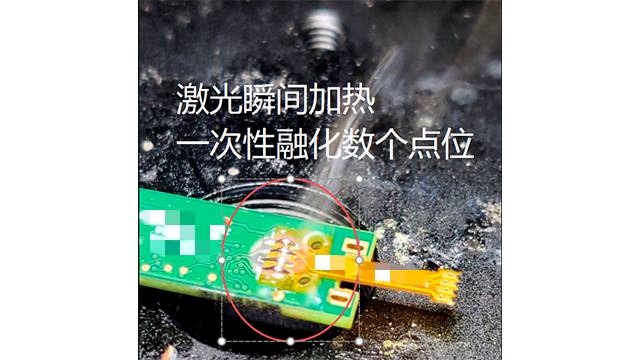
29芯线同时焊接要求每个焊点的温度、压力、时间条件基本一致,任何单点异常均可能影响整体良率。热压焊工艺中,热压头平整度是关键,需精密加工保证各点接触均匀,热量传导一致。激光焊接中,可采用多路激光分光或振镜扫描方式,确保每个焊点接收的能量均匀。焊接参数需针对多焊点特性优化,如适当延长加热时间,保证所有焊点同步熔化。设备厂家在多焊点同时焊接方面的工艺经验,直接关系到一次性良率。深圳市耐斯特在高速线全制程设备中,通过精密机械加工与控制系统优化,实现多芯线一次性焊接成功,帮助客户提升产能与良率。非标自动化焊锡线体设计,缓存工位设置可平衡前后节拍差异。珠三角DIP工艺点锡膏激光焊设备制造商
电声器件精密焊接不良会导致杂音,焊接一致性保证音质。广东咪头激光锡膏机供应商
精密焊接采购合同签完,非常容易忽略的是备品备件供应周期和操作培训深度。有些设备加热片、送锡嘴是特定型号,供应商库存不足时要从国外调货,一等两周,产线只能停摆。培训方面,如果只讲开机关机,换产品时参数怎么调、故障怎么处理都没教,师傅一走就抓瞎。签合同前,建议把备件清单和供应周期写进附件,培训内容也要具体到能单独换型调参数。深圳市耐斯特设备出厂时会配一套常用易损件,仓库常年备货,顺丰隔天到。培训时调试工程师会在现场待上几天,直到操机员能单独处理常见问题才签验收。广东咪头激光锡膏机供应商
深圳市耐斯特智能装备有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市耐斯特智能装备供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!