新闻中心 - 深圳市耐斯特智能装备有限公司
-
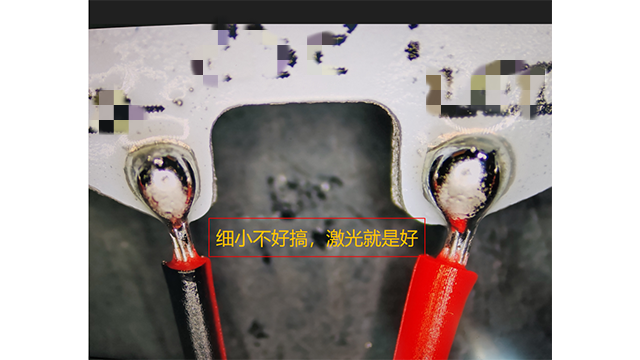 珠三角汽车电子激光锡丝机源头厂家
判断工作站能不能融入现有产线,先看接口:来料方式和设备进料口是否匹配,焊完后的产品怎么流转,是直接掉落到传送带还是需要人工取放。再看柔性:如果明年产品尺寸稍微变化,工作站是只能报废,还是通过换治具改程...
发布时间:2026.04.19 -
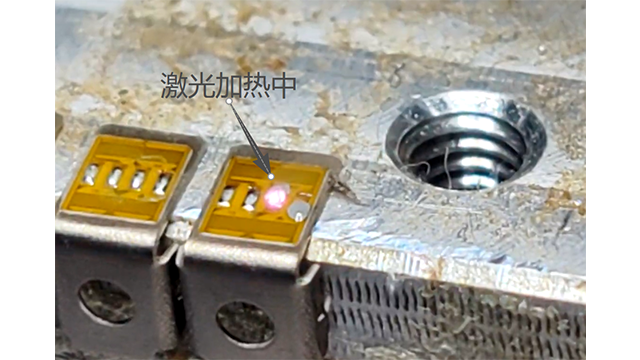 自动化激光锡膏机优缺点
射频天线对焊点质量较为敏感,焊点空洞、形状不一致均可能影响信号损耗。自动感应出锡焊锡通过精确控制锡量,保证焊点饱满且形状一致,减少信号反射。激光焊锡非接触加热,避免烙铁寄生电容影响射频特性。焊接过程快...
发布时间:2026.04.18 -
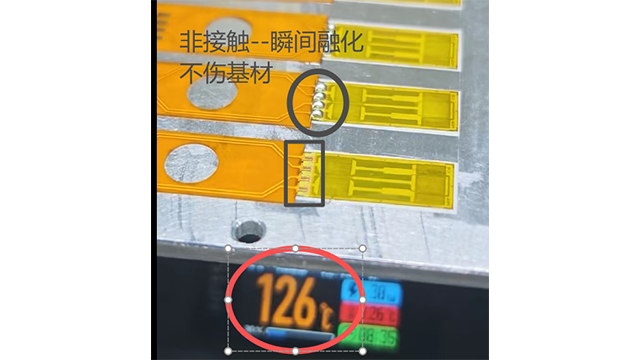 四川微型马达激光锡膏供应商
高速线缆生产的特点是量大、焊点多,对节拍要求较高。激光锡球机速度快是其优势,但还需要保证每个焊点的质量。在高速生产中,设备长时间连续运行可能出现温度漂移或机构磨损,导致焊点质量波动。选设备时,可以考察...
发布时间:2026.04.18 -
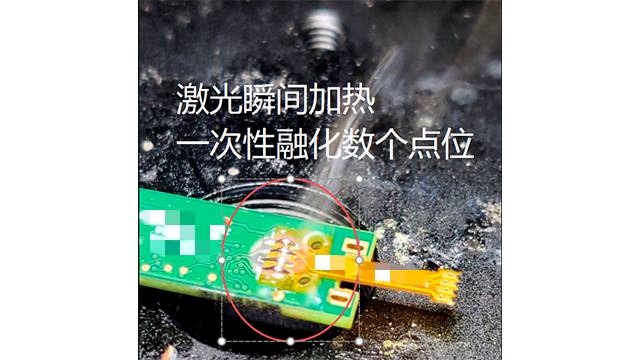 珠三角3c电子点锡膏激光焊生产厂家
评估激光焊锡需要看清其能力边界。优势在于非接触焊接避免机械损伤,热影响区小,编程控制简洁通用性,适合自动化产线。需要考虑的是设备前期投入,以及对工件定位和材料反射率的特定要求。在摄头模组或咪头等产品组...
发布时间:2026.04.17 -
 广东屏蔽罩点锡膏激光焊供应商
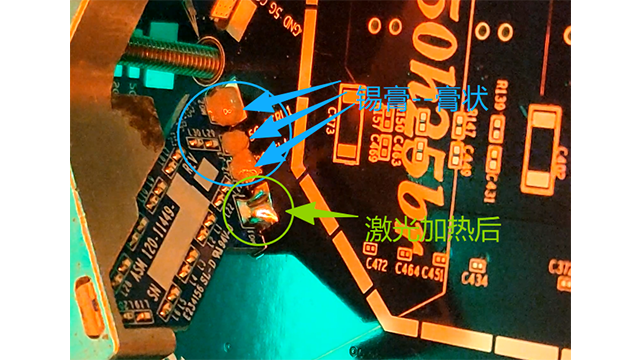
对于研发中心或小批量多品种的生产线,我们将点涂锡膏,机械植球/激光植球,激光焊接等提供了理想的柔性平台。它将锡膏喷涂、植球、视觉对位与激光焊接集成于一个紧凑系统内,操作人员可通过编程快速切换产品配方。...
发布时间:2026.04.17 -
 重庆电声器件激光锡球机特光斑定制
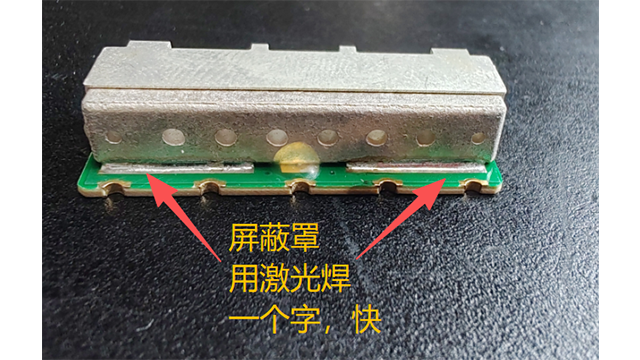
选购激光锡膏设备时,需注意设备是否适合自己的产品。有些设备厂家过度强调激光器功率,而忽略了温控精度和光斑匹配性对实际焊接效果的决定性影响。例如0.1mm细间距焊盘或高散热陶瓷基板,对温度反馈速度要求较...
发布时间:2026.04.16 -
 深圳软硬电路板激光锡球机厂家联系方式
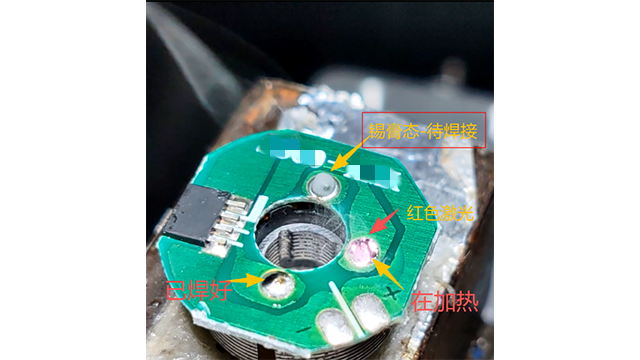
送锡丝激光焊的长期运行成本中,除了设备折旧,精细耗材的管理容易被忽视。锡丝本身需要选择直径、合金成分完全匹配的产品,其保存条件会影响焊接一致性。送丝管的定期更换能避免因内部磨损导致的送丝不畅或卡滞。激...
发布时间:2026.04.15 -
重庆微型马达送锡丝激光焊设备制造商
摄像头模组焊接排线,热量可能传导至感光芯片或对焦马达。怎么减少热传导?精密焊接中的热压焊使用平压头,同时焊接所有焊点,热量集中时间短,减少热传导。关键在于压头温度均匀性和焊接压力,温度不均部分焊点虚焊...
发布时间:2026.04.15 -
微型马达激光锡环生产线
安装调试周期取决于设备复杂度与工艺成熟度。标准设备且已完成打样,调试周期通常3-5天,主要工作包括设备就位、电源气源连接、工艺参数导入、首件验证、操作培训。非标整线且涉及多工序联调,周期可能延长至10...
发布时间:2026.04.14 -
深圳摄像头送锡丝激光焊不规则焊盘
在汽车电子等批量生产领域,生产节拍直接关乎成本。转盘式双激光焊锡系统通过旋转工作台与双激光头配置,将串行流程升级为并行处理。一个激光头焊接时,另一个可处理其他工位产品或进行辅助作业,近乎消除了设备等待...
发布时间:2026.04.13