-
 浙江模具表面处理抛光
发布时间:2026.02.04
通过钣金表面处理电镀工艺,能在钣金表面形成一层均匀细密的金属镀层。如锌镀层、镍镀层等,这些镀层不*自身化学性质稳定,还能通过牺牲阳极的方式保护基体金属;喷涂工艺则可根据需求选择不同材质的涂料,如环氧涂...
-
 广东柔性力控打磨厂家电话
发布时间:2026.02.04
机器人力控打磨能与多种生产技术和设备实现良好的兼容配合。它可以通过标准化接口接入工厂的自动化生产系统,与传送带、机械臂等输送设备协同工作,实现工件的自动上料、打磨和下料;还能与激光检测仪、影像测量仪等...
-
 安徽工业打磨头哪家好
发布时间:2026.02.03
机器人打磨头的末端执行器需兼顾刚性与柔性,适配机器人多关节运动特性。针对不同工件类型,末端执行器采用模块化设计:金属件粗磨适配 “刚性连接 + 合金打磨头”,执行器本体采用 45 号钢一体成型,确保机...
-
 广东柔性打磨机器人供应商
发布时间:2026.02.03
汽车零部件打磨机器人能精确应对带有复杂结构的汽车零部件打磨需求。汽车零部件的结构设计往往需兼顾功能与空间适配,像发动机缸体存在深孔水道、油道,变速箱壳体布满异形齿轮槽与安装孔,底盘悬挂部件则有不规则的...
-
 北京铜合金表面处理设备厂家推荐
发布时间:2026.02.02
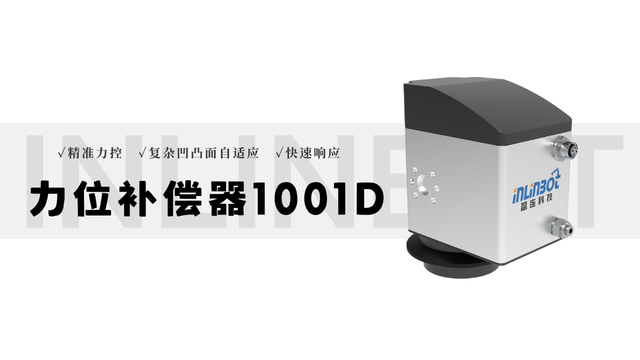
机器人表面处理可以实现电磁屏蔽功能,确保机器人在复杂电磁环境中的稳定运行。在工业自动化和电子制造领域,机器人需要在充满电磁干扰的环境中工作。通过表面涂层技术,如导电涂层和电磁屏蔽膜,可以有效屏蔽外部电...
-
 山东3c电子打磨机器人售价
发布时间:2026.02.02
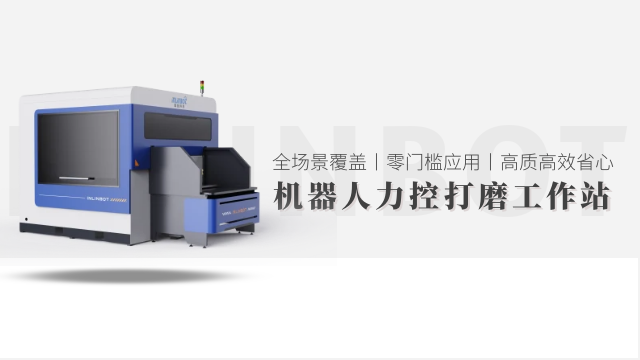
金属表面打磨机器人可根据不同金属硬度调整打磨参数,适应多样金属加工需求。金属材质种类繁多,其硬度、韧性等物理特性差异明显,不锈钢凭借较高的硬度和耐磨性,需要较大的打磨力度才能去除表面缺陷;铜、铝等有色...
-
 四川铝合金表面处理
发布时间:2026.02.02
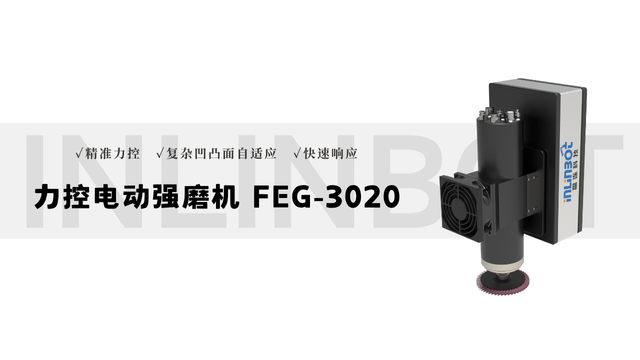
钢材表面处理明显提升了钢材的耐候性,使其能够在恶劣的自然环境中长期使用。通过特殊的表面涂层技术,如氟碳涂层和聚酯涂层,钢材表面能够抵御紫外线照射、风雨侵蚀和温差变化等自然因素的影响。例如,氟碳涂层具有...
-
 山东压铸件自动化去合模线
发布时间:2026.02.01
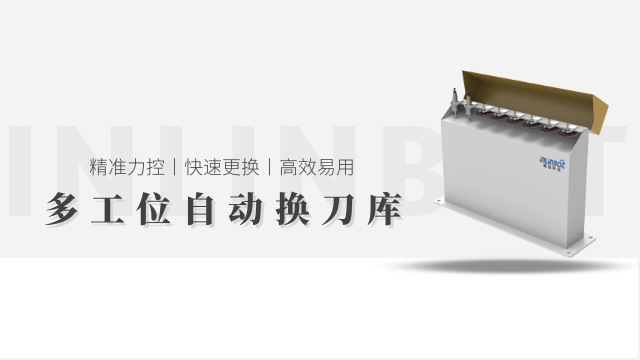
铸造生产环境存在高温、粉尘、机械冲击等多重风险,自动化设备的安全防护设计需构建 “多层级、全场景” 防护体系。在高温防护方面,熔炼炉与浇注机械臂配备耐高温防护罩(采用陶瓷纤维材质,耐温≥1600℃),...
-
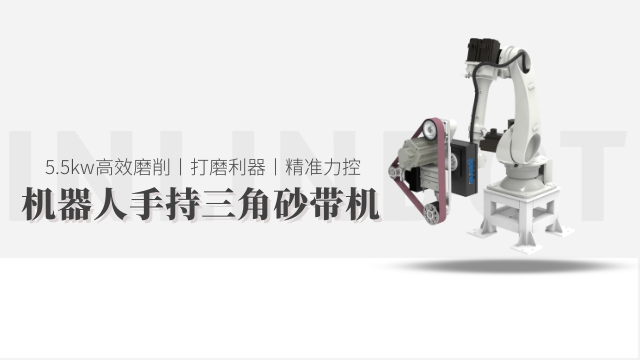 四川自动化打磨头厂家
发布时间:2026.02.01
曲面打磨头设备的操作遵循 “模型导入 - 参数设定 - 工件定位 - 自动打磨 - 质量检测” 的标准化流程。操作人员首先通过控制系统导入工件的三维曲面模型,软件自动生成适配的打磨轨迹;随后根据工件材...
-
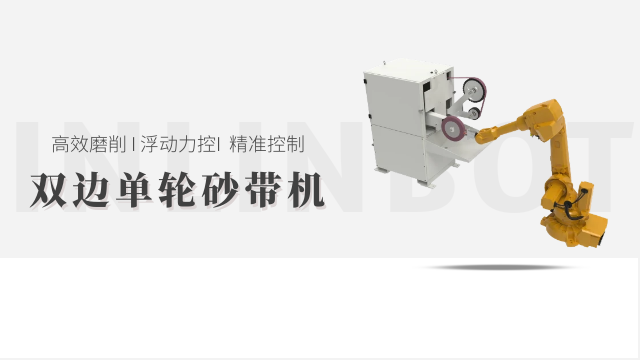 江苏打磨机器人厂家推荐
发布时间:2026.02.01
金属表面打磨机器人能持续稳定作业,提升批量生产的效率与一致性。在金属制品的批量生产中,人工打磨受体力、精力和情绪等因素影响,工作效率会出现明显波动,上午可能保持较高的打磨速度,下午则因疲劳导致效率下降...
-
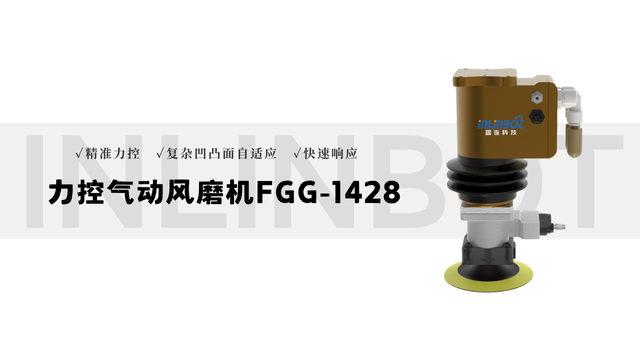 安徽自动化打磨头抛光
发布时间:2026.01.31
合理的磨损监测与更换是保障铸件打磨质量的关键,需建立明确的判断标准。日常使用中,通过 “视觉观察 + 参数对比” 监测磨损:视觉上,若打磨头刃口出现明显钝化(刃口宽度从初始 3mm 增至 5mm 以上...
-
北京自动打磨头哪家好
发布时间:2026.01.31
复合材料打磨头的磨料选型需严格匹配复合材料的成分与结构,形成明确的选型体系。针对碳纤维复合材料(CFRP),优先选用 “金刚石 - 碳化硅混合磨料”,金刚石占比 30%-50%,可快速切削高硬度碳纤维...
-
广东箱体去毛刺刀杆
发布时间:2026.01.31
去毛刺工作站的工件定位方式需根据工件结构特征差异化设计,重心分为 “刚性定位”“柔性定位”“视觉辅助定位” 三类,确保加工时工件无位移。针对规则形状工件(如圆形轴类、方形块体),采用刚性定位:通过 V...
-
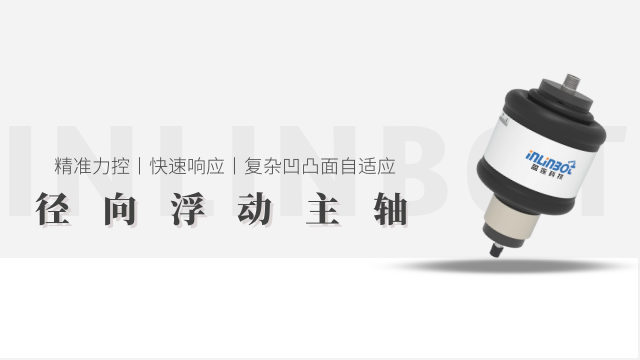 河北铝件自动化去冒口
发布时间:2026.01.31
模具质量直接影响铸件成型效果,自动化设备需具备完善的模具管理与维护功能。模具安装环节,设备采用快速定位夹紧装置,通过定位销与液压夹具实现模具精细固定,换模时间≤30 分钟,同时支持模具参数存储(可存储...
-
安徽打磨头报价
发布时间:2026.01.30
自动打磨头设备凭借灵活的适配性,普遍应用于机械制造、汽车零部件、五金工具、电子元器件、医疗器械等多个行业。在汽车行业,可用于发动机缸体、变速箱壳体的毛刺去除与表面抛光;五金加工领域,适配门把手、紧固件...
-
 广东工业打磨头价格
发布时间:2026.01.30
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据...
-
 天津金属抛光厂家推荐
发布时间:2026.01.30
漆面抛光的参数控制需遵循 “低强度、精细化” 原则,重心参数包括转速、压力、抛光时间与路径。转速设定需匹配抛光阶段与载体类型:粗抛(羊毛轮)转速 2000-2500rpm,中抛(中密度海绵轮)1800...
-
 工业打磨头打磨
发布时间:2026.01.30
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据...
-
自动化打磨头设备
发布时间:2026.01.30
散热是复合材料打磨头设计的重心考量,因复合材料导热性差,打磨热量易积聚导致树脂熔融。打磨头本体采用多孔结构设计,在磨料层与基体之间开设 10-15 个直径 2mm 的散热孔,形成空气对流通道,将打磨热...
-
 安徽铝件自动化打磨
发布时间:2026.01.30
铸造件自动化设备的控制系统是重心中枢,需具备 “多设备联动、参数实时调控、数据追溯” 三大功能。系统采用工业以太网(EtherCAT 协议)实现各设备间的高速通讯(响应时间≤1ms),中间控制器统一调...
-
江苏钢铁表面处理哪家好
发布时间:2026.01.29
通过钣金表面处理电镀工艺,能在钣金表面形成一层均匀细密的金属镀层。如锌镀层、镍镀层等,这些镀层不*自身化学性质稳定,还能通过牺牲阳极的方式保护基体金属;喷涂工艺则可根据需求选择不同材质的涂料,如环氧涂...
-
 上海锌合金自动化去合模线
发布时间:2026.01.29
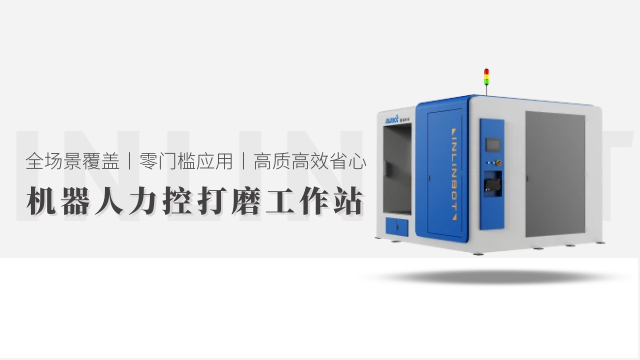
在节能生产需求下,自动化设备通过多环节设计实现能耗优化,降低企业运营成本。熔炼环节采用 “按需加热” 模式,设备根据铁水目标温度与初始温度,通过算法自动计算加热功率与时间,避免无效耗能;例如熔炼 50...
-
 山东复合自动化机器人
发布时间:2026.01.29
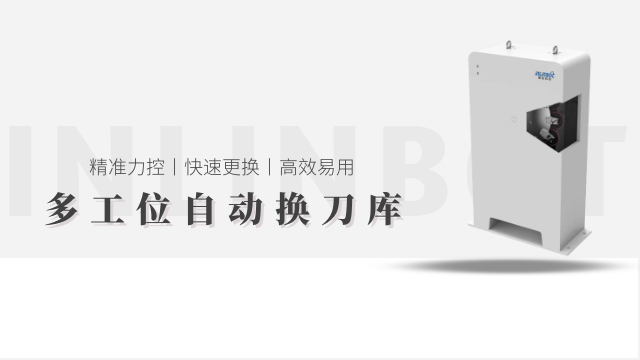
模具质量直接影响铸件成型效果,自动化设备需具备完善的模具管理与维护功能。模具安装环节,设备采用快速定位夹紧装置,通过定位销与液压夹具实现模具精细固定,换模时间≤30 分钟,同时支持模具参数存储(可存储...
-
 江苏复合材料抛光生产厂家
发布时间:2026.01.29
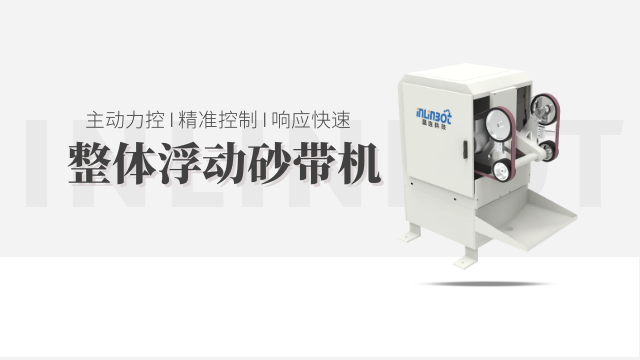
曲面抛光工艺的重心在于 “轮廓贴合 + 动态参数调节”,通过多维度协同机制实现对曲面工件的均匀抛光。其原理是先通过激光扫描或三维建模获取曲面的精确轮廓数据(如曲率半径、弧长、凹凸形态),再根据数据规划...
-
北京3c电子去毛刺生产厂家
发布时间:2026.01.29
磨料流式去毛刺设备利用磨料流体的挤压、摩擦作用去除工件内孔、型腔毛刺,重心由磨料缸、液压系统、模具(与工件匹配的夹具)、磨料回收系统组成。设备工作时,将磨料(由高分子聚合物基体与磨料颗粒混合而成,磨料...
-
福建铸造件去毛刺刀杆
发布时间:2026.01.29
去毛刺设备通过精细控制参数,能在去除毛刺的同时,较大程度保留工件原有精度,避免人工操作的不确定性。化学腐蚀式设备利用毛刺与工件主体腐蚀速率差异,针对性溶解 0.01-0.1mm 的微小毛刺,工件尺寸误...
-
四川塑料件自动化去冒口
发布时间:2026.01.28
铸造件自动化设备并非完全替代人工,而是通过 “人机协作” 实现效率与灵活性的平衡,主要分为 “辅助协作” 与 “互补协作” 两类模式。辅助协作模式下,设备承担较强度、高风险作业,人工负责精细操作 ——...
-
浙江复合自动化生产厂家
发布时间:2026.01.28
铸造件自动化设备通过 “结构优化、工序并行、能耗控制” 三方面提升生产效率。结构优化上,浇注设备采用双工位旋转工作台,机械臂在一个工位浇注时,操作人员在另一工位完成模具清理与预热,实现 “浇注 - 准...
-
广东铸件去飞边抛光工作站
发布时间:2026.01.28
碳纤维件抛光的重心目标是 “提升光泽度 + 保护纤维结构 + 凸显纹理”,需精细适配碳纤维 “较强度、低延展性、树脂基体易磨损” 的复合特性。其适配逻辑围绕 “低强度作用 + 分层防护” 展开:碳纤维...
-
 福建锌合金自动化供应商
发布时间:2026.01.28
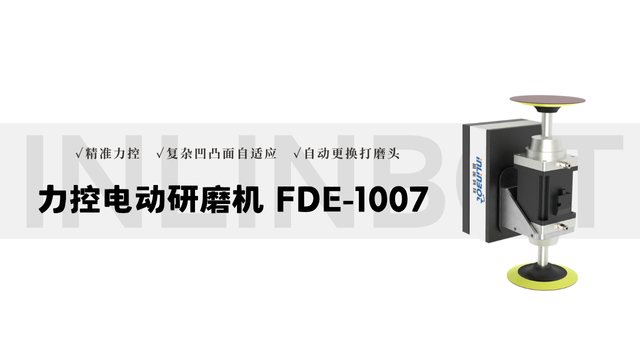
智能化技术是提升铸造件自动化设备性能的重心支撑,主要体现在 “数据感知、智能决策、自主学习” 三大层面。数据感知环节,设备搭载多类型传感器(温度、压力、振动、视觉等),实现全流程数据实时采集 —— 熔...