-
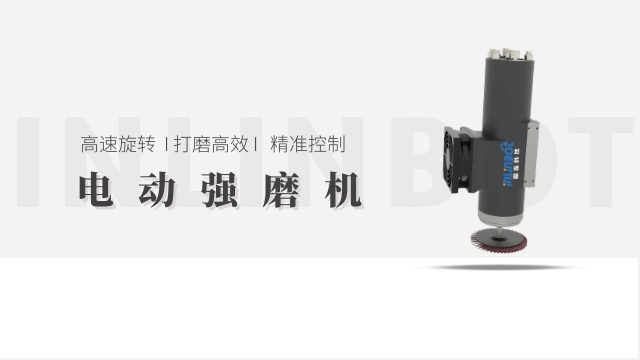
 安徽复合自动化去冒口
发布时间:2026.03.09
铸造件自动化设备的结构设计需兼顾 “稳定性、易维护性、空间适配性” 三大需求。在稳定性设计上,设备机身采用整体式焊接结构(材质为 Q355 钢),焊接后经时效处理消除内应力,机身底部配备可调式地脚螺栓...
-
江苏工业抛光生产厂家
发布时间:2026.03.09
软质抛光工艺在不同行业应用中,需结合软质工件的使用场景优化工艺细节。医疗行业中,硅胶导管(内径 2-5mm,壁厚 0.5-1mm)抛光需 “无菌化 + 低损伤”,选用医用级超细纤维布(经环氧乙烷灭菌)...
-
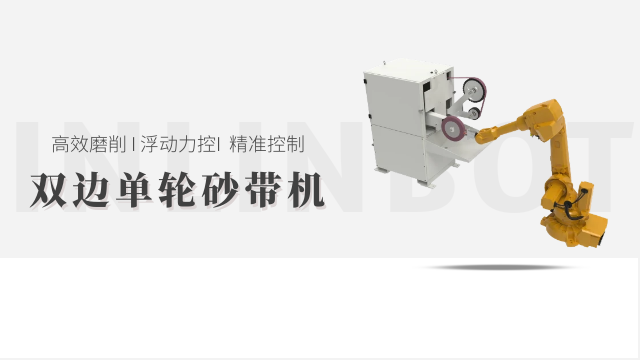 江苏钣金自动化去冒口
发布时间:2026.03.08
铸造生产环境存在高温、粉尘、机械冲击等多重风险,自动化设备的安全防护设计需构建 “多层级、全场景” 防护体系。在高温防护方面,熔炼炉与浇注机械臂配备耐高温防护罩(采用陶瓷纤维材质,耐温≥1600℃),...
-
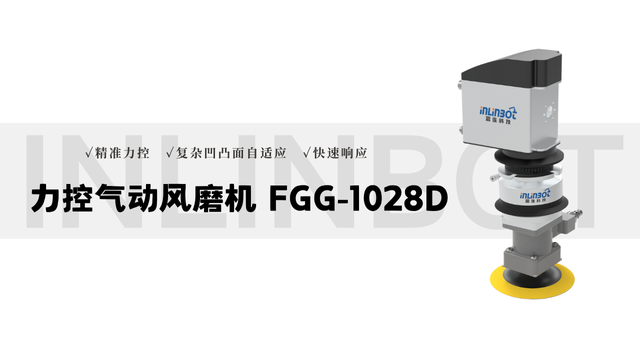 安徽3c电子抛光哪家好
发布时间:2026.03.08
浮动抛光工艺在适配性、精度、效率上较传统固定抛光有明显优势,二者差异主要体现在三方面。适配性上,传统固定抛光能处理平面或简单曲面工件,对异形、复杂曲面工件易出现漏抛、过抛;浮动抛光通过动态浮动机制,可...
-
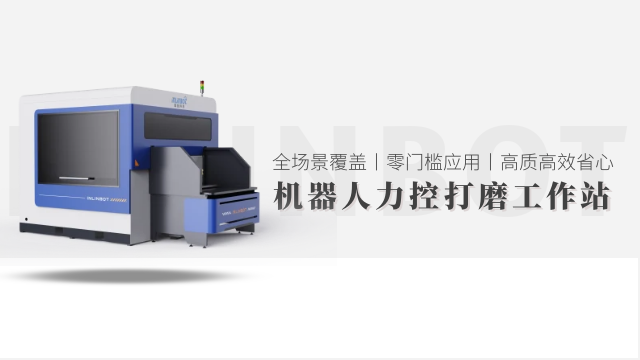 浙江复合材料打磨头打磨
发布时间:2026.03.07
复合材料打磨头与传统金属打磨头在结构、性能与应用场景上存在明显差异。结构上,传统金属打磨头多为实心刚性设计,磨料通过电镀或烧结固定,而复合材料打磨头采用 “多孔柔性基体 + 混合磨料” 结构,基体具备...
-
 浙江漆面抛光打磨机
发布时间:2026.03.07
木质品抛光的工具与耗材需严格遵循 “保护纹理 + 适配木质” 原则,重心分为抛光载体与抛光剂两类。抛光载体侧重 “柔性 + 木纹适配”:硬木抛光适配羊毛轮(柔软度 Shore A 20-30)或棉布轮...
-
 自动化抛光售价
发布时间:2026.03.06
漆面抛光的工具与耗材需围绕 “漆面类型 + 损伤程度” 精细匹配,重心分为抛光载体、抛光剂两类。抛光载体侧重软质贴合与散热性:轻微损伤适配高密度海绵轮(孔隙率 60%-70%),其细腻表面可减少漆面划...
-
天津全自动抛光生产厂家
发布时间:2026.03.06
浮动抛光工艺的质量控制需贯穿 “预处理 - 抛光过程 - 后处理” 全流程,确保抛光效果稳定。预处理阶段,需通过超声波清洗(清洗时间 8-12 分钟,温度 45-55℃)去除工件表面油污、毛刺,若预处...
-
 北京铝合金打磨头厂家推荐
发布时间:2026.03.06
维护完成后需通过多维度验证,确保设备达到稳定运行状态,验证标准包括参数检测、空载测试、负载测试三类。参数检测:用转速计测试打磨头实际转速,与设定转速偏差应≤±50rpm;用压力 gauge 检测力控系...
-
安徽自动打磨头生产厂家
发布时间:2026.03.05
浮动打磨头设备重心在于 “自适应调节” 功能,其通过气压或液压驱动的浮动机构,使打磨头能根据工件表面的起伏状态实时调整接触角度与压力。工作时,设备先通过定位组件确定工件位置,随后打磨头在动力单元驱动下...
-
 河北力控打磨头报价
发布时间:2026.03.05
曲面打磨头设备凭借对曲面工件的高效精细打磨能力,普遍应用于多个行业的重心零部件加工。在汽车行业,用于车灯灯罩曲面抛光、方向盘弧形表面打磨、轮毂曲面去毛刺;在消费电子领域,适配智能手表表盘曲面、耳机外壳...
-
 安徽自动打磨头厂家电话
发布时间:2026.03.04
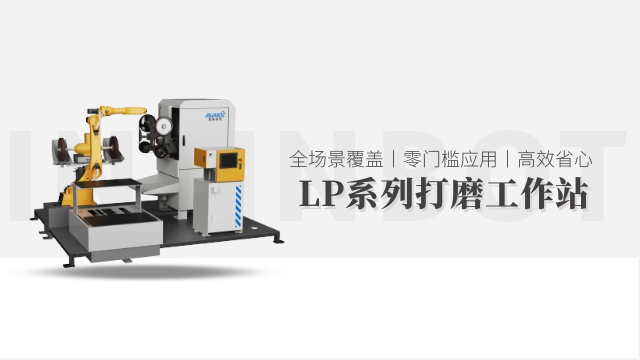
机器人打磨头需通过规范的校准与调试,确保长期作业精度。首先进行机器人本体校准,使用激光跟踪仪检测各关节运动精度,若关节定位误差超过 ±0.04mm,通过机器人控制器的 “负载识别” 功能重新标定,优化...
-
 广东木质品去毛刺刀具
发布时间:2026.03.04
去毛刺测试需严格控制误差,确保数据真实可靠。误差控制主要从三方面入手:设备误差控制(定期校准测试仪器,如粗糙度仪每年校准 1 次,显微镜每半年校准 1 次,确保测量精度≤±0.001mm)、操作误差控...
-
 四川汽车零部件去毛刺生产厂家
发布时间:2026.03.04
去毛刺工作站的安全设计覆盖 “人员防护 + 设备防护 + 环境防护” 全场景,严格遵循工业安全标准(如 GB/T 15706、ISO 13849),重心防护措施贯穿设备全生命周期。人员防护方面,工作站...
-
 四川自动化抛光哪家好
发布时间:2026.03.04
漆面抛光的参数控制需遵循 “低强度、精细化” 原则,重心参数包括转速、压力、抛光时间与路径。转速设定需匹配抛光阶段与载体类型:粗抛(羊毛轮)转速 2000-2500rpm,中抛(中密度海绵轮)1800...
-
福建铝合金打磨头厂家推荐
发布时间:2026.03.04
合理的磨损监测与更换是保障铸件打磨质量的关键,需建立明确的判断标准。日常使用中,通过 “视觉观察 + 参数对比” 监测磨损:视觉上,若打磨头刃口出现明显钝化(刃口宽度从初始 3mm 增至 5mm 以上...
-
 浙江复合材料抛光哪家好
发布时间:2026.03.04
软质抛光材料需围绕 “柔软度、摩擦系数、材质兼容性” 三维度分类选型,确保适配软质工件特性。按柔软度可分为超软质(如超细纤维抛光布,纤维直径 5-10μm,柔软度 Shore 00 20-30)、软质...
-
四川曲面打磨头报价
发布时间:2026.03.04
合理的磨损监测与更换是保障铸件打磨质量的关键,需建立明确的判断标准。日常使用中,通过 “视觉观察 + 参数对比” 监测磨损:视觉上,若打磨头刃口出现明显钝化(刃口宽度从初始 3mm 增至 5mm 以上...
-
广东自动抛光厂家电话
发布时间:2026.03.04
软质抛光材料需围绕 “柔软度、摩擦系数、材质兼容性” 三维度分类选型,确保适配软质工件特性。按柔软度可分为超软质(如超细纤维抛光布,纤维直径 5-10μm,柔软度 Shore 00 20-30)、软质...
-
 山东锌合金自动化报价
发布时间:2026.03.03
铸造件自动化设备的维护需按 “日常检查 - 定期保养 - 故障预警” 流程进行,确保设备稳定运行。日常检查每日进行:清理设备表面及传感器的粉尘、铁屑,重点检查浇注机械臂关节润滑脂是否充足,抛丸机弹丸存...
-
四川软质抛光打磨机
发布时间:2026.03.03
自动抛光打磨机通过模块化设计与参数定制,适配多行业作业场景。在汽车零部件行业,针对轮毂、车门把手等工件,设备配备多工位旋转工作台,实现 “上料 - 抛光 - 打磨 - 下料” 同步进行,单工位处理时间...
-
 北京全自动打磨头报价
发布时间:2026.03.03
在设备维护过程中,需规避四类常见误区,防止维护行为反而造成设备损伤。误区一:过度润滑主轴,认为润滑脂越多越好,实则过多润滑脂会阻碍散热,导致主轴温度升高,加速轴承磨损,正确做法是按 “少量多次” 原则...
-
 江苏铜材自动化测试
发布时间:2026.03.03
面对五金件多品种、小批量的生产需求,设备需具备快速柔性切换能力。工艺参数切换上,设备控制系统内置 100 + 套五金件加工参数模板,涵盖紧固件、冲压件、精密配件等常见品类,操作人员选择目标品类后,系统...
-
四川铸造件自动化报价
发布时间:2026.03.03
铸造件自动化设备的操作设计需围绕 “降低操作门槛、提升操作效率” 展开,适配不同技能水平的操作人员。在人机交互方面,设备配备 10-12 英寸彩色触摸屏,界面采用图形化设计,将 “熔炼启动”“浇注参数...
-
 广东自动化抛光厂家推荐
发布时间:2026.03.03
针对灰铸铁、球墨铸铁、合金铸铁等不同材质的铸件,需制定差异化去飞边抛光方案,平衡效率与质量。灰铸铁(硬度 HB180-220)去飞边时,粗除边选用 80# 碳化硅砂轮,其脆性磨料易切断灰铸铁飞边(避免...
-
 四川工业打磨头生产厂家
发布时间:2026.03.03
机器人打磨头通过硬件模块与软件参数的灵活调整,适配不同工业场景需求。在汽车零部件批量打磨场景中,搭配双工位旋转工作台,机器人在一个工位打磨时,操作人员在另一工位上下料,实现 “打磨 - 装夹” 并行作...
-
浙江3c电子自动化售价
发布时间:2026.03.03
机器人在复杂环境作业时需具备自主感知与避障能力,保障作业安全与效率。环境感知模块集成激光雷达、视觉相机与超声波传感器:激光雷达(探测距离 0.1-50m,角度分辨率 0.1°)扫描周围三维环境,构建实...
-
山东软质打磨机器人生产厂家
发布时间:2026.03.02
家电家具打磨机器人在多个领域展现出广阔的应用价值。它不*适用于家电制造行业,能够对冰箱、洗衣机、空调等外壳进行高效打磨,确保产品外观光滑无瑕;还在家具生产中发挥重要作用,无论是木质家具的表面处理,还是...
-
浙江力控打磨头抛光
发布时间:2026.03.02
铸件打磨头的重心设计围绕铸件 “表面粗糙、含砂眼气孔、易产生飞边毛刺” 的特性展开,重点解决传统打磨头效率低、易堵塞的问题。其头部采用 “宽刃切削 + 大间隙排屑” 结构,打磨刃口宽度比普通打磨头增加...
-
江苏表面处理设备哪家好
发布时间:2026.03.02
3C电子表面处理带来了诸多好处,不*提升了产品的品质和用户体验,还推动了行业的技术进步。从产品品质来看,表面处理可以有效提升产品的耐用性和可靠性。例如,通过表面硬化处理,手机屏幕的抗划伤能力明显增强,...