-
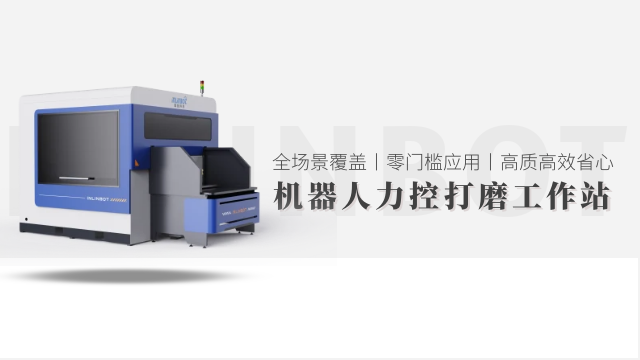
 天津浮动打磨头抛光
发布时间:2026.04.18
机器人打磨头的路径规划依托三维建模与离线编程技术,实现复杂工件的精细覆盖。首先通过激光扫描获取工件三维点云数据,导入路径规划软件产成网格化模型,软件会根据打磨要求(如表面粗糙度 Ra0.8μm)自动划...
-
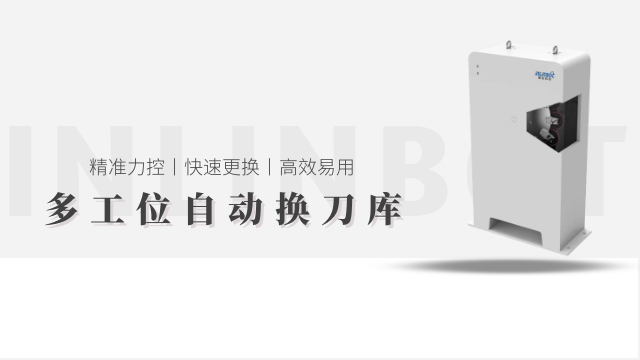 北京复合打磨头打磨
发布时间:2026.04.18
柔性打磨头设备凭借出色的柔性适配能力,普遍应用于多个行业的工件打磨作业。在汽车制造领域,用于汽车内饰件(如仪表盘、门板)的表面抛光、保险杠边角的去毛刺处理,以及密封胶条的打磨修整;消费电子行业中,适配...
-
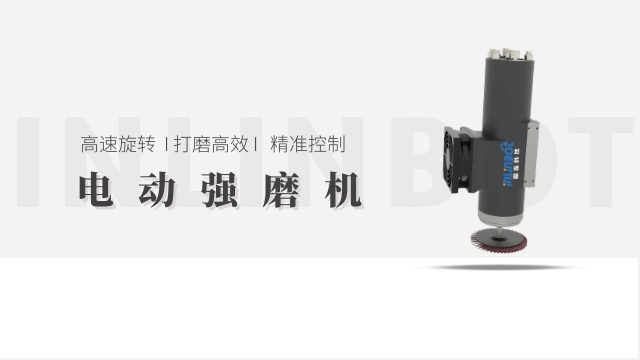 浙江漆面去毛刺设备
发布时间:2026.04.18
针对高温、多尘、潮湿等特殊车间环境,需对去毛刺机器人进行针对性改造,确保稳定运行。高温环境(车间温度≥40℃,如冶金加工车间)改造:机器人本体采用耐高温材料(如高温合金外壳),电气柜加装强制散热系统(...
-
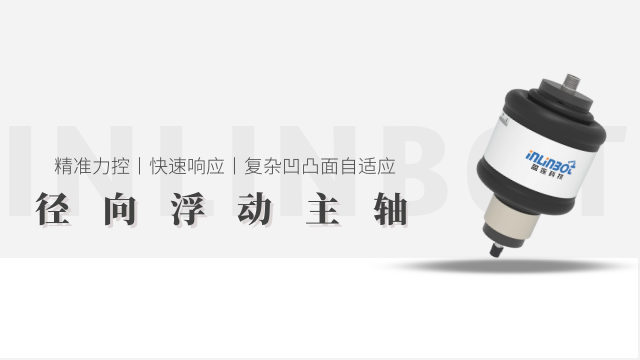 北京汽车零部件抛光厂家推荐
发布时间:2026.04.17
软质抛光工艺的参数控制需遵循 “低强度、精细化” 原则,根据工件材质与抛光需求动态调整。转速设定需严格匹配工件柔软度:极软硅胶件转速 800-1000rpm,软塑料件 1200-1500rpm,稍硬的...
-
江苏塑料件自动化厂家推荐
发布时间:2026.04.17
浇注环节需实现铁水定量输送与模具精细填充,自动化设备通过多系统协同达成目标。设备采用伺服电机驱动的浇注机械臂,臂展 3-6m,负载能力 50-200kg,配备防滴漏浇注嘴(材质为耐高温合金),可根据铸...
-
 家电家具去毛刺报价
发布时间:2026.04.16
切削修整类工具通过刀刃的切削作用精细去除毛刺,重心包括特用去毛刺铣刀、倒角刀、刮刀等,适合规则形状与复杂结构工件的精细去毛刺。去毛刺铣刀按刃口设计分为单刃铣刀(刃口锋利,适合去除薄壁件、深孔件的丝状毛...
-
 四川去毛刺供应商
发布时间:2026.04.16
去毛刺机器人的重心性能由 “本体结构 + 工具系统 + 控制系统” 三大配置决定,各组件需精细匹配。本体结构方面,六轴机器人需关注负载能力(常规 5-50kg,重型工件可选 100kg 以上型号)与工...
-
上海柔性打磨头哪家好
发布时间:2026.04.15
复合材料打磨头的重心优势在于其磨料与结合剂的特殊配比,能适配复合材料 “较强度、低导热、易分层” 的特性。这类打磨头的磨料多采用碳化硅、金刚石与陶瓷颗粒的混合配方,其中碳化硅磨料硬度达 HV2800,...
-
 福建铝合金自动化供应商
发布时间:2026.04.15
压射参数直接影响压铸件质量,自动化设备需建立 “实时监测 - 动态调节 - 闭环控制” 的参数调控体系。压射速度控制上,设备通过位移传感器(精度 ±0.01mm)实时采集压射杆运动位置,结合预设速度曲...
-
 河北钢铁自动化价格
发布时间:2026.04.14
压铸件自动化设备需集成多维度质量检测功能,实现铸件缺陷的实时筛查。外观检测方面,配备 2D 视觉检测系统(分辨率≥1200 万像素),拍摄铸件表面图像,通过图像算法识别砂眼、裂纹、缺料等缺陷,检测精度...
-
 浙江工业打磨机器人哪家好
发布时间:2026.04.14
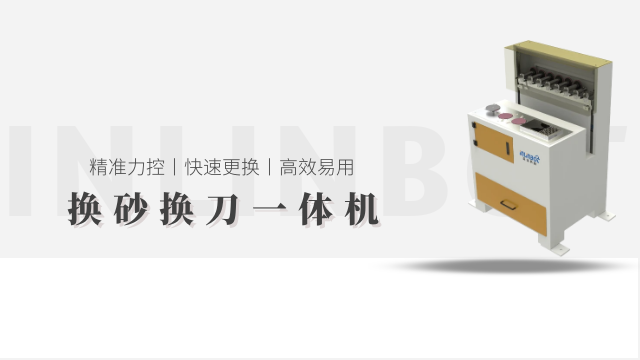
浮动打磨机器人在节能与环保方面表现出色。它采用了高效的电机和节能控制系统,相比传统打磨设备,能耗明显降低。同时,机器人在打磨过程中能够精确控制粉尘和噪音的产生,减少对环境的污染。配备的粉尘回收装置可以...
-
 天津自动化打磨头去合模线
发布时间:2026.04.13
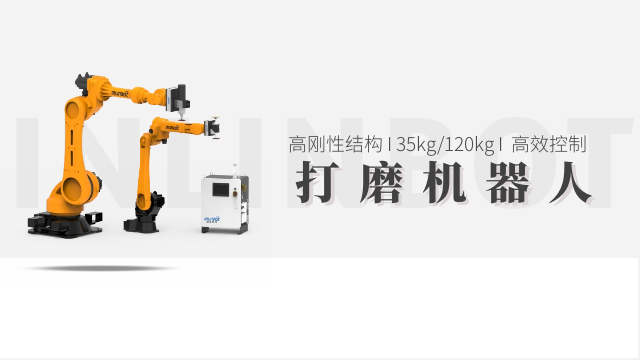
选择适配的维护工具与耗材是保障维护效果的关键,需根据设备部件特性精细匹配。工具选用方面:拆卸打磨头需用特用扳手(如梅花扳手或套筒扳手),避免使用活动扳手导致法兰面损伤;清理主轴油污需用无绒抹布,防止纤...
-
 天津锌合金打磨头设备
发布时间:2026.04.13
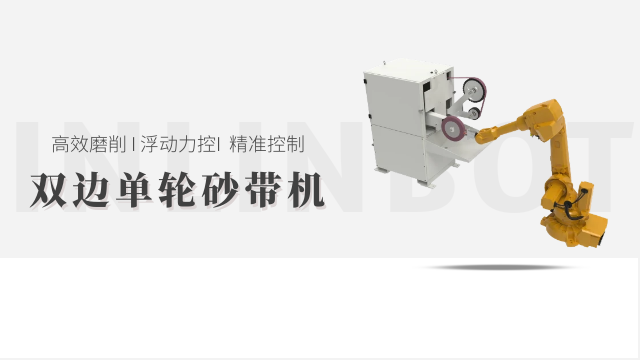
维护完成后需通过多维度验证,确保设备达到稳定运行状态,验证标准包括参数检测、空载测试、负载测试三类。参数检测:用转速计测试打磨头实际转速,与设定转速偏差应≤±50rpm;用压力 gauge 检测力控系...
-
江苏铸件去毛刺厂家推荐
发布时间:2026.04.13
选购去毛刺设备需聚焦三大重心技术参数,确保与生产需求精细匹配。一是处理精度,需根据工件要求选择:普通机械零件毛刺高度去除要求≤0.05mm,可选用常规精度设备;精密仪器零件(如航空航天组件)需≤0.0...
-
 福建钛合金自动化报价
发布时间:2026.04.13
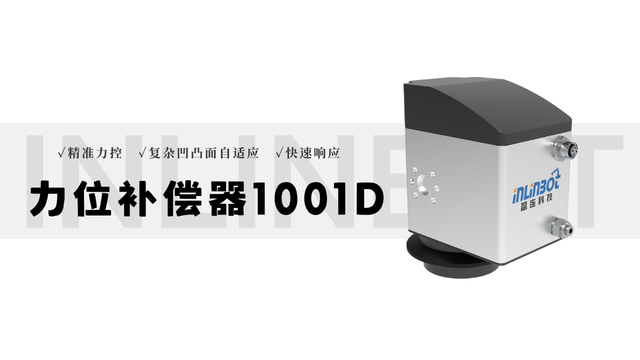
在人机协同作业场景中,机器人自动化设备需通过多重安全配置保障人员安全。硬件安全防护方面,设备末端执行器采用柔性材质(如硅胶、软质合金),夹持力可调节(5-500N),当接触人体时自动降低夹持力至≤10...
-
 家电家具抛光厂家电话
发布时间:2026.04.13
漆面抛光的参数控制需遵循 “低强度、精细化” 原则,重心参数包括转速、压力、抛光时间与路径。转速设定需匹配抛光阶段与载体类型:粗抛(羊毛轮)转速 2000-2500rpm,中抛(中密度海绵轮)1800...
-
 安徽力控抛光工作台
发布时间:2026.04.12
针对灰铸铁、球墨铸铁、合金铸铁等不同材质的铸件,需制定差异化去飞边抛光方案,平衡效率与质量。灰铸铁(硬度 HB180-220)去飞边时,粗除边选用 80# 碳化硅砂轮,其脆性磨料易切断灰铸铁飞边(避免...
-
 山东机器人自动化去合模线
发布时间:2026.04.12
为减少故障停机时间、降低生产损失,设备构建 “监测 - 报警 - 处置 - 恢复” 的全链条应急体系。故障监测环节,设备传感器实时采集电机电流、温度、压力等关键数据,当数据超出正常范围(如电机电流骤增...
-
 江苏机器人自动化厂家
发布时间:2026.04.12
五金件加工对精度要求严苛,自动化设备需构建 “精细定位 - 实时监测 - 误差补偿” 的控制体系。定位系统采用伺服电机 + 滚珠丝杠驱动,配合光栅尺反馈(分辨率 0.001mm),确保设备运动部件定位...
-
铸造件去毛刺供应商
发布时间:2026.04.12
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,...
-
柔性打磨头厂家
发布时间:2026.04.12
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据...
-
 广东铝件自动化机器人厂家
发布时间:2026.04.12
模具制造涵盖型腔加工、型芯成型、分型面处理等复杂工序,自动化设备需通过多模块协同实现全流程覆盖。针对模具型腔(如汽车覆盖件模具型腔),设备搭载五轴联动加工中心,配备高速主轴(转速 10000-2000...
-
北京自动化厂家
发布时间:2026.04.12
压射参数直接影响压铸件质量,自动化设备需建立 “实时监测 - 动态调节 - 闭环控制” 的参数调控体系。压射速度控制上,设备通过位移传感器(精度 ±0.01mm)实时采集压射杆运动位置,结合预设速度曲...
-
铸件去毛刺生产厂家
发布时间:2026.04.11
去毛刺工作站并非单一设备,而是围绕 “工件去毛刺全流程” 搭建的集成化作业单元,重心由加工模块、输送模块、检测模块、控制系统四大组件构成,形成 “上料 - 去毛刺 - 检测 - 下料” 的闭环作业体系...
-
 江苏自动化抛光工作台
发布时间:2026.04.11
铸件去飞边抛光需严格划分预处理、去飞边、精抛三个阶段,每个阶段配套专属工艺参数。预处理阶段聚焦飞边状态优化:先用高压水器(压力 5-8MPa)冲洗铸件表面的型砂、氧化皮,避免杂质影响抛光精度;对厚度超...
-
广东漆面去毛刺厂家推荐
发布时间:2026.04.11
去毛刺设备通过精细控制参数,能在去除毛刺的同时,较大程度保留工件原有精度,避免人工操作的不确定性。化学腐蚀式设备利用毛刺与工件主体腐蚀速率差异,针对性溶解 0.01-0.1mm 的微小毛刺,工件尺寸误...
-
 广东复合材料打磨头价格
发布时间:2026.04.11
多工序集成功能打破传统 “单设备单工序” 的局限,通过模块化组件与流程优化,实现 “粗磨 - 精磨 - 抛光” 多工序一体化作业。设备配备可切换的打磨头模块,粗磨模块选用 46#-80# 粗粒度磨料,...
-
山东五金自动化去合模线
发布时间:2026.04.11
为确保铸件质量,自动化设备需集成多维度检测功能,实现缺陷实时筛查。外观检测环节,配备 2D 视觉检测系统(分辨率 2000 万像素),通过高速相机拍摄铸件表面,利用图像算法识别砂眼(直径≥0.2mm)...
-
广东曲面抛光打磨机
发布时间:2026.04.11
浮动抛光工艺的重心在于 “柔性浮动 + 动态压力调节”,通过浮动机构与压力控制系统协同,实现对复杂工件表面的均匀抛光。其原理是将抛光头搭载在具备弹性缓冲的浮动支架上,支架内置气压或液压驱动组件,可根据...
-
天津钢铁自动化设备
发布时间:2026.04.10
铸造件自动化设备的工艺参数调控需遵循 “分阶段、精细化、实时反馈” 原则,确保各环节参数适配铸件生产需求。熔炼阶段,设备根据铸件材质设定基础温度(灰铸铁 1450-1500℃、球墨铸铁 1500-15...