-
 浙江半自动抛光工作台
发布时间:2026.04.29
软质抛光工艺在不同行业应用中,需结合软质工件的使用场景优化工艺细节。医疗行业中,硅胶导管(内径 2-5mm,壁厚 0.5-1mm)抛光需 “无菌化 + 低损伤”,选用医用级超细纤维布(经环氧乙烷灭菌)...
-
 天津钢铁打磨头抛光
发布时间:2026.04.28
合理控制使用损耗是延长复合材料打磨头寿命、保障打磨质量的关键。使用前需根据复合材料类型调整打磨参数,避免 “参数错配” 导致的异常损耗 —— 如用碳纤维打磨头打磨芳纶纤维,易因磨料硬度过高导致纤维抽丝...
-
江苏碳纤维件抛光砂带机
发布时间:2026.04.28
浮动抛光工艺的重心在于 “柔性浮动 + 动态压力调节”,通过浮动机构与压力控制系统协同,实现对复杂工件表面的均匀抛光。其原理是将抛光头搭载在具备弹性缓冲的浮动支架上,支架内置气压或液压驱动组件,可根据...
-
 四川曲面抛光砂带机
发布时间:2026.04.28
碳纤维件抛光易出现 “树脂发黄、纤维裸露、表面发雾” 三类缺陷,需针对性解决。树脂发黄多因温度过高或抛光剂残留:若为温度导致,需降低转速(减少 300rpm)、增加冷却风器(风速 10-15m/s),...
-
 江苏电子自动化机器人厂家
发布时间:2026.04.27
模具表面需具备耐磨、耐腐蚀等特性,自动化设备集成专项表面处理模块,实现加工与处理一体化。表面硬化处理方面,针对模具钢(如 P20、718H),采用氮化或镀铬工艺:氮化处理通过低温气体氮化(温度 500...
-
 北京压铸件抛光生产厂家
发布时间:2026.04.27
木质品抛光的参数调节需根据 “木材硬度、表面状态、抛光阶段” 实时优化,重心参数包括转速、压力、抛光时间。按木材硬度调节:硬木抛光转速可提升至 1200-1500rpm(利用硬木的高密度承受稍高转速)...
-
 四川钣金抛光厂家推荐
发布时间:2026.04.26
柔性抛光材料的选型需围绕 “柔性度、耐磨性、适配材质” 三维度匹配,形成明确的选型体系。从柔性度看,高柔性材料(如海绵抛光轮,硬度 Shore A 20-30)适配曲面、异形件,可深入工件凹槽实现多方...
-
 河北非金属抛光厂家电话
发布时间:2026.04.26
碳纤维件抛光的工具与耗材需遵循 “不损伤纤维 + 适配树脂” 原则,重心分为载体与抛光剂两类。抛光载体侧重 “柔软度 + 低摩擦”:优先选用超细纤维布轮(摩擦系数≤0.2)或海绵轮(硬度 Shore ...
-
 去毛刺工具
发布时间:2026.04.25
去毛刺机器人的重心性能由 “本体结构 + 工具系统 + 控制系统” 三大配置决定,各组件需精细匹配。本体结构方面,六轴机器人需关注负载能力(常规 5-50kg,重型工件可选 100kg 以上型号)与工...
-
 河北自动化打磨头生产厂家
发布时间:2026.04.25
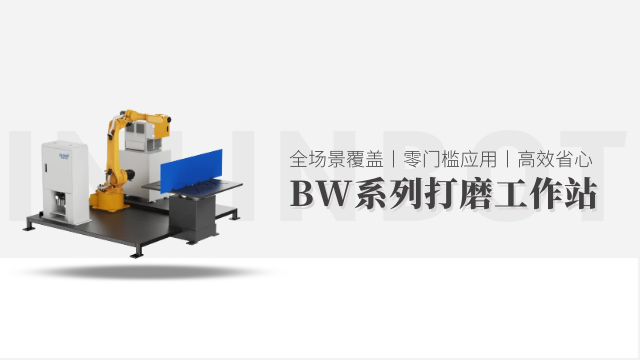
柔性打磨头设备凭借出色的柔性适配能力,普遍应用于多个行业的工件打磨作业。在汽车制造领域,用于汽车内饰件(如仪表盘、门板)的表面抛光、保险杠边角的去毛刺处理,以及密封胶条的打磨修整;消费电子行业中,适配...
-
 上海力控打磨机器人生产厂家
发布时间:2026.04.24
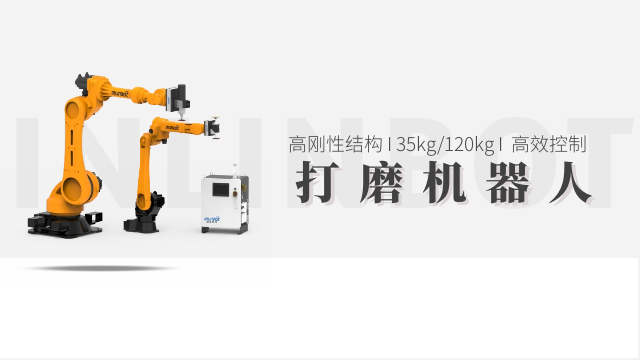
金属表面打磨机器人能通过多级打磨工艺,明显提高金属表面的光洁度等级。金属制品在不同应用场景中对表面光洁度有不同要求,如精密仪器的金属零件需要达到镜面级光洁度以减少摩擦损耗,装饰性金属制品则需要均匀的哑...
-
去毛刺机器人厂家
发布时间:2026.04.24
去毛刺工作站并非单一设备,而是围绕 “工件去毛刺全流程” 搭建的集成化作业单元,重心由加工模块、输送模块、检测模块、控制系统四大组件构成,形成 “上料 - 去毛刺 - 检测 - 下料” 的闭环作业体系...
-
 江苏钢材自动化机器人厂家
发布时间:2026.04.24
压铸件成型后常带有浇口、飞边等毛刺,自动化设备需配备专项清理模块,实现毛刺自动化去除。浇口清理方面,设备采用特用切断刀具(材质为高速钢或硬质合金),根据浇口尺寸(直径 1-20mm)自动调整切断力(1...
-
 河北钛合金自动化打磨
发布时间:2026.04.24
浇注环节需实现铁水定量输送与模具精细填充,自动化设备通过多系统协同达成目标。设备采用伺服电机驱动的浇注机械臂,臂展 3-6m,负载能力 50-200kg,配备防滴漏浇注嘴(材质为耐高温合金),可根据铸...
-
 天津漆面去毛刺测试
发布时间:2026.04.24
去毛刺工作站各模块间的信号交互依赖标准化工业协议,重心采用 “Profinet”“EtherCAT”“Modbus” 三类协议,确保数据传输实时性与准确性。加工模块(如机器人)与控制系统间采用 Eth...
-
 北京金属去毛刺厂家
发布时间:2026.04.23
去毛刺测试是工业制造中验证工件毛刺去除效果的关键环节,重心目的是确保工件满足装配精度、使用安全性及外观质量要求。测试需围绕四大重心指标展开:毛刺残留量(单个毛刺高度≤0.05mm 为合格,关键精密件需...
-
安徽铸件去飞边抛光工作站
发布时间:2026.04.23
自动抛光工艺在实际应用中易出现 “表面划痕、光泽度不足、工件变形” 三类问题,需针对性解决。表面划痕问题多因抛光轮残留杂质或抛光膏粒度不均导致,解决方法是每次更换抛光轮前用压缩空气吹扫轮体,选用粒度均...
-
 福建复合打磨头厂家
发布时间:2026.04.23
为保障柔性打磨头设备的稳定运行与使用寿命,需建立规范的维护保养体系。日常维护方面,每次作业结束后,需拆卸柔性打磨头,清理表面残留的碎屑与粉尘,检查打磨头磨损情况,若打磨头出现变形、磨料脱落或磨损量超过...
-
 江苏钛合金自动化厂家电话
发布时间:2026.04.23
压铸件自动化设备需深度匹配 “合模 - 压射 - 保压 - 开模 - 取件” 的压铸重心流程,确保各环节高效衔接。合模环节,设备采用伺服驱动合模机构,合模力可根据铸件尺寸精细调节(500-30000k...
-
铝件自动化报价
发布时间:2026.04.23
在节能生产需求下,自动化设备通过多环节设计实现能耗优化,降低企业运营成本。熔炼环节采用 “按需加热” 模式,设备根据铁水目标温度与初始温度,通过算法自动计算加热功率与时间,避免无效耗能;例如熔炼 50...
-
电子自动化工具
发布时间:2026.04.23
为确保铸件质量,自动化设备需集成多维度检测功能,实现缺陷实时筛查。外观检测环节,配备 2D 视觉检测系统(分辨率 2000 万像素),通过高速相机拍摄铸件表面,利用图像算法识别砂眼(直径≥0.2mm)...
-
河北压铸件自动化生产厂家
发布时间:2026.04.23
模具制造常涉及多规格、多批次生产,设备需具备高效换模与存储能力。换模系统采用模块化设计,模具夹具通过液压或气动夹紧装置固定,配备快速定位销(定位精度 ±0.002mm),换模时无需重新调整基准,换模时...
-
 河北铜合金打磨头厂家
发布时间:2026.04.22
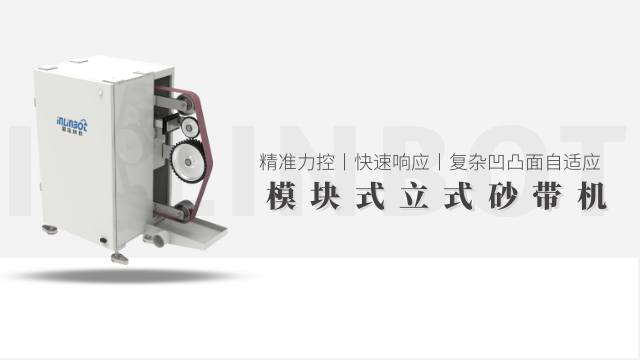
相比传统固定打磨头设备,浮动打磨头设备的优势集中在适配性、精度与安全性上。适配性方面,其浮动机构可兼容平面、曲面、异形面等多种工件形态,无需频繁更换夹具或调整设备,大幅提升作业灵活性。精度上,通过实时...
-
 四川铜材自动化机器人
发布时间:2026.04.22
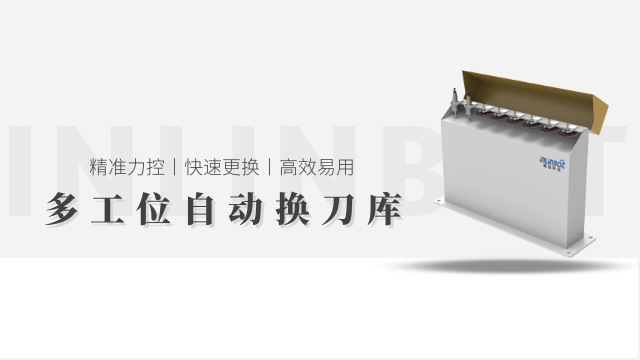
铸造件自动化设备通过 “结构优化、工序并行、能耗控制” 三方面提升生产效率。结构优化上,浇注设备采用双工位旋转工作台,机械臂在一个工位浇注时,操作人员在另一工位完成模具清理与预热,实现 “浇注 - 准...
-
福建铝件自动化机器人
发布时间:2026.04.22
五金加工涉及高速旋转、高压冲压等高危工序,设备需构建多方面安全保障体系。机械安全防护方面,设备运动部件(如刀具、冲压机构)加装防护栏与安全光幕(响应时间≤0.01 秒),防护栏采用加厚钢板(厚度≥3m...
-
上海碳纤维件抛光打磨机
发布时间:2026.04.22
浮动抛光工艺在适配性、精度、效率上较传统固定抛光有明显优势,二者差异主要体现在三方面。适配性上,传统固定抛光能处理平面或简单曲面工件,对异形、复杂曲面工件易出现漏抛、过抛;浮动抛光通过动态浮动机制,可...
-
 天津家电家具抛光工艺
发布时间:2026.04.22
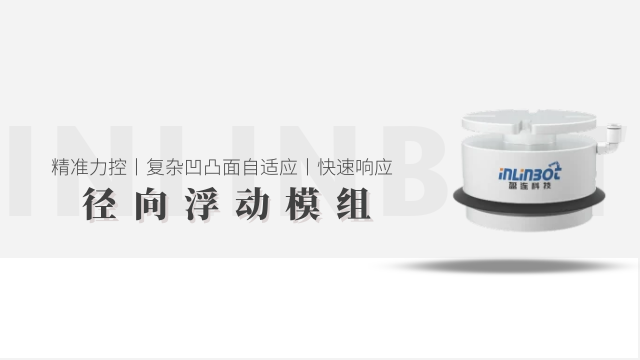
自动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,避免损伤工件或影响抛光效果。不锈钢材质抛光时,优先选用 “麻轮 + 棕刚玉抛光膏” 组合,棕刚玉硬度高(HV2200),可有效去除不锈钢表面氧...
-
天津复合材料自动化售价
发布时间:2026.04.22
浇注环节需实现铁水定量输送与模具精细填充,自动化设备通过多系统协同达成目标。设备采用伺服电机驱动的浇注机械臂,臂展 3-6m,负载能力 50-200kg,配备防滴漏浇注嘴(材质为耐高温合金),可根据铸...
-
福建硬质抛光厂家电话
发布时间:2026.04.21
碳纤维件抛光的参数需根据 “树脂类型、纤维编织密度、表面状态” 动态调节,重心参数包括转速、压力、温度。按树脂类型调节:环氧树脂基碳纤维件(耐温≤120℃)转速控制在 1000-1200rpm,压力 ...
-
山东木质自动化抛光
发布时间:2026.04.21
面对五金件多品种、小批量的生产需求,设备需具备快速柔性切换能力。工艺参数切换上,设备控制系统内置 100 + 套五金件加工参数模板,涵盖紧固件、冲压件、精密配件等常见品类,操作人员选择目标品类后,系统...