-
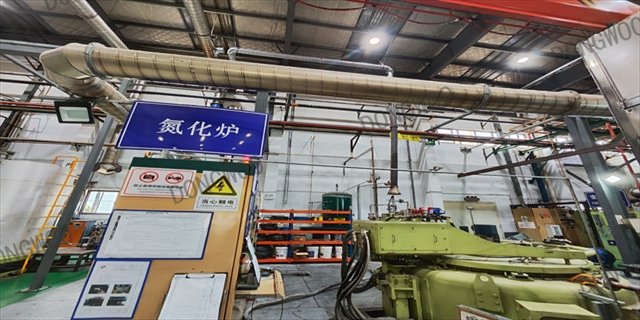
 苏州低压真空气淬设备
发布时间:2025.08.24
经济性考虑可以认为,真空气淬设备购置价格高,虽然一次性投入费用相对较部件,但是部件质量的00提高,加工方式的改变可优化生产工艺,减少工序,降低综合生产成本。同时,降低了对环境的不利影响和生产周期的缩短...
-
 上海汽车零部件热处理技术
发布时间:2025.08.24
东宇东庵的真空渗碳工艺表面碳含量易于控制:真空渗碳表面碳含量不必经过碳势控制,经过控制渗碳压力和渗碳气流量即可完毕表面碳含量的准确控制。真空渗碳的原理现已和传统气体渗碳不同,没有了碳势的概念常规渗碳和...
-
 扬州碳氮共渗热处理供应商
发布时间:2025.08.24
淬火钢回火后的性能取决于其内部显微组织;钢的显微组织因其化学成分、淬火工艺和回火工艺而异。碳钢在100~250℃之间回火后可以获得更好的机械性能。合金结构钢在200~700℃之间回火炉回火后的机械性能...
-
 泰州真空气淬加工
发布时间:2025.08.24
真空气淬关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致...
-
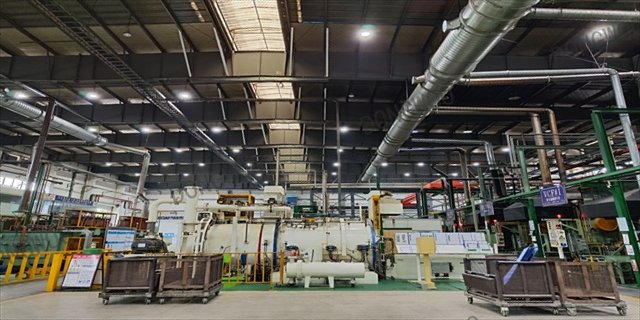 上海真空气淬变形
发布时间:2025.08.23
传统热处理开始时分成前、后工序,对任何零部件,都要考虑用相同的热处理设备来处理。但是,这样就阻碍了前后工序的同步性,产生许多部件的库存,成为全部零件提高生产率的障碍。未来热处理的发展态势应该是向串接式...
-
 徐州碳钢热处理价格
发布时间:2025.08.23
在与大气压只差0.1MPa范围内的真空下,固态相变热力学、动力学不产生什么变化。在制订真空热处理工艺规程时,完全可以依据在常压下固态相变的原理。完全可以参考常压下各种类型组织转变的数据。真空热处理的优...
-
 泰州可控气氛热处理价格
发布时间:2025.08.23
日前认为采用尽可能低的气冷压力可以减小畸变。淬火+回火是将金属材料进行淬火处理之后迅速进行回火的加工方式。回火能够消除淬火后形成的应力,使材料更加稳定,并提高其强度、韧性和抗蚀性能。奥氏体化是指将某些...
-
扬州钢材热处理公司
发布时间:2025.08.22
国际上已有2-20bar的真空高压气淬炉,可以完全满足模具的真空热处理的要求。模具热处理过程中,所采用的工艺参数对模具性能也有着至关重要的影响:它包括了加热温度、加热速度、保温时间、冷却方式、冷却速度...
-
扬州真空热处理加工厂家
发布时间:2025.08.22
东宇东庵的真空渗碳热处理与常规热处理相比,真空热处理的同时,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。真空热处理是将金属工件在1个大气压以下(...
-
 江苏真空气淬材料
发布时间:2025.08.22
在真空气淬的情况下,必须对整个零部件做破坏检查(指每1批次处理部件抽取5~10个部件做试样进行破坏试验),但在实际操作中进行这种检查需要很多时间,在批量生产现场是不可行的。如果拥有可以在短时间内对全部...
-
 泰州热处理厂家排行
发布时间:2025.08.21
对模具寿命影响比较大的是模具的设计(包括了正确的选择材料)模具的材料,模具的热处理,模具的使用和维护等。如果模具的设计合理,材料质量,那么热处理的好坏直接决定了模具的使用寿命。国内外都在设法采用更先进...
-
 南通箱式热处理过程
发布时间:2025.08.21
热处理的发展是伴随着机械制造业的发展而发展,机械制造又对热处理提出了更新更高的要求,模具的热处理又是热处理中技术含量比较高的部分。众所周知,模具热处理就是为了发挥模具材料的潜力,提高模具的使用性能。模...
-
 常州钢材真空渗碳维修
发布时间:2025.08.21
部件早出现的渗碳工艺是固体渗碳,即利用固体介质(如木炭、焦炭、煤粉等产生活性碳原子的物质)加上催化剂,在封闭箱中加热,分解出的活性碳原子被零件表面吸收并扩散,从而就形成了一定深度的渗碳层。在上世纪七八...
-
 苏州工件热处理厂家排行
发布时间:2025.08.21
碳氮共渗温度比渗碳温度低因此比渗碳产品的变形量减少,氮的渗入提高冷却性能改善疲劳寿命等。碳氮共渗优点:耐研磨性及耐冲击性提高;易控制硬化深度及物理性;表面化学性质(O,C,N)易控制。渗碳/碳氮共渗可...
-
盐城真空热处理作用
发布时间:2025.08.21
传统气氛渗碳目前虽应用普及,但暴露出许多问题:工件内氧化;非马氏体组织难以避免;尾气排放较大;渗碳周期较长;工件易氧化脱碳等。真空渗碳与传统气氛渗碳方式相比,晶界内无氧化、表面光亮、畸变更小、节能环保...
-
 扬州热处理真空气淬售后
发布时间:2025.08.21
在真空气淬的情况下,必须对整个零部件做破坏检查(指每1批次处理部件抽取5~10个部件做试样进行破坏试验),但在实际操作中进行这种检查需要很多时间,在批量生产现场是不可行的。如果拥有可以在短时间内对全部...
-
徐州调质热处理加工厂家
发布时间:2025.08.21
从实践中发现:模具在加热和冷却过程中,模具表面温度和心部温度的差异(加热的不均匀性和冷却的不均匀性)是造成模具变形的主要因素。(真空炉具有控制加热速度和冷却速度的能力)。不同的工艺方法可以使模具满足不...
-
连云港渗碳热处理厂家
发布时间:2025.08.21
不锈钢氮化处理是一种提高不锈钢硬度、耐磨性、耐蚀性的表面处理工艺,它通过将不锈钢放入氮化炉中,在高温下使氮气离子渗透到不锈钢表面形成氮化层,从而提高了钢材表面的硬度和耐磨性,使其具有更好的耐腐蚀性。奥...
-
扬州真空气淬热处理过程
发布时间:2025.08.21
从实践中发现:模具在加热和冷却过程中,模具表面温度和心部温度的差异(加热的不均匀性和冷却的不均匀性)是造成模具变形的主要因素。(真空炉具有控制加热速度和冷却速度的能力)。不同的工艺方法可以使模具满足不...
-
渗碳热处理设备
发布时间:2025.08.20
传统气氛渗碳目前虽应用普及,但暴露出许多问题:工件内氧化;非马氏体组织难以避免;尾气排放较大;渗碳周期较长;工件易氧化脱碳等。真空渗碳与传统气氛渗碳方式相比,晶界内无氧化、表面光亮、畸变更小、节能环保...
-
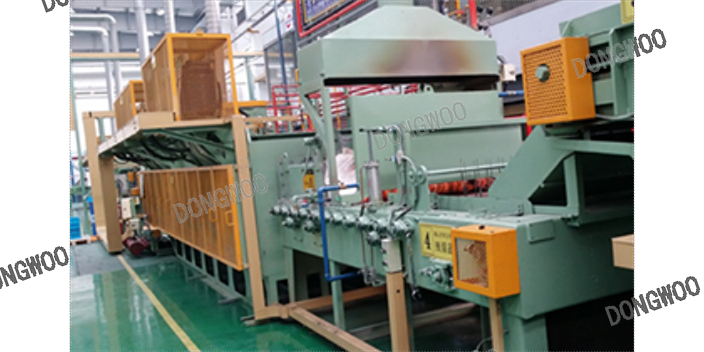 上海氮化工业炉分类
发布时间:2025.08.20
不锈钢和钛合金的固溶处理;磁性材料的真空热处理及高温钎焊和真空烧结,加对流风机还可进行低温回火。真空油淬炉适用于模具钢、弹簧钢、不锈钢、轴承钢、高温合金钢等的真空热处理。其主要特点是适用的材料范围广、...
-
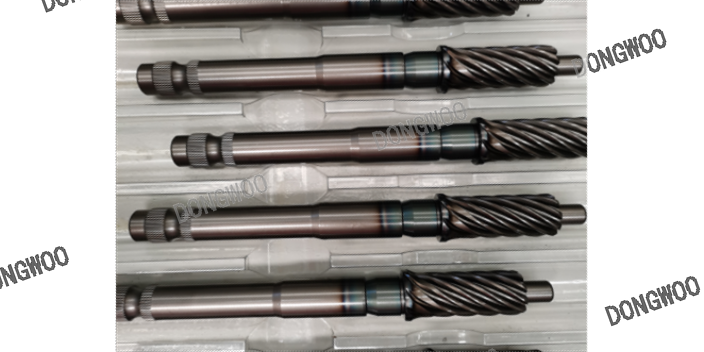 扬州轴承热处理厂家
发布时间:2025.08.20
因此,为了获得良好的综合机械性能,合金结构钢通常在三个不同的温度范围内回火:强度高度高度钢在200~30℃左右。回火脆性是回火炉回火中必须注意的问题:许多合金钢在250~400℃后淬火成马氏体。已经发...
-
淮安碳钢热处理炉
发布时间:2025.08.20
东宇东庵的真空渗碳热处理与常规热处理相比,真空热处理的同时,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。真空热处理是将金属工件在1个大气压以下(...
-
45钢热处理加工厂家
发布时间:2025.08.20
模具的性能必须满足:高的强度,(包括高温强度,抗冷热疲劳性能)高的硬度(耐磨性能)和高的韧性,并且还要求有良好的机械加工性、(包括良好的抛光性)可焊接性及抗腐蚀性等等。对模具寿命影响比较大的是模具的设...
-
南通可控气氛热处理厂家
发布时间:2025.08.20
而常规气体渗碳和多用炉难以保证这一点。真空热处理对工件表面有净化效果,有利于碳原子被工件吸附。可处理形状凌乱的零件,工件变形小:真空渗碳工件加热时,加热的速度接连可控,可减小工件的表里温差,变形小;渗...
-
 扬州45钢热处理加工
发布时间:2025.08.20
东宇东庵热处理氮化优点:表面高硬度提高耐磨性;低温处理无晶体变化,热变形量减少;可适用于多数钢材,耐腐蚀性提高。可控相氮化使用氢传感器进行实时的KN值计算;气氛PID自动控制;减少气氛气消耗及工艺时间...
-
 淮安碳氮共渗工业炉结构
发布时间:2025.08.20
东宇东庵的真空渗碳炉门装置为手开式(或升降式),炉门开启和关闭方便灵活,炉门启闭设有动作保护,炉门稍开加热元件断开,停止加热;炉门闭合,加热元件接通,开始加热。温控系统采用PID过零触发可控硅、双数显...
-
镇江渗碳热处理公司
发布时间:2025.08.20
热处理回火介绍:将经过淬火的工件加热到临界点AC1以下的适当温度保持一定时间,随后用符合要求的方法冷却,以获得所需要的组织和性能的热处理工艺。钢的碳氮共渗:碳氮共渗是向钢的表层同时渗入碳和氮的过程。习...
-
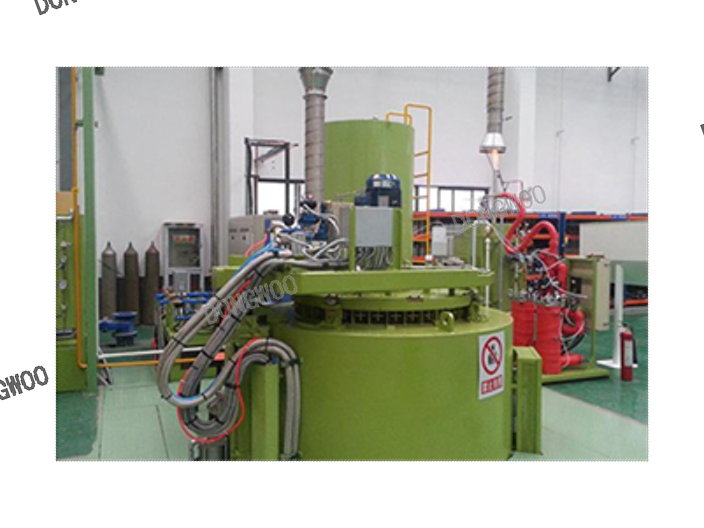 无锡碳氮共渗工业炉结构
发布时间:2025.08.20
启动罗茨泵(真空必须在4.0E2Pa以下,如果达不到4.0E2Pa,打开上角阀排水,直到可以启动罗茨泵);打开上角阀和下角阀,启动扩散泵(预热);加热(E-3以下真空度);进入保温阶段(扩散泵预热1:...
-
扬州真空气淬热处理加工厂家排行
发布时间:2025.08.19
低压真空渗碳的渗碳开端点是一起的,先加热到温,全部工件到温并匀温后,开端通乙炔渗碳,所以大小渗碳零件的渗碳层均匀性是一起的。真空渗碳对比普通渗碳渗碳层深度更均匀:工件加热完毕匀温之后,才通入渗碳气体,...