-
 江苏真空渗碳炉变形量
发布时间:2025.06.17
齿轮作为汽车零部件关键机械部件之一,机械设备能够运行也取决于齿轮对原动力的提供,同时也是保证汽车构造中能够合理运行的关键,因而必须保证齿轮内在结构的质量科学,其热处理技术尤为重要,真空渗碳技术的进步完...
-
 南通碳钢热处理过程
发布时间:2025.06.17
真空热处理是真空技术与热处理技术相结合的新型热处理技术,真空热处理所处的真空环境指的是低于一个大气压的气氛环境,包括低真空、中等真空、高真空和超高真空,真空热处理实际也属于气氛控制热处理。真空热处理是...
-
 徐州真空气淬热处理加工
发布时间:2025.06.17
日前认为采用尽可能低的气冷压力可以减小畸变。淬火+回火是将金属材料进行淬火处理之后迅速进行回火的加工方式。回火能够消除淬火后形成的应力,使材料更加稳定,并提高其强度、韧性和抗蚀性能。奥氏体化是指将某些...
-
 无锡工件真空渗碳设备
发布时间:2025.06.17
传统渗碳过程废气排放和油淬后的清洗对于环境均有一定污染。作业条件差,较部件程度制约着企业的发展或进步。真空低压渗碳工艺技术成功的解决了长期困扰的技术难题,实现了无污染排放。采用高压氮气淬火冷却速度可控...
-
 连云港箱式多用炉用途
发布时间:2025.06.17
真空渗碳炉油淬火:真空加热室1台,冷却室构成的设备可满足顾客的加压加热,油面压淬火,也可以进行渗氮或氮化处理系统。真空渗碳炉油淬火特性:使用加压加热达到温度的均匀性;Gas流量,真空度自动控制;可调节...
-
 温州箱式热处理加工厂家排行
发布时间:2025.06.16
模具的性能必须满足:高的强度,(包括高温强度,抗冷热疲劳性能)高的硬度(耐磨性能)和高的韧性,并且还要求有良好的机械加工性、(包括良好的抛光性)可焊接性及抗腐蚀性等等。对模具寿命影响比较大的是模具的设...
-
 江苏汽车零部件热处理设备
发布时间:2025.06.16
传统气氛渗碳目前虽应用普及,但暴露出许多问题:工件内氧化;非马氏体组织难以避免;尾气排放较大;渗碳周期较长;工件易氧化脱碳等。真空渗碳与传统气氛渗碳方式相比,晶界内无氧化、表面光亮、畸变更小、节能环保...
-
南通碳氮共渗热处理过程
发布时间:2025.06.16
热处理的发展是伴随着机械制造业的发展而发展,机械制造又对热处理提出了更新更高的要求,模具的热处理又是热处理中技术含量比较高的部分。众所周知,模具热处理就是为了发挥模具材料的潜力,提高模具的使用性能。模...
-
 南京氮化热处理过程
发布时间:2025.06.15
真空气淬预热工艺:中、低合金钢选择可两级预热(650℃预热→850℃淬火加热);高合金钢可三级预热进行淬火加热。调质处理就是指淬火加高温回火的双重热处理方法,其目的是使工件具有良好的综合机械性能。真空...
-
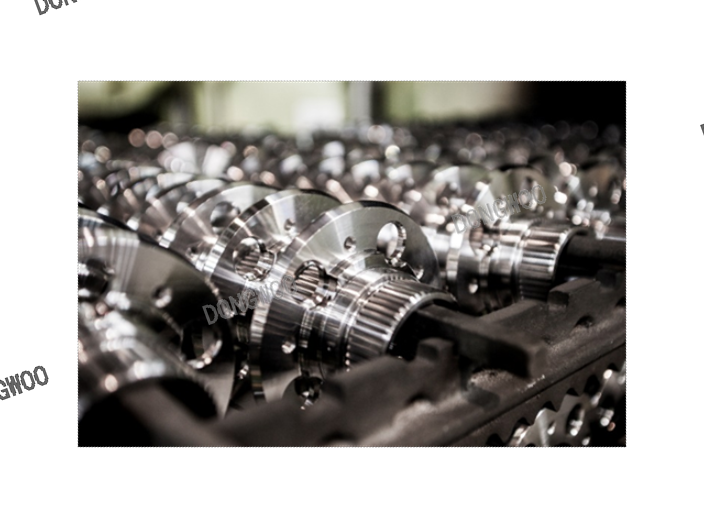 南通调质热处理炉
发布时间:2025.06.15
日前认为采用尽可能低的气冷压力可以减小畸变。淬火+回火是将金属材料进行淬火处理之后迅速进行回火的加工方式。回火能够消除淬火后形成的应力,使材料更加稳定,并提高其强度、韧性和抗蚀性能。奥氏体化是指将某些...
-
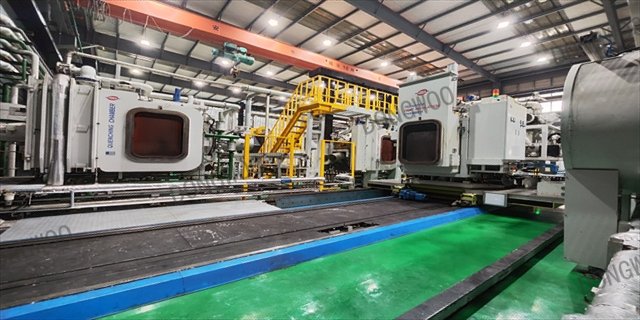 扬州工件真空渗碳结构
发布时间:2025.06.15
绿色制造是工业转型升级的必由之路。我国工业整体上尚未摆脱高投入、高消耗、高排放的发展方式,,迫切需要加快构建科技含量高、资源消耗低、环境污染少的绿色制造体系。加快推进绿色制造,对加快转变经济发展方式、...
-
 泰州碳氮共渗热处理价格
发布时间:2025.06.15
对模具寿命影响比较大的是模具的设计(包括了正确的选择材料)模具的材料,模具的热处理,模具的使用和维护等。如果模具的设计合理,材料质量,那么热处理的好坏直接决定了模具的使用寿命。国内外都在设法采用更先进...
-
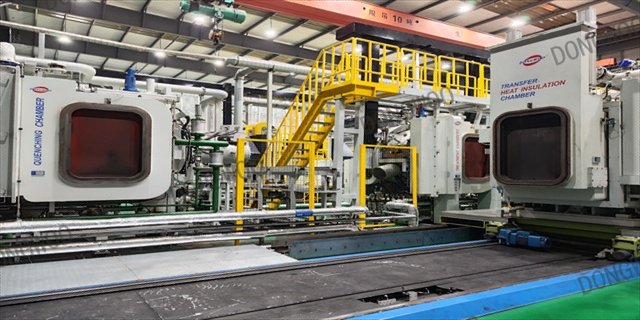 苏州低压真空渗碳加工
发布时间:2025.06.14
降低成本并提高生产率成本的降低和生产率的提高取决于少的气氛消耗、短的渗碳时间、设备维护简单方便、设备利用率高等。与可控气氛渗碳相比,低压真空渗碳的生产成本可部件幅度的降低H设备利用率部件幅度提高、如法...
-
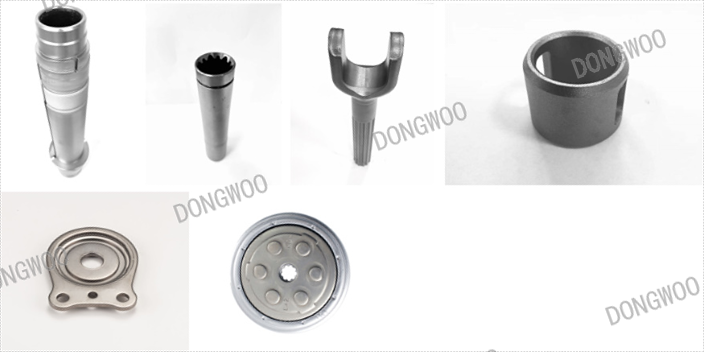 江苏齿轮热处理技术
发布时间:2025.06.14
日前认为采用尽可能低的气冷压力可以减小畸变。淬火+回火是将金属材料进行淬火处理之后迅速进行回火的加工方式。回火能够消除淬火后形成的应力,使材料更加稳定,并提高其强度、韧性和抗蚀性能。奥氏体化是指将某些...
-
温州钢材热处理炉
发布时间:2025.06.14
传统气氛渗碳目前虽应用普及,但暴露出许多问题:工件内氧化;非马氏体组织难以避免;尾气排放较大;渗碳周期较长;工件易氧化脱碳等。真空渗碳与传统气氛渗碳方式相比,晶界内无氧化、表面光亮、畸变更小、节能环保...
-
淮安箱式热处理厂家
发布时间:2025.06.14
热处理回火介绍:将经过淬火的工件加热到临界点AC1以下的适当温度保持一定时间,随后用符合要求的方法冷却,以获得所需要的组织和性能的热处理工艺。钢的碳氮共渗:碳氮共渗是向钢的表层同时渗入碳和氮的过程。习...
-
无锡调质热处理工艺
发布时间:2025.06.14
经氮化处理的制品具有优异的耐磨性、耐疲劳性、耐蚀性及耐高温的特性,温度在400~600℃之间进行。氮化优点:表面高硬度提高耐磨性;低温处理无晶体变化,热变形量减少;可适用于多数钢材,耐腐蚀性提高。可控...
-
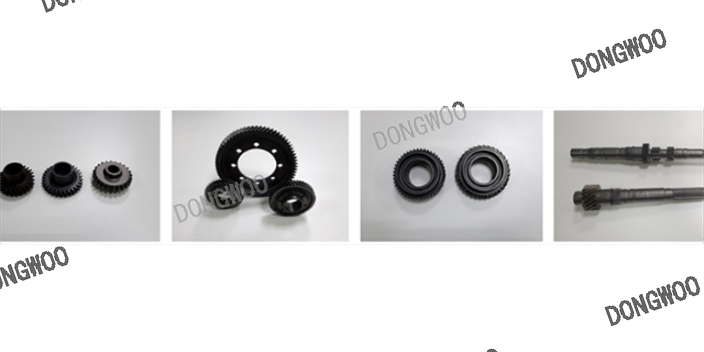 连云港调质热处理工艺
发布时间:2025.06.14
真空热处理与普通热处理的区别:真空热处理是真空技术与热处理技术相结合的新型热处理技术,真空热处理所处的真空环境指的是低于一个大气压的气氛环境,包括低真空、中等真空、高真空和超高真空,真空热处理实际也属...
-
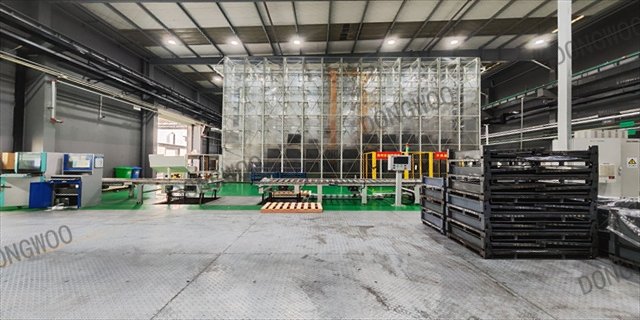 无锡齿轮真空渗碳制造商
发布时间:2025.06.14
关于真空渗碳设备及加工,可以选择东宇东庵热处理,拥有真空低压渗碳技术一系列厂家优势,承接各种品质好真空渗碳及碳氮共渗热处理及合金钢的真空气淬热处理,部件应用于汽车零部件、模具等产业。无论是装备的可靠性...
-
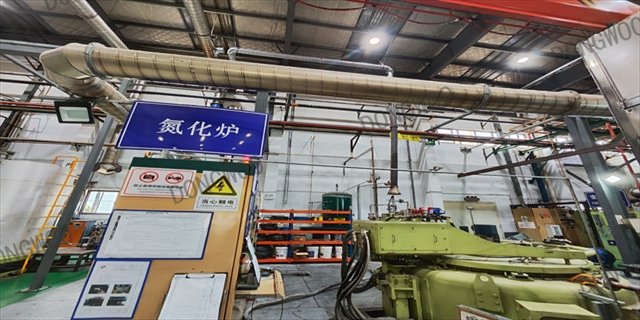 无锡产品真空气淬维修
发布时间:2025.06.14
由于气体渗碳是在还原性气体中进行渗碳,所以,一般来说部件表面耐锈蚀能力较强。也有文献指出,相反,表面上有氧化膜时,在同一条件下硬化层深度更深。那么,真空气淬对锈蚀的影响会是怎样呢?在同一部件的半周使之...
-
 温州工件热处理厂家排行
发布时间:2025.06.14
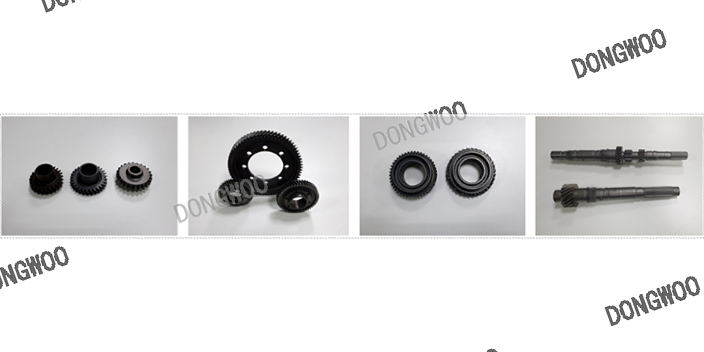
东宇东庵热处理氮化优点:表面高硬度提高耐磨性;低温处理无晶体变化,热变形量减少;可适用于多数钢材,耐腐蚀性提高。可控相氮化使用氢传感器进行实时的KN值计算;气氛PID自动控制;减少气氛气消耗及工艺时间...
-
 江苏汽车零部件热处理产线
发布时间:2025.06.14
不锈钢氮化处理是一种提高不锈钢硬度、耐磨性、耐蚀性的表面处理工艺,它通过将不锈钢放入氮化炉中,在高温下使氮气离子渗透到不锈钢表面形成氮化层,从而提高了钢材表面的硬度和耐磨性,使其具有更好的耐腐蚀性。奥...
-
徐州真空渗碳热处理设备
发布时间:2025.06.14
低压真空渗碳热处理工作原理是在低压5×10⁻⁴~15×10-4MPa真空状态下,通过多段脉冲式的渗碳+扩散与1个集中的扩散过程,达到所需硬化层深度的方法,如图1所示。实际生产中对于1种零件,1个脉冲过...
-
无锡氮化热处理厂家排行
发布时间:2025.06.13
东宇东庵的真空渗碳热处理与常规热处理相比,真空热处理的同时,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。真空热处理是将金属工件在1个大气压以下(...
-
箱式热处理厂家排行
发布时间:2025.06.13
随着回火温度的升高,钢的抗拉强度单调下降;屈服强度0.3先稍微升高,然后降低;截面收缩率和伸长率不断提高;韧性(以断裂韧性K1C为指标)的总体趋势是上升,但在300~400℃和500~550℃之间有两...
-
盐城汽车零部件热处理厂家排行
发布时间:2025.06.13
东宇东庵的真空渗碳工艺表面碳含量易于控制:真空渗碳表面碳含量不必经过碳势控制,经过控制渗碳压力和渗碳气流量即可完毕表面碳含量的准确控制。真空渗碳的原理现已和传统气体渗碳不同,没有了碳势的概念常规渗碳和...
-
江苏零件热处理厂家排行
发布时间:2025.06.13
国际上已有2-20bar的真空高压气淬炉,可以完全满足模具的真空热处理的要求。模具热处理过程中,所采用的工艺参数对模具性能也有着至关重要的影响:它包括了加热温度、加热速度、保温时间、冷却方式、冷却速度...
-
汽车零部件热处理供应商
发布时间:2025.06.13
东宇东庵热处理氮化优点:表面高硬度提高耐磨性;低温处理无晶体变化,热变形量减少;可适用于多数钢材,耐腐蚀性提高。可控相氮化使用氢传感器进行实时的KN值计算;气氛PID自动控制;减少气氛气消耗及工艺时间...
-
 苏州真空气淬技术
发布时间:2025.06.13
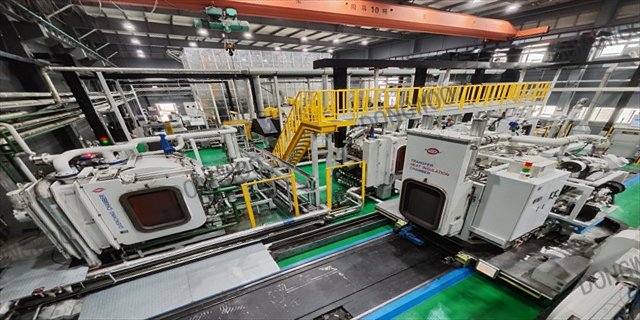
真空气淬设备根据用途不同,可分为多种类别:丨根据设备配置处理室个数的要求,用户可选择单室、双室、三室或多室炉丨根据渗碳部件装载方式的不同,用户可选择立式或卧式炉丨根据淬火方式的不同,用户可选择油淬或气...
-
泰州调质热处理设备
发布时间:2025.06.13
渗氮前的零件外表清洗:大部分零件,能够运用气体去油法去油后立刻渗氮。但在渗氮前之之后加工办法若采用抛光、研磨、磨光等,即可能发生阻止渗氮的外表层,致使渗氮后,氮化层不均匀或发生曲折等缺点。此时宜采用下...