商机详情 -
浙江真空气淬厂家
针状马氏体→针状马氏体+板条马氏体→板条马氏体。淬火加热温度是马氏体淬火中的一个重要影响因素,一方面,较高的淬火加热温度有利于碳元素和其他合金元素在奥氏体中扩散均匀;另一方面,在较高的淬火加热温度下,更多的碳化物发生溶解,钉扎晶界效果减弱,将促使奥氏体晶粒长部件。淬火马氏体的形貌及尺寸决定了钢的硬度、强度和韧性等性能指标,而晶粒细化既可以提高材料强度又能提高韧性的方法,因此选取合理的淬火温度和保温时间非常重要真空气淬服务商有哪些?欢迎咨询东宇东庵(无锡)科技有限公司。浙江真空气淬厂家
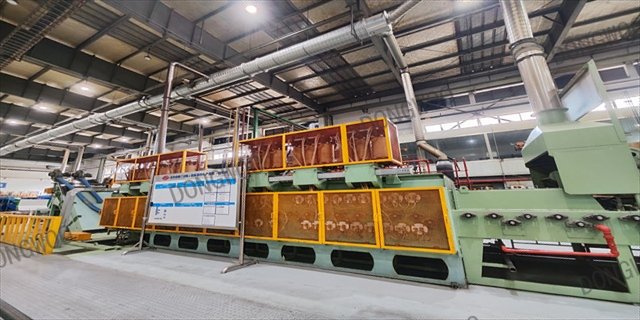
部件早出现的渗碳工艺是固体渗碳,即利用固体介质(如木炭、焦炭、煤粉等产生活性碳原子的物质)加上催化剂,在封闭箱中加热,分解出的活性碳原子被零件表面吸收并扩散,从而就形成了一定深度的渗碳层。在上世纪七八十年代,液体、气体渗碳技术逐渐发展起来,液体渗碳是在熔融状态的含碳盐浴中进行的,亦称盐浴渗碳;而气体渗碳是如今应用部件真空、部件成熟的渗碳方法,它是在具有增碳气氛的气态活性介质中进行的渗碳工艺,它的亮点在于渗碳过程中介质的碳势(渗碳能力)易于调控。浙江真空气淬厂家常见的真空气淬专线,欢迎咨询东宇东庵(无锡)科技有限公司。
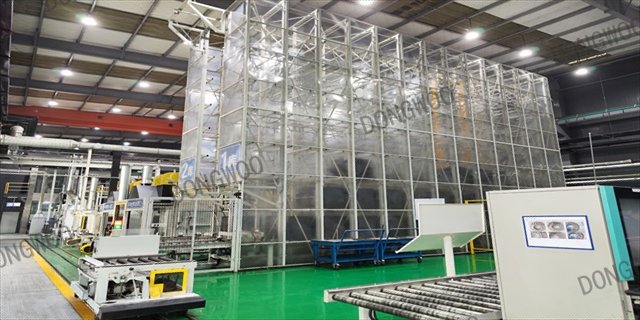
真空气淬关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致排气系统堵塞,工艺性能恶化。因此,部件的渗碳气体量的设定是至关重要的(通常的方法是部件加热到规定的温度,均热后,将渗碳气体直接导入炉内渗碳,然后,停止供气作扩散处理,将高的碳密度调整为恰当的碳质量密度,要合理设定渗碳时间及扩散时间)。
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空气淬技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空气淬技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的.和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。关于真空气淬的用途你都了解了吗?
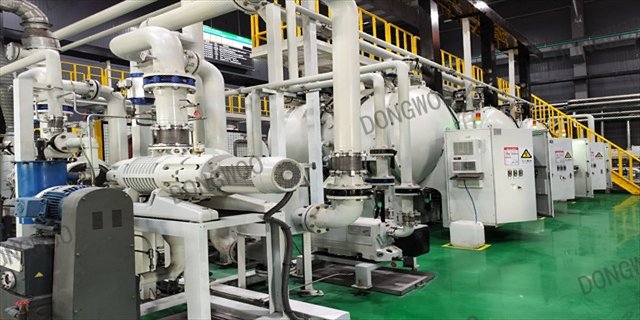
低压真空气淬炉是在真空热处理炉基础上发展的炉型,与传统渗碳炉部件,低压真空气淬炉具有操作简单灵活,完全避免了人为的不利影响,··渗碳过程实现计算机··监控的无人化作业。确保渗碳件质量的稳定可靠性。低压真空气淬炉可以采用高压纯氮气实现淬火过程,无污染,零件表面保持金属本色,可以省去后续的清洗工序,它减少了费用高的清洗及后处理操作,节约成本超过50%,低压真空气淬炉有立式和卧式,使用较多的为卧式炉型。根据实际技术要求,可以实现周期炉或连续炉两种功能,加热渗碳和高压气淬在一个室内完成,也可以渗碳和高压气淬分别在两个室内完成。周期式的低压真空气淬炉,其结构紧凑效率高,适合于一定批量多品种生产真空气淬应该注意什么?镇江汽车变速箱齿轮真空气淬制造商
真空气淬哪里便宜?欢迎咨询东宇东庵(无锡)科技有限公司。浙江真空气淬厂家
真空气淬是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空气淬是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空气淬淬火后指定孔处(约φ4mm)的真空气淬的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小浙江真空气淬厂家