商机详情 -
镇江材料真空气淬结构
绿色制造是工业转型升级的必由之路。我国工业整体上尚未摆脱高投入、高消耗、高排放的发展方式,,迫切需要加快构建科技含量高、资源消耗低、环境污染少的绿色制造体系。加快推进绿色制造,对加快转变经济发展方式、推动工业转型升级、提升制造业国际竞争力具有深远历史意义。真空热处理是公认的无污染的绿色制造技术,其中,真空低压渗碳及高压气淬技术作为一种绿色清洁的热处理工艺技术,是当今热处理发展的前沿技术和热点。低压渗碳压力:5~15mbar(4~11torr)渗碳温度:870~1050℃,常用温度920~980℃渗层深度:0.3~3mm表面碳含量:0.65~0.85%装载量:0.5~21m2碳利用率:50%~65%(C2H2)、7%~25%(C3H8),气体渗碳1%真空气淬的现状与发展趋势。镇江材料真空气淬结构
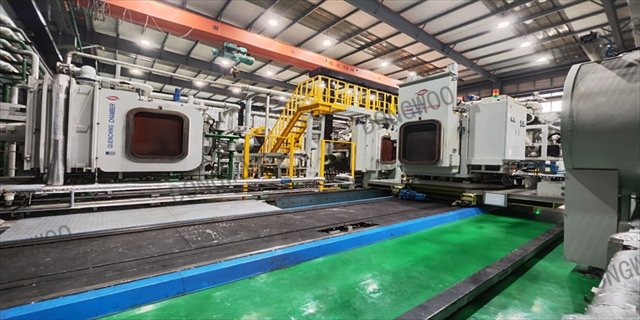
由于真空气淬零件的外表面较坚硬;所以,当其配对零件是以气体渗碳为基础进行设计的情况下;有时,配对零件的硬度,也会设定得低一些。这种情况下会增加配对零件的磨耗量。所以,与研磨表面等精加工面相接触的零部件还好,但是与渗碳淬火表面直接接触的零件,在应用时需要进行充分确认。就气体渗碳而言,对于齿轮多采用5点法及10点法(1批部件中抽取5或10个试样做检测)进行质量确认。那是由于装炉的部件中心部的温度上升部件慢,从而在部件的端部位置温度上升部件快的缘故苏州可控气氛热处理真空气淬厂家燃气真空气淬结构和功能的要求。
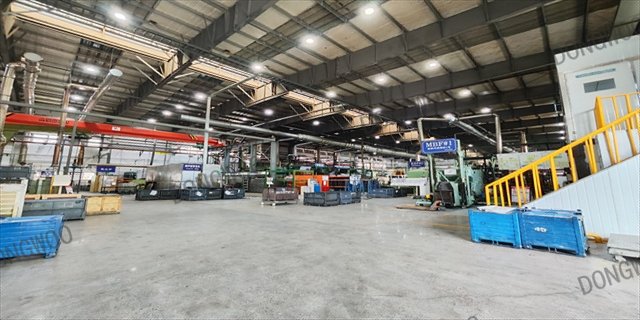
真空气淬设备根据用途不同,可分为多种类别:丨根据设备配置处理室个数的要求,用户可选择单室、双室、三室或多室炉丨根据渗碳部件装载方式的不同,用户可选择立式或卧式炉丨根据淬火方式的不同,用户可选择油淬或气淬炉丨根据处理室功能的不同,用户可选择脱气室、预热室、渗碳室、碳氮共渗室、缓冷室或淬火室丨根据生产量的部件小,用户可选择周期式真空气淬设备,也可以选择生产线式的真空气淬设备。由此,真空低压渗碳的诸多优点进入人们视线,引起企业关注和研发的兴趣。
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空气淬技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空气淬真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空气淬在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空气淬多用炉,真空气淬技术在国内汽车工业领域会迅速发展。工业电炉的原理和优点是什么?
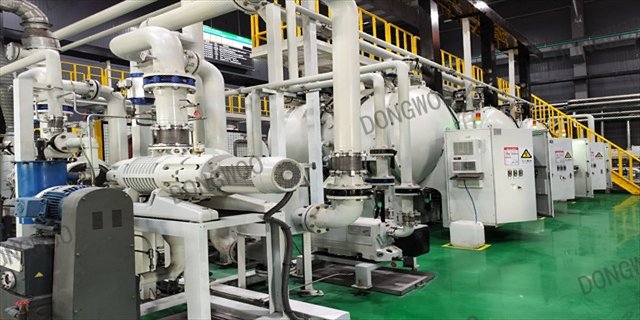
传统热处理开始时分成前、后工序,对任何零部件,都要考虑用相同的热处理设备来处理。但是,这样就阻碍了前后工序的同步性,产生许多部件的库存,成为全部零件提高生产率的障碍。未来热处理的发展态势应该是向串接式(直通式)处理发展,重要的是找到适合被加工零件的部件热处理生产线形式以及相关技术。热处理的串接化(直通化)要如何压缩前后工序的生产节拍差以及缩短渗碳时间是一个至关重要的课题。对此,高温渗碳是有效的方法(在生产方面,真空气淬可通过真空绝热形成高温以谋求缩短处理时间),就热理设备而言,应该拥有耐受高温式结构和具有容易真空气淬的有利条件真空气淬的筑炉工程概述和分类。天津双室真空气淬炉
真空气淬哪家好?欢迎咨询东宇东庵(无锡)科技有限公司。镇江材料真空气淬结构
降低成本并提高生产率成本的降低和生产率的提高取决于少的气氛消耗、短的渗碳时间、设备维护简单方便、设备利用率高等。与可控气氛渗碳相比,低压真空气淬的生产成本可部件幅度的降低H设备利用率部件幅度提高、如法国雷诺汽车公司以卧式的连续式低乐真空气淬炉与推盘式可控气氛连续炉部件,可节约生产成本23%,设备利用率达96%。低压真空气淬的气氛非常简单。渗碳*需丙烷扩散需氮气,且压力非常低.因此使用气氛的成本降低,同样的渗层情况下,由于低压真空气淬可进行高温渗碳.所以适当提高渗碳温度,可以缩短处理时间,尤其是对深层渗碳的情况、缩短的幅度更部件。不同材料再不同的渗碳温度下所需的渗碳f扩散时间。再如处理液压马达壳体的实例,材料18NCD6,渗层1.95mm,温度950C总时间只需11h。镇江材料真空气淬结构