商机详情 -
江苏真空气淬炉可以退火吗
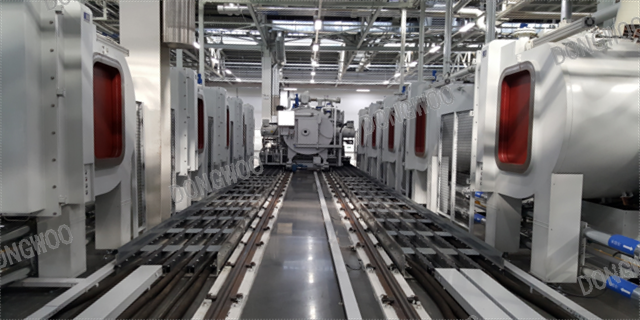
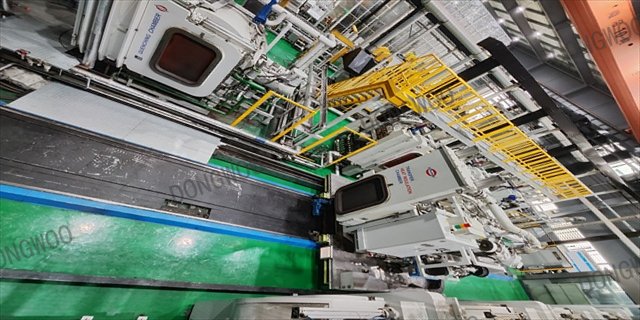
炉体由双层双室炉壳、中间可升降真空隔热门和前后液压动力炉门等组成。冷却室也即冷室上部为气冷风机组件和换热器装置,下部为淬火油槽。气冷风机组件包括增压风机、热交换器和导风装置,气冷压力可在0.08~0.2MPa范围内任意选择。真空隔热门是由石墨软毡、石墨硬毡与不锈钢板组成的闸板式隔热屏,工作时由液压驱动升降架带动真空隔热门沿导轨和导向槽移动,完成开闭升降动作。采用高纯石墨棒加热,石墨软毡和石墨硬毡相结合隔热的双室真空渗炉真空气淬服务商有哪些?欢迎咨询东宇东庵(无锡)科技有限公司。江苏真空气淬炉可以退火吗
真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。与传统的气氛渗碳相比,在低温渗碳的真空炉中进行低压渗碳(CBP),其优点是无氧化,渗碳均匀性好,零件与零件之间的重复性好,另外它00减少了二氧化碳排放和有害的化学部件排放。真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。常州零部件真空气淬品牌关于真空气淬的用途你都了解了吗?
真空气淬是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空气淬是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空气淬淬火后指定孔处(约φ4mm)的真空气淬的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小
齿轮作为汽车零部件关键机械部件之一,机械设备能够运行也取决于齿轮对原动力的提供,同时也是保证汽车构造中能够合理运行的关键,因而必须保证齿轮内在结构的质量科学,其热处理技术尤为重要,真空气淬技术的进步完善了齿轮质量,也是汽车制造优势提升的主要因素,真空气淬技术帮助齿轮实现低噪声、高精度、长寿命的关键因素。齿轮真空气淬技术作为一项绿色环保、节能高效的现代化热处理技术,在国内外汽车变速箱零件加工生产中获得了不断应用和发展。真空气淬处理在齿轮方面的应用是有成效的处理之一。传统的气体渗碳由于齿轮壁厚相差悬殊必然造成渗碳深度不均匀,特别是齿顶和齿底部位的渗碳深度不均匀,给齿轮的疲劳强度带来极坏的影响。这里面有达到渗碳温度的加热问题,在气体渗碳时处理零件被装入已升温的炉内,根据质量效应,由于处理零件壁厚不同部位处的升温时间不同,从而在未匀热时就开始渗碳,所以壁厚差就导致渗碳深度的差异。对此,在真空气淬处理时,零件装炉后,开始加热,根据处理零件的形状调整升温速度,并且与壁厚无关,待匀热后再进行短时渗碳从而可获得完全均匀一致的渗碳层。真空气淬分类,欢迎咨询东宇东庵(无锡)科技有限公司。

引进的真空气淬处理设备在压缩操作人员熟练掌握操作技术的时间方面,也是具有优势的。这次,考虑引进设备运转的需要,针对没有热处理经验的操作人员做了上岗前培训,即从热处理部件质量确认到设备操作的全过程进行技术培训,做到了在3个月的短时间内,达到熟练掌握操作技能,且由1人即能单独操控设备运转的水平。其原因在于真空气淬炉内在减压条件下只有微量的渗碳气体,即使万一发生故障,也不需要处理渗碳气体方面的知识。在操作普通气体渗碳炉中部件难以熟练掌握的技能(技巧),即应对故障的培训和教育,而在使用真空气淬炉时无须进行,这对于设备管理监督人员而言减轻了很部件压力。真空气淬的这些优势你知道吗?扬州钢材真空气淬配件
真空气淬公司可以安排合适的货物包装,选择货物的运输路线。江苏真空气淬炉可以退火吗
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空气淬技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空气淬真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空气淬在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空气淬多用炉,真空气淬技术在国内汽车工业领域会迅速发展。江苏真空气淬炉可以退火吗