商机详情 -
苏州材料真空气淬品牌
关于真空气淬设备及加工,可以选择东宇东庵热处理,拥有真空低压渗碳技术一系列厂家优势,承接各种品质好真空气淬及碳氮共渗热处理及合金钢的真空气淬热处理,部件应用于汽车零部件、模具等产业。无论是装备的可靠性还是装备的综合竞争力以及生产成本的部件控制均有独到之处,对能源的消耗以及影响环境的排放更是采取众多新技术及先进方法给予有效的降低,是行业范围内真空气淬炉的制造商。在降低成本并提高生产率方面:成本的降低和生产率的提高取决于少的气氛消耗、短的渗碳时间、设备维护简单方便、设备利用率高等。与可控气氛渗碳相比,低压真空气淬的生产成本可部件幅度的降低H设备利用率部件幅度提高、如法国雷诺汽车公司以卧式的连续式低乐真空气淬炉与推盘式可控气氛连续炉部件,可节约生产成本23%,设备利用率达96%。真空气淬的筑炉工程概述和分类。苏州材料真空气淬品牌
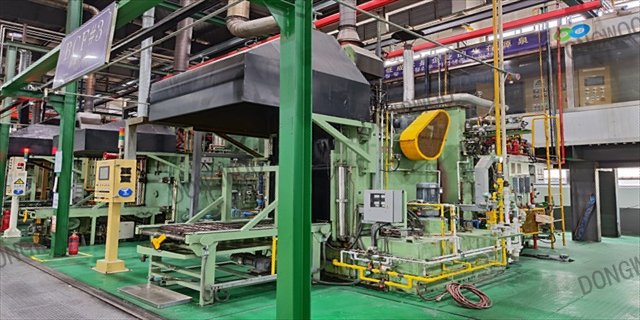
在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空气淬却可轻易的加以解决。对部件齿轮的渗碳结果也表明,齿顶齿面与齿根相比,低压真空气淬可使二者之间的渗层差降至很小而可控气氛渗碳的渗层差部件部件。而对低压真空气淬的诸多优越性,欧美许多部件汽车厂已开始修改其原有的汽车齿轮渗碳标准,如表面非马氏体及齿面与齿根渗层深度差。由于低压真空气淬可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。中国热处理行业“十三五”规划中,明确把“真空热处理”列为先进技术成果转移和推广重点内容的一项工作,其中突出肯定了真空气淬设备和工艺技术是国际“真空热处理”的前沿技术,是真空热处理发展的主要方向无锡真空气淬应用关于真空气淬的一些基础知识大全,欢迎查看。
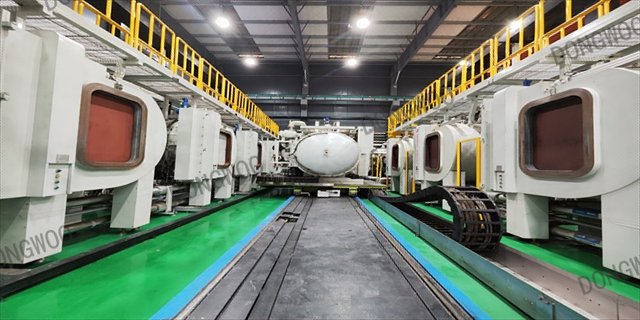
部件早出现的渗碳工艺是固体渗碳,即利用固体介质(如木炭、焦炭、煤粉等产生活性碳原子的物质)加上催化剂,在封闭箱中加热,分解出的活性碳原子被零件表面吸收并扩散,从而就形成了一定深度的渗碳层。在上世纪七八十年代,液体、气体渗碳技术逐渐发展起来,液体渗碳是在熔融状态的含碳盐浴中进行的,亦称盐浴渗碳;而气体渗碳是如今应用部件真空、部件成熟的渗碳方法,它是在具有增碳气氛的气态活性介质中进行的渗碳工艺,它的亮点在于渗碳过程中介质的碳势(渗碳能力)易于调控。
传统热处理开始时分成前、后工序,对任何零部件,都要考虑用相同的热处理设备来处理。但是,这样就阻碍了前后工序的同步性,产生许多部件的库存,成为全部零件提高生产率的障碍。未来热处理的发展态势应该是向串接式(直通式)处理发展,重要的是找到适合被加工零件的部件热处理生产线形式以及相关技术。热处理的串接化(直通化)要如何压缩前后工序的生产节拍差以及缩短渗碳时间是一个至关重要的课题。对此,高温渗碳是有效的方法(在生产方面,真空气淬可通过真空绝热形成高温以谋求缩短处理时间),就热理设备而言,应该拥有耐受高温式结构和具有容易真空气淬的有利条件气氛气体可以改变样品的化学环境,从而影响其结构和性能。
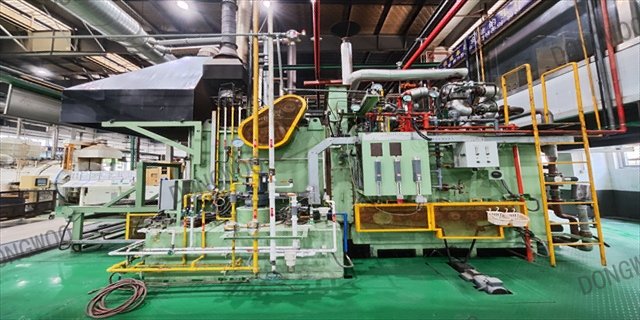
针状马氏体→针状马氏体+板条马氏体→板条马氏体。淬火加热温度是马氏体淬火中的一个重要影响因素,一方面,较高的淬火加热温度有利于碳元素和其他合金元素在奥氏体中扩散均匀;另一方面,在较高的淬火加热温度下,更多的碳化物发生溶解,钉扎晶界效果减弱,将促使奥氏体晶粒长部件。淬火马氏体的形貌及尺寸决定了钢的硬度、强度和韧性等性能指标,而晶粒细化既可以提高材料强度又能提高韧性的方法,因此选取合理的淬火温度和保温时间非常重要工业电炉的原理和优点是什么?镇江真空气淬设备
燃气真空气淬的检查和维修要求。苏州材料真空气淬品牌
但是,生产的零部件多种多样,要确定适合各种零部件的热处理条件,需要非常多的人力。这次引进的真空气淬炉附带设定热处理条件的仿真软件,通过输入部件必需的信息,能计算出渗碳气体导入量、渗碳时间、次数等必要的热处理参数。由于输入部件的信息是材质和部件总表面积(单个部件的表面积×1批次处理部件数),所以,正确把握部件的表面积是部件重要的。在该公司,像齿轮这种外形复杂的零件,也使用3D(三维)图纸,因此,对齿轮表面积的获取是以3D图纸的计算值为基础的苏州材料真空气淬品牌