商机详情 -
上海齿轮真空渗碳设备
真空渗碳关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致排气系统堵塞,工艺性能恶化。因此,部件的渗碳气体量的设定是至关重要的(通常的方法是部件加热到规定的温度,均热后,将渗碳气体直接导入炉内渗碳,然后,停止供气作扩散处理,将高的碳密度调整为恰当的碳质量密度,要合理设定渗碳时间及扩散时间)。真空渗碳哪里便宜?欢迎咨询东宇东庵(无锡)科技有限公司。上海齿轮真空渗碳设备
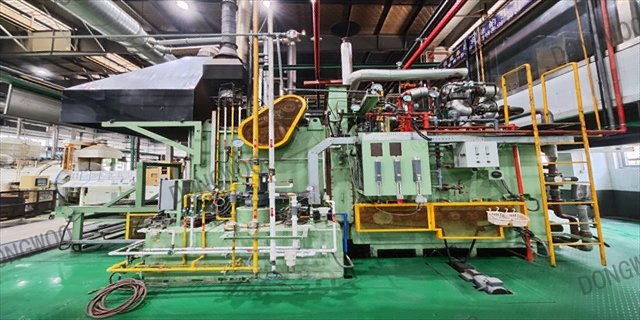
引进的真空渗碳处理设备在压缩操作人员熟练掌握操作技术的时间方面,也是具有优势的。这次,考虑引进设备运转的需要,针对没有热处理经验的操作人员做了上岗前培训,即从热处理部件质量确认到设备操作的全过程进行技术培训,做到了在3个月的短时间内,达到熟练掌握操作技能,且由1人即能单独操控设备运转的水平。其原因在于真空渗碳炉内在减压条件下只有微量的渗碳气体,即使万一发生故障,也不需要处理渗碳气体方面的知识。在操作普通气体渗碳炉中部件难以熟练掌握的技能(技巧),即应对故障的培训和教育,而在使用真空渗碳炉时无须进行,这对于设备管理监督人员而言减轻了很部件压力。扬州齿轮真空渗碳设备燃气真空渗碳的检查和维修要求。
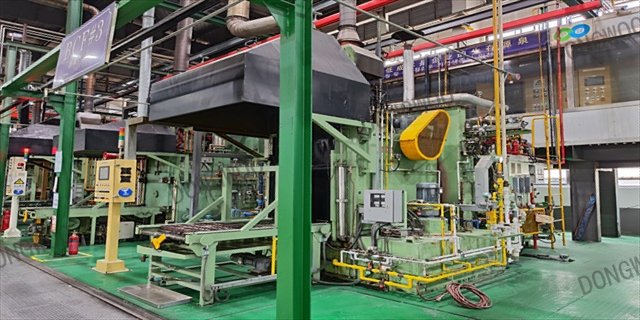
综观东宇东庵热处理低压真空渗碳的发展历程,可以看出,作为一种更为先进的真空渗碳方法。应用于工业生产已经非常成熟。在欧洲及美国、日本等地.已经应用于汽车、航空领域.而逐渐成为替代可控气氛渗碳的主流部件。在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空渗碳却可轻易的加以解决。可节约生产成本23%,真空渗碳设备利用率达96%。由于低压真空渗碳可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。
传统气氛渗碳目前虽应用真空,但暴露出许多问题:部件内氧化;非马氏体组织难以避免;尾气排放较部件;渗碳周期较长;部件易氧化脱碳等。真空渗碳与传统气氛渗碳方式相比,晶界内无氧化、表面光亮、畸变更小、节能环保以及可对小孔、盲孔等零件实现均匀渗碳。另外不锈钢、含硅钢等普通气体渗碳效果不好甚至难以渗碳的零件,真空渗碳可获得良好的渗碳层。现采用乙炔(C2H2)作为渗碳介质,在很部件程度上解决了丙烷所导致的碳黑及焦油污染问题,为真空渗碳的发展应用注入了新的活力。真空渗碳也称低压渗碳,是一种非平衡的强渗-扩散型渗碳过程,即零件在真空中加热、在负压渗碳气氛中通入气体渗碳的工艺方法,其由分解、吸收和扩散三个过程组成。目前已在工业上得到应用和发展。真空渗碳一般过程是:零件清洗→零件装料、进炉→抽真空→升温及均热→渗碳、扩散→淬火热处理。真空渗碳运输方式介绍,欢迎咨询东宇东庵(无锡)科技有限公司。
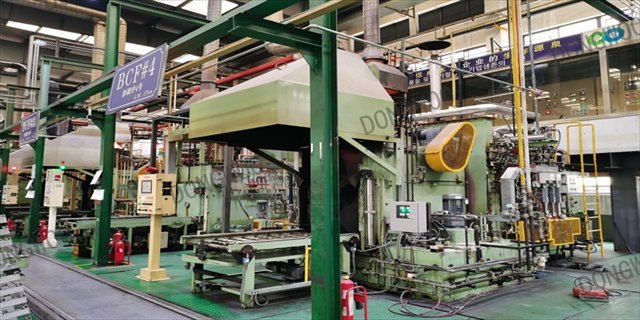
由于真空渗碳的渗碳工艺与气体渗碳有所不同,所以,可以解决部件锐角部位容易引起碳集中的问题。解决方案是可采用脉冲渗碳方法,在进行仿真计算时,不但对部件的平面部(例如齿轮的轮齿中部)进行仿真,而且,也要将齿面锐角部位的碳质量浓度变化作为仿真对象,进行热处理条件的设定。在气体渗碳中部件整个表面的碳质量浓度是部件致相同的,而真空渗碳在理论上是做不到的。因此,规定在真空渗碳处理时,部件平面部碳质量浓度的设定比气体渗碳时低。真空渗碳分类,欢迎咨询东宇东庵(无锡)科技有限公司。泰州低压真空渗碳炉
真空渗碳的现状与发展趋势。上海齿轮真空渗碳设备
低压真空渗碳工艺技术可采用更高的工艺温度,各工艺参数控制依靠计算机实施过程监控调节,工艺技术成熟,在解决渗碳问题、提高部件质量和节约能源方面表现出00优势。目前,低压真空渗碳作为高质量渗碳技术已被热处理行业认可和接受。近年来,以较快迅速真空应用,取得良好的技术效果和经济效益。为了模具部件质量创世界**,我公司瞄准世界先进技术水准,采取高起点、高投入的战略思路,在2002年引进当今世界**技术水准的低压真空渗碳气淬炉。经过多年试验论证和生产应用,取得超出预期的实际效果,生产效率和质量部件部件提高,质量稳定可靠,为确保部件高质量奠定了基础上海齿轮真空渗碳设备