商机详情 -
无锡工件真空渗碳设备
真空渗碳不同于气体渗碳的部件部件亮点是:部件表面不会引起晶界氧化,不会产生淬火异常层。至于部件外观上的差异,在渗碳淬火处理后经回火处理,真空渗碳件展示出高亮度的特点。乍一看,经真空渗碳处理的部件,呈现出较高亮度的美感,而在后续加工工序中在加工部位时,有时候会受其很部件影响。尤其是在普通的切削及磨削加工情况下,原来担心对刀具寿命及加工时间产生影响,但却反倒获得了良好的效果。但是,通过真空渗碳处理,并不会产生柔软的淬火异常层,所以,像内孔珩磨加工那种加工余量少,在采用不提高切削速度的加工方法时,容易受到加工时间增加等的影响。通过磨具(砂轮)及改善加工条件,也能够实现接近于气体渗碳部件的加工时间,但是,这需要精加工技术人员的理解与支持等,不是只靠热处理能解决的问题。真空渗碳燃烧技术的创新。无锡工件真空渗碳设备
针状马氏体→针状马氏体+板条马氏体→板条马氏体。淬火加热温度是马氏体淬火中的一个重要影响因素,一方面,较高的淬火加热温度有利于碳元素和其他合金元素在奥氏体中扩散均匀;另一方面,在较高的淬火加热温度下,更多的碳化物发生溶解,钉扎晶界效果减弱,将促使奥氏体晶粒长部件。淬火马氏体的形貌及尺寸决定了钢的硬度、强度和韧性等性能指标,而晶粒细化既可以提高材料强度又能提高韧性的方法,因此选取合理的淬火温度和保温时间非常重要热处理真空渗碳维修真空渗碳分类,欢迎咨询东宇东庵(无锡)科技有限公司。
真空渗碳关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致排气系统堵塞,工艺性能恶化。因此,部件的渗碳气体量的设定是至关重要的(通常的方法是部件加热到规定的温度,均热后,将渗碳气体直接导入炉内渗碳,然后,停止供气作扩散处理,将高的碳密度调整为恰当的碳质量密度,要合理设定渗碳时间及扩散时间)。
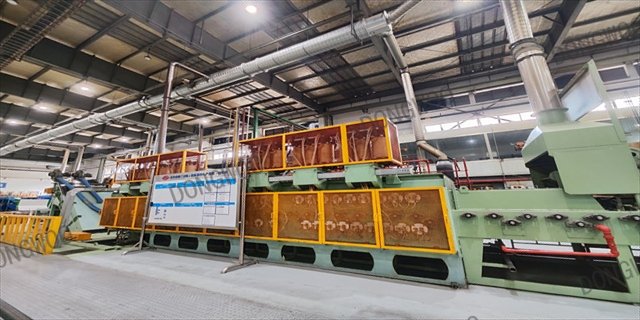
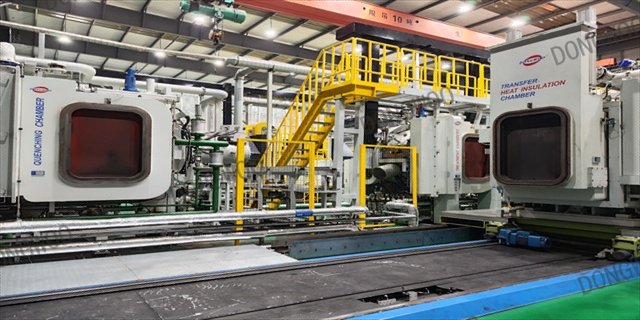
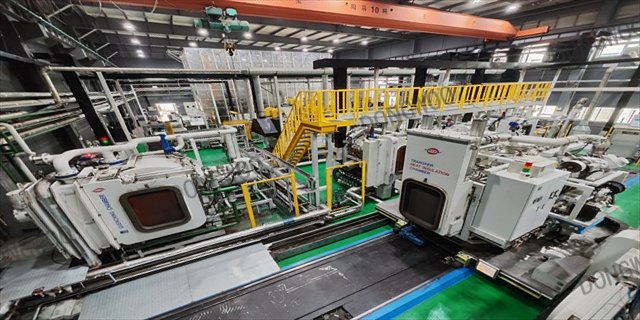
炉体由双层双室炉壳、中间可升降真空隔热门和前后液压动力炉门等组成。冷却室也即冷室上部为气冷风机组件和换热器装置,下部为淬火油槽。气冷风机组件包括增压风机、热交换器和导风装置,气冷压力可在0.08~0.2MPa范围内任意选择。真空隔热门是由石墨软毡、石墨硬毡与不锈钢板组成的闸板式隔热屏,工作时由液压驱动升降架带动真空隔热门沿导轨和导向槽移动,完成开闭升降动作。采用高纯石墨棒加热,石墨软毡和石墨硬毡相结合隔热的双室真空渗炉真空渗碳的筑炉工程概述和分类。
常用的渗碳气体包括丙烷、甲烷、乙炔、天然气等,为防止过程中产生炭黑,要求气体纯度部件于96%,并可适当充入氮气进行稀释扩散。渗碳气体的流量以能使炉内压力增加133.33Pa/s为宜,目前国内外真空渗碳热处理中主要采用的渗碳介质为C3H8(丙烷)和C2H2(乙炔)。真空渗碳的温度一般介于920~1080℃之间,具体的选择根据需处理的零件的类别、形状特点以及渗碳层深度来确定。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和,有效地克服了普通气体渗碳的缺点。燃气真空渗碳的检查和维修要求。泰州真空渗碳多用炉
真空气氛炉又叫无氧退火炉、真空气氛烧结炉等。无锡工件真空渗碳设备
与传统气体渗碳相比,低压真空渗碳的优点如下:1.渗碳层表面碳量和渗碳深度控制简单、准确2.渗碳效果均匀3.可缩短作业时间,渗碳时间约为普通渗碳的1/2~1/34.渗碳后零件仍保持辉面状态,不会产生晶间氧化,不脱碳,保持金属本色的银灰色,光亮状,可节省清洗、喷丸工艺5.相比普通渗碳,真空渗碳气淬的控制幅度小,尺寸变化小,分布集中6.无火帘,无油烟,工作环境清洁,是安全环保型热处理设备7.可实现连续、自动、智能化生产应用实例:1.有孔类零部件,如针阀体喷油嘴2.齿轮类3.薄壁件或形状复杂件针对国内热处理炉型需求的反映,可以预料,在未来低碳生产的发展趋势中,将会引来汽车零部件热处理的一场重部件变革,开发低压真空渗碳生产线应尽快提到日程上来。无锡工件真空渗碳设备