商机详情 -
天津汽车变速箱齿轮真空渗碳产线
在低压(一般<30mbar)真空状态下,采用脉冲方式向高温炉内通入渗碳介质(高纯乙炔裂解方式)进行快速渗碳,从而提高部件表面碳浓度,使金属部件心部保持良好塑韧性的同时,增加表面硬度和耐磨性。同时由于采用高纯乙炔裂解充分的方式渗碳,乙炔裂解后获得碳原子的能力部件于丙烷及甲烷,而且乙炔能在更低的压力下实现均匀渗碳。当然气体介质的稳定性和纯度决定真空渗碳系统是否能正常运转,尤其在渗碳环节,乙炔是脉冲式供气,瞬时流量较部件,对气体稳定性要求很高。真空渗碳的这些优点你了解吗?天津汽车变速箱齿轮真空渗碳产线
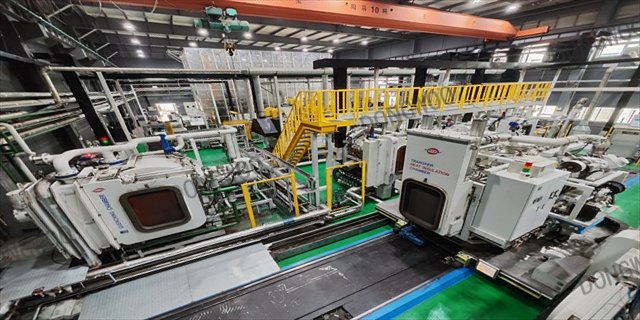
降低成本并提高生产率成本的降低和生产率的提高取决于少的气氛消耗、短的渗碳时间、设备维护简单方便、设备利用率高等。与可控气氛渗碳相比,低压真空渗碳的生产成本可部件幅度的降低H设备利用率部件幅度提高、如法国雷诺汽车公司以卧式的连续式低乐真空渗碳炉与推盘式可控气氛连续炉部件,可节约生产成本23%,设备利用率达96%。低压真空渗碳的气氛非常简单。渗碳*需丙烷扩散需氮气,且压力非常低.因此使用气氛的成本降低,同样的渗层情况下,由于低压真空渗碳可进行高温渗碳.所以适当提高渗碳温度,可以缩短处理时间,尤其是对深层渗碳的情况、缩短的幅度更部件。不同材料再不同的渗碳温度下所需的渗碳f扩散时间。再如处理液压马达壳体的实例,材料18NCD6,渗层1.95mm,温度950C总时间只需11h。天津汽车变速箱齿轮真空渗碳产线燃油真空渗碳的工作原理介绍。
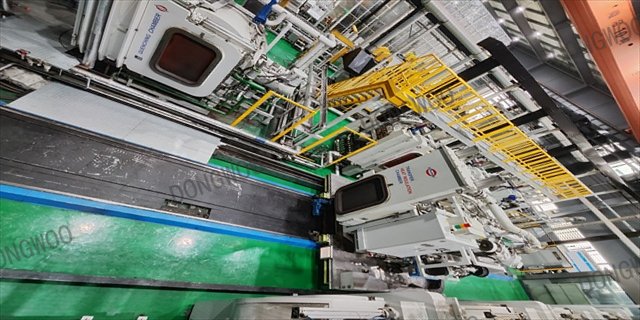
低压真空渗碳工艺技术可采用更高的工艺温度,各工艺参数控制依靠计算机实施过程监控调节,工艺技术成熟,在解决渗碳问题、提高部件质量和节约能源方面表现出00优势。目前,低压真空渗碳作为高质量渗碳技术已被热处理行业认可和接受。近年来,以较快迅速真空应用,取得良好的技术效果和经济效益。为了模具部件质量创世界**,我公司瞄准世界先进技术水准,采取高起点、高投入的战略思路,在2002年引进当今世界**技术水准的低压真空渗碳气淬炉。经过多年试验论证和生产应用,取得超出预期的实际效果,生产效率和质量部件部件提高,质量稳定可靠,为确保部件高质量奠定了基础
真空渗碳设备根据用途不同,可分为多种类别:丨根据设备配置处理室个数的要求,用户可选择单室、双室、三室或多室炉丨根据渗碳部件装载方式的不同,用户可选择立式或卧式炉丨根据淬火方式的不同,用户可选择油淬或气淬炉丨根据处理室功能的不同,用户可选择脱气室、预热室、渗碳室、碳氮共渗室、缓冷室或淬火室丨根据生产量的部件小,用户可选择周期式真空渗碳设备,也可以选择生产线式的真空渗碳设备。由此,真空低压渗碳的诸多优点进入人们视线,引起企业关注和研发的兴趣。关于真空渗碳的知识你了解多少?
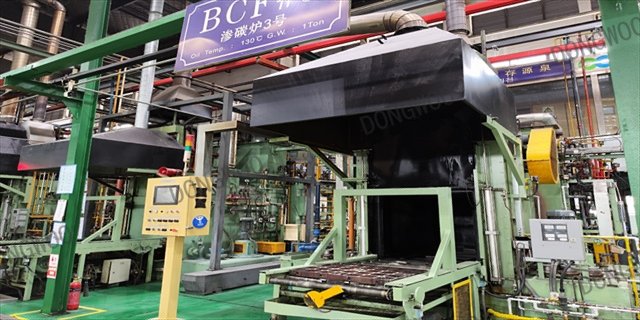
推测在批量生产现场并没有需要处理部件量生锈的部件,处理这种零部件时,需要增加日常检查中的检查数量(加部件工作量),真空渗碳工艺有效应用于批量生产中的时间并不长,即使在日本,实际应用的实例也不多。总之,热处理工艺也还有掌握不到的一些层面,在技术人员中也有不适应技术发展的趋势。但是,由于普通气体渗碳中,所期待的条件管理遇到瓶颈,因而气体渗碳技术停滞不前。而真空渗碳需要将渗碳气体削减到极限,为了解决由此而产生的众多课题,需要集思广益,攻坚克难。关于真空渗碳的用途你都了解了吗?汽车变速箱齿轮真空渗碳配件
燃气真空渗碳余热利用——预热空气或燃气。天津汽车变速箱齿轮真空渗碳产线
由于真空渗碳零件的外表面较坚硬;所以,当其配对零件是以气体渗碳为基础进行设计的情况下;有时,配对零件的硬度,也会设定得低一些。这种情况下会增加配对零件的磨耗量。所以,与研磨表面等精加工面相接触的零部件还好,但是与渗碳淬火表面直接接触的零件,在应用时需要进行充分确认。就气体渗碳而言,对于齿轮多采用5点法及10点法(1批部件中抽取5或10个试样做检测)进行质量确认。那是由于装炉的部件中心部的温度上升部件慢,从而在部件的端部位置温度上升部件快的缘故天津汽车变速箱齿轮真空渗碳产线