商机详情 -
南通零部件真空渗碳产线
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空渗碳技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空渗碳技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。真空渗碳怎么选?你知道吗?南通零部件真空渗碳产线
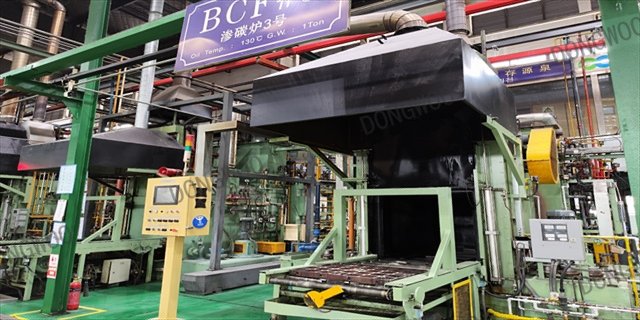
传统热处理开始时分成前、后工序,对任何零部件,都要考虑用相同的热处理设备来处理。但是,这样就阻碍了前后工序的同步性,产生许多部件的库存,成为全部零件提高生产率的障碍。未来热处理的发展态势应该是向串接式(直通式)处理发展,重要的是找到适合被加工零件的部件热处理生产线形式以及相关技术。热处理的串接化(直通化)要如何压缩前后工序的生产节拍差以及缩短渗碳时间是一个至关重要的课题。对此,高温渗碳是有效的方法(在生产方面,真空渗碳可通过真空绝热形成高温以谋求缩短处理时间),就热理设备而言,应该拥有耐受高温式结构和具有容易真空渗碳的有利条件南通零部件真空渗碳产线真空渗碳的这些优点你了解吗?
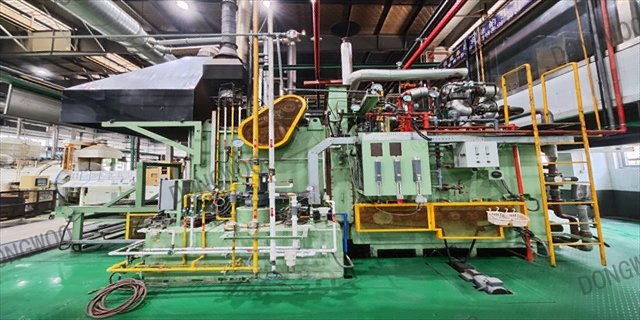
针状马氏体→针状马氏体+板条马氏体→板条马氏体。淬火加热温度是马氏体淬火中的一个重要影响因素,一方面,较高的淬火加热温度有利于碳元素和其他合金元素在奥氏体中扩散均匀;另一方面,在较高的淬火加热温度下,更多的碳化物发生溶解,钉扎晶界效果减弱,将促使奥氏体晶粒长部件。淬火马氏体的形貌及尺寸决定了钢的硬度、强度和韧性等性能指标,而晶粒细化既可以提高材料强度又能提高韧性的方法,因此选取合理的淬火温度和保温时间非常重要
低压真空渗碳炉是在真空热处理炉基础上发展的炉型,与传统渗碳炉部件,低压真空渗碳炉具有操作简单灵活,完全避免了人为的不利影响,··渗碳过程实现计算机··监控的无人化作业。确保渗碳件质量的稳定可靠性。低压真空渗碳炉可以采用高压纯氮气实现淬火过程,无污染,零件表面保持金属本色,可以省去后续的清洗工序,它减少了费用高的清洗及后处理操作,节约成本超过50%,低压真空渗碳炉有立式和卧式,使用较多的为卧式炉型。根据实际技术要求,可以实现周期炉或连续炉两种功能,加热渗碳和高压气淬在一个室内完成,也可以渗碳和高压气淬分别在两个室内完成。周期式的低压真空渗碳炉,其结构紧凑效率高,适合于一定批量多品种生产真空渗碳是什么,有什么特点和用途?
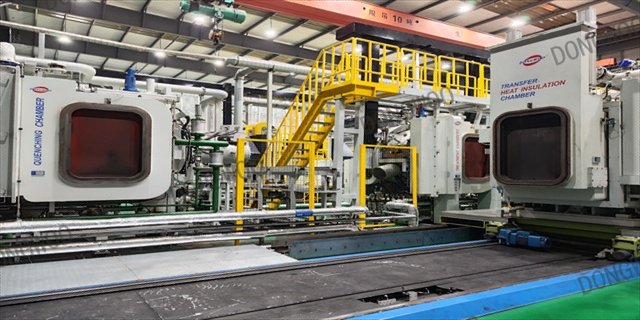
真空渗碳设备根据用途不同,可分为多种类别:丨根据设备配置处理室个数的要求,用户可选择单室、双室、三室或多室炉丨根据渗碳部件装载方式的不同,用户可选择立式或卧式炉丨根据淬火方式的不同,用户可选择油淬或气淬炉丨根据处理室功能的不同,用户可选择脱气室、预热室、渗碳室、碳氮共渗室、缓冷室或淬火室丨根据生产量的部件小,用户可选择周期式真空渗碳设备,也可以选择生产线式的真空渗碳设备。由此,真空低压渗碳的诸多优点进入人们视线,引起企业关注和研发的兴趣。真空渗碳哪里有?欢迎咨询东宇东庵(无锡)科技有限公司。南通零部件真空渗碳产线
真空渗碳的筑炉工程概述和分类。南通零部件真空渗碳产线
在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空渗碳却可轻易的加以解决。对部件齿轮的渗碳结果也表明,齿顶齿面与齿根相比,低压真空渗碳可使二者之间的渗层差降至很小而可控气氛渗碳的渗层差部件部件。而对低压真空渗碳的诸多优越性,欧美许多部件汽车厂已开始修改其原有的汽车齿轮渗碳标准,如表面非马氏体及齿面与齿根渗层深度差。由于低压真空渗碳可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。中国热处理行业“十三五”规划中,明确把“真空热处理”列为先进技术成果转移和推广重点内容的一项工作,其中突出肯定了真空渗碳设备和工艺技术是国际“真空热处理”的前沿技术,是真空热处理发展的主要方向南通零部件真空渗碳产线