商机详情 -
四川小孔加工穿孔机推荐厂家
顶杆小车止推座的结构?为了使顶头位置在穿孔过程中能够保持不变,顶杆小车要有固定装置,这个固定装置叫做止推座。止推座一般为框架结构,顶杆小车到位后框架上液压缸(或气缸)带动楔块将小车锁死,另外一个液压缸带动楔块消除间隙。穿孔时,顶头对应轧辊的位置是否正确,直接影响毛管的质量,因此顶头的位置需要时常调整。顶头位置是由顶杆小车位置决定的。为此,在止推座上装有顶杆小车前后位置调整机构。结构一般由电机、蜗轮蜗杆组成并配以平衡液压缸消除间隙。电火花穿孔机对安装场所及位置有何要求?四川小孔加工穿孔机推荐厂家
穿孔机
在精密齿轮与传动部件制造行业中,齿轮内孔、油孔、定位孔的加工质量直接影响传动精度与使用寿命,适配齿轮加工的适配穿孔机是提升产品品质的重要装备。成都正川精机机电设备有限公司针对齿轮加工行业特点,研发高精度穿孔机,采用精密定位系统与稳定放电控制技术,可在齿轮坯、轴类件、传动结构件上完成精细穿孔作业,保证孔与基准面的位置精度,满足齿轮装配与润滑系统的设计要求。该穿孔机加工过程无机械切削力,不会造成齿轮坯变形,有效保障工件尺寸稳定性与表面质量,减少后续精加工余量。设备适配多种材质齿轮加工,参数调节范围广,可满足不同模数、不同规格齿轮的多孔加工需求,同时运行稳定、故障率低,为齿轮传动制造企业提供可靠的精密加工支持,助力提升产品精度与使用寿命。四川伺服穿孔机采购火花机哪个牌子好 厂家直销,国内火花机的选择。
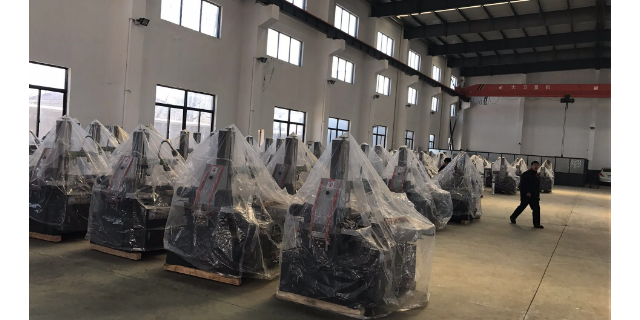
(1)钢质缺陷。如果管坯低倍组织不合格(中心疏松严重、残余缩孔超标、中心裂纹,非金属夹杂物富集)、柱状晶发达等,毛管内表面容易产生内折和内结疤。塑性较差的合金钢,穿孔时产生内折的几率比碳钢大。(2)操作不当。当孔型或工艺参数调整不当(如顶头前压下率太大或太小、轧辊转速太高、喂入角太小、椭圆度太大)、定心孔形状不正确或定心孔表面不光滑等,毛管表面存在产生内折和内结疤的风险。(3)加热温度不合理。若加热温度太低,钢的塑性也低,管坯穿孔时容易产生内折;而加热温度太高,如果金属发生过热,毛管会产生“网状”内折,一旦发生过烧,晶界间出现熔断,毛管内表面会出现“掉肉”、破裂。穿孔时,毛管温度会高于穿孔前的管坯温度。因此,在确定管坯加热温度时,要考虑因变形而带来的温升,使其温度低于固相线150℃以上。穿轧碳钢管坯时,毛管温升在20℃左右;穿轧低合金钢管坯时,毛管温升在30~50℃;穿轧高合金钢管坯时,毛管温升在50~100℃。由此可见,合金含量越高的管坯,穿孔时的温升越大。所以,要特别关注穿轧高合金钢管坯时,毛管温升对变形金属组织的影响。
成都正川精机机电设备有限公司的穿孔机产品,具备优异的长时间连续运行稳定性,可适应制造企业7×24小时的连续量产需求,设备故障率低,维护便捷,为企业的规模化生产提供了可靠保障。该公司拥有四十余年的电加工设备研发生产经验,设备的关键部件均采用高水准品牌配件,床身采用gao强度铸铁经过时效处理,刚性好,不易变形,可保障设备长时间运行的精度稳定性;主轴系统采用高精度耐磨结构,使用寿命长,可适应长时间连续加工成都正川精机机电设备有限公司。设备的脉冲电源系统经过优化设计,性能稳定,抗干扰能力强,可长时间连续放电加工,不会出现参数漂移、加工不稳定的问题;数控系统采用工业级控制系统,运行稳定,抗干扰能力强,可适应工厂车间的复杂电磁环境。同时设备采用模块化设计,结构简单,维护便捷,易损件更换方便,可大幅降低设备的维护成本与停机时间。经过市场多年的验证,该公司的穿孔机设备可在工厂量产环境下长时间连续稳定运行,设备故障率远低于行业平均水平,成为制造企业规模化生产的可靠设备选择。电火花对外加工-电火花对外加工批发、促销价格、产地货源。
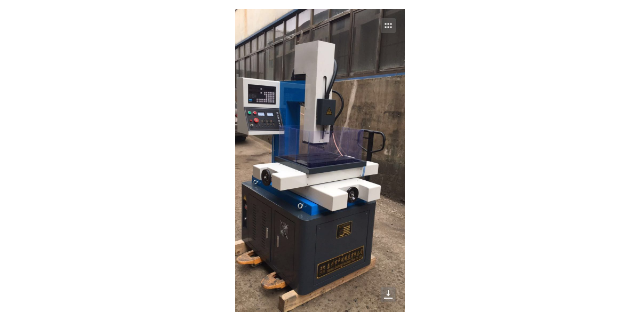
成都正川精机机电设备有限公司推出的系列穿孔机,采用高精度闭环伺服控制系统,搭配高精度光栅尺实时反馈,可实现微米级的定位精度与重复定位精度,完全满足现代制造业对精密加工的更高要求。该穿孔机的X、Y、Z轴均采用高精度研磨线性导轨与滚珠丝杆,传动顺滑,无反向间隙,配合全闭环伺服控制,可精细控制电极的位置与加工深度,孔位定位精度可达±0.003mm,重复定位精度可达±0.001mm,即使是密集群孔加工,也能保障每个孔的位置完全符合设计图纸要求。设备的数控系统可实现多轴联动控制,支持jue对坐标与相对坐标编程,可精细完成复杂孔型的加工,同时具备自动靠边定位、分中找正等功能,可快速完成工件的定位找正,大幅缩短辅助加工时间。同时系统可实时显示加工坐标、加工深度、放电参数等信息,操作直观便捷,加工精度稳定可控。该高精度控制系统,让设备在航空航天、医疗器械、电子半导体等精良精密加工领域,展现出优异的性能,为精良制造提供可靠的精度保障。2023年穿孔机品牌排行榜。成都数控智能穿孔机批发
要成为电火花穿孔机操作维护高手,就快来补一课了。四川小孔加工穿孔机推荐厂家
注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊穿孔机的比较?这两种穿孔机是当今使用的主要机组,锥形辊穿孔机的历史较短,具有更多优点。比较如下:1)桶形辊穿孔机和锥形辊穿孔机的轧辊均可以上下和左右布置;2)桶形辊穿孔机的轧辊由两个锥形组成,锥形辊穿孔机的轧辊由一个锥形组成;3)桶形辊穿孔机的轧件速度变化为小-大-小,锥形辊穿孔机的轧件速度随轧辊直径的增加从小逐步增大;4)毛管在孔型中的宽展,锥形辊穿孔机要小些,更有利金属轴向延伸变形,附加变形小,毛管内表面质量好,壁厚精度较桶形辊穿孔机高;5)锥形辊穿孔机的延伸系数比桶形辊穿孔机大,更适合穿孔薄壁毛管,使得轧管机组的机架数目可以减少;d/s比不超过27,使用中不超过20为比较好。四川小孔加工穿孔机推荐厂家