商机详情 -
海航穿孔机
成都正川精机深耕电加工领域四十余年,推出的穿孔机融合成熟放电控制与高压冷却技术,加工时孔位稳定、孔径一致性好,能有效降低废品率,减少材料与工时浪费。公司在四川地区积累大量应用数据,针对本地模具、五金、航天等行业优化穿孔机工艺参数,设备出厂前完成适配调试,到厂即可快速投入生产。选择我们的穿孔机,可从源头解决加工精度不足、效率偏低等问题,助力企业稳定提升产能与品质。我们提供穿孔机研发、生产、销售、维修一体化服务,四川全域覆盖快速响应售后网络,客户遇到故障可及时上门检修。常规易损件常备库存,减少停机等待时间,同时提供定期保养指导,延长设备使用寿命,降低综合使用成本。四十余年行业经验让我们更懂本地企业需求,穿孔机搭配完善服务体系,让用户买得放心、用得安心,无后顾之忧专注生产。西南地区穿孔机厂家哪家好?海航穿孔机
穿孔机
主传动的方式及特点?穿孔机的主传动电机可以使用直流电机或交流电机。直流电机一般通过传动轴直接与轧辊连接,而交流电机则通过减速机和传动轴与轧辊连接。一个机组可以使用一个电机,即一个电机连接减速机,减速机输出两个输出轴用来驱动轧辊。也可以每个轧辊使用一个电机单独驱动。穿孔机使用的接轴有万向接轴和十字头接轴。十字头接轴具有良好的调节性能,无论在水平面和垂直平面内都可以产生相对的角位移。穿孔机传动轴与轧辊的连接方式?主要连接方式有两种.一种是螺栓连接,这种方式普遍使用,不足之处是拆卸时间较长且在生产中容易松动.两一种方式是扁轴连接,拆卸十分容易,越来越多被采用.四川大功率穿孔机供应厂家一种电火花高效打孔机的制作方法。
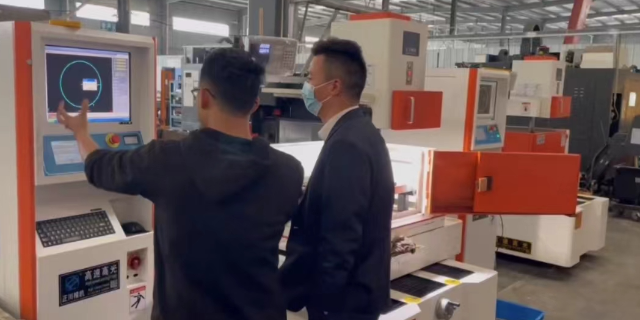
很多用户会把穿孔机与普通钻床、线切割混为一谈,实际三者在加工逻辑与适用场景上差异明显。穿孔机专注微小孔、深孔、斜孔加工,放电蚀除方式不产生大切削力,适合脆硬材料与复杂结构。普通钻床靠机械切削成型,适合大孔与粗加工,难以处理极小孔径。线切割以电极丝做连续切割,多用于轮廓加工。明确穿孔机的专属定位,能帮企业避免选型失误,减少设备闲置与工艺不匹配造成的浪费,让每台设备都发挥应有价值。合理使用穿孔机可大幅降低工序难度,提升复杂零件的加工可行性,让很多高难度加工任务变得更易落地。
手动型穿孔机凭借操作简单、使用便捷、占地面积小、性价比高的优势,成为小型加工厂、维修车间、模具作坊、个体加工户的推荐设备,成都正川精机机电设备有限公司推出的手动型穿孔机,针对小批量、多品种、维修场景的加工需求进行了专项优化,为小型加工主体提供了高性价比的精密穿孔解决方案。该手动型穿孔机配备高精度手轮进给系统与数显装置,可精细控制加工深度与孔位,操作简单直观,无需复杂的编程操作,操作人员经过简单培训即可快速上手完成加工。设备可加工孔径范围0.3mm-3mm,可在不锈钢、淬火钢、硬质合金、铜、铝等多种导电材料上完成穿孔加工,无论是模具维修的穿丝孔补加工,还是小型五金件的微孔加工,都能实现稳定高效的加工。设备结构紧凑,占地面积小,可灵活布置在狭小的加工车间中,同时采用一体化设计,安装调试简单,使用成本低,故障率低,维护便捷。厂家提供完善的售后维修与配件供应服务,为小型加工主体提供可靠的设备支持,以极低的投入实现精密穿孔加工能力。电火花对外加工-电火花对外加工批发、促销价格、产地货源。
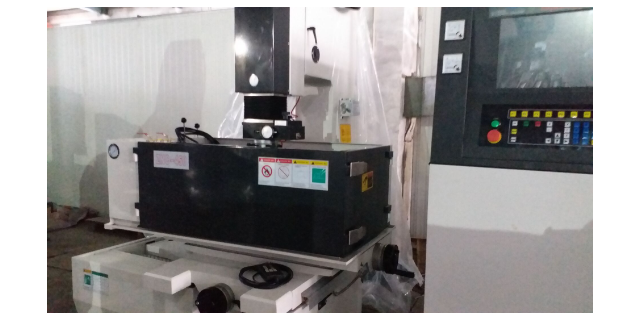
深孔加工是穿孔机的重要应用场景,深径比直接影响加工稳定性。深径比指孔深与孔径的比值,数值越大加工难度越高。普通设备在深孔中易出现排屑不畅、电极损耗大、孔位偏移等问题。品质穿孔机搭配高压冷却系统与稳定进给机构,可提升深孔加工的一致性,降低废品率。掌握深径比参数,有助于企业根据产品需求选择合适的穿孔机,保障批量生产时的孔位精度与表面质量。穿孔机的电极损耗率是衡量设备性能的重要指标,电极损耗过大会提升耗材成本、降低孔形精度,还需要频繁停机更换电极,拉低整体效率。电火花穿孔机精度能达到多少?四川小型穿孔机厂
穿孔机上升下降不停的原因和解决方法。海航穿孔机
加工不稳定电极出液口偏斜,出液不直,造成加工不稳定。电极质量不高可能引起这种情况,请更换电极。加工深孔时常短路回退,可能是电极前端不直或钻夹头中心孔与导向器中心孔不同心。若电极前端不直,请换电极方向,若中心孔与导向器不同心,请用调整芯棒重新调整同心度。检查工件和电极装夹是否可靠。加工电压无法调节,或者短路或者开路,伺服系统可能有故障,请与销售商或本公司联系。放电线是否连接可靠。电极质量不高或工件材质有夹渣,造成电极端部损耗不均匀,从而出现电极斜偏,可截去斜偏部分同时要用较好的电极和工件材料。海航穿孔机