商机详情 -
成都高效便捷穿孔机厂家有哪些
三辊斜轧穿孔机是20世纪60年代为生产以轴承管为的机加工用中、厚壁钢管而开发出来的一种新型斜轧穿孔机。它由3个呈一定喂入角的轧辊和顶头构成环状孔型,取消了二辊斜轧穿孔机的导板(导辊或导盘)。基于三辊斜轧穿孔机的3个轧辊呈120°对称布置,孔型没有椭圆度,避免了“曼氏效应”而产生的“孔腔”,毛管不容易产生内折,也因为没有导板(导辊或导盘),不容易造成毛管外表面划伤。三辊斜轧穿孔机开发后得到了业界的认可,但投产后的生产实践证明,其优点没有想象的那么突出,反而存在一些不足。三辊斜轧穿孔机的主要特点:(1)管坯穿孔后其中心不会出现“孔腔”,减少了毛管的内折缺陷,可穿轧难变形钢种。(2)毛管外表面不容易产生螺旋状划伤。(3)因为没有“曼氏效应”而带来的管坯中心疏松,导致以下诸多问题:顶头的阻力增加(比二辊斜轧穿孔机大20%~25%),造成轴向后滑增大(毛管出口速度降低)和轴向附加剪切应力增大;顶头工作环境恶劣,寿命降低;管坯中心没有疏松而使顶头的“自动对中”作用消失,如不进行管坯前端定心,穿孔后的毛管前端壁厚不均长度明显增加。电火花的强悍你不懂:0.3mm电极打穿25mm钢板。成都高效便捷穿孔机厂家有哪些
穿孔机
顶头的使用寿命与哪些因素有关?为延长顶头的使用寿命,应通过加强冷却水的压力来提高顶头在孔型中顶头的冷却,尤其是顶头的前部。使用内水冷主要是为了降低顶头内部温度,应尽可能降到比较低水平,冷却水压应保证在10~15bar。影响顶头寿命的因素:1)管坯材质,合金含量越高,变形抗力越大,顶头寿命越低;2)顶头化分和热处理工艺,热处理工艺决定顶头寿命。3)顶头直径,一般情况下直径越大寿命越高。4)穿孔时间和管坯长度,穿孔时间越长,顶头温度越高,顶头越容易变形和损坏。在穿轧碳钢和低合金钢时顶头的寿命为~400支,用普通顶头穿孔合金钢管坯的寿命在10支以内。成都高效便捷穿孔机厂家有哪些穿孔机特点及其主要技术参数。
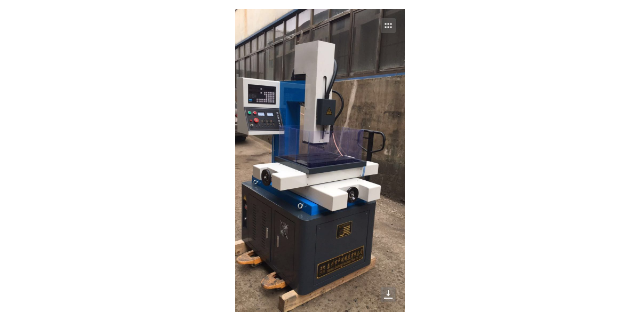
电火花穿孔机相比传统机械钻孔工艺,具备明显的环保优势,成都正川精机机电设备有限公司推出的系列穿孔机,采用自来水作为工作液,无需使用油性切削液,加工过程中不会产生含油废水,大幅降低了废液处理成本,同时减少了对环境的污染。传统机械钻孔过程中,需要使用大量切削液进行冷却与润滑,切削液的使用不*增加了生产成本,废弃的切削液还需要专业的危废处理,处理不当会对土壤与水体造成严重污染,而该穿孔机以自来水为工作介质,使用成本低,废弃的工作液经过简单过滤即可循环使用,无危废产生,完全符合国家环保生产的要求。同时该穿孔机加工过程中噪音低,无粉尘污染,可有效改善车间的生产环境,保障操作人员的身体健康。设备更广适配各类对环保有严格要求的生产场景,帮助制造企业在提升生产效率的同时,实现绿色环保生产,助力企业满足环保监管要求,实现可持续发展。
电火花穿孔机在加工中无切削力,加工的零件表面质量好,精度高,孔的深径比和加工效率比一般机械要高。能直接从复杂形面加工,也能处理难加工的材料,如:淬火钢、硬质合金、钛合金等。使用铜管作为电极,成本较低。主要用于喷油孔、喷丝孔、油路板等的加工。电火花穿孔机的铣削加工工艺如下:1.加工方式:在加工轮廓或挖深槽时可以选择生成圆弧段程序。由于机器在沿曲面加工时需选择直线加工方式,包括切入切出程序,这有利于电极损耗补偿计算。2.加工余量:该参量的数值要求大于放电间隙,精加工时加工余量并不为零,且前一道工序要给后一道工序留下余量。3.铣削的精度:加工精度越高,弦线对空间曲线的逼近度越高,空间微直线段越多,程序越长。实际加工时,粗加工可以选择低一点的精度,以减少程序段数。4.电参量和电极长度补偿:电参量的选择要参考加工余量,超精加工时选择正阳性加工方式,要用电子的能量去修平放电痕凸起。电极损耗补偿值依据经验而定,与电参量、电极材料及工作液等相关。5.电极尺寸:要求每次加工编程时输入电极直径的实测值,这样可让电极损耗补偿值计算只须放在Z轴方向。 简易电火花穿孔机制作。
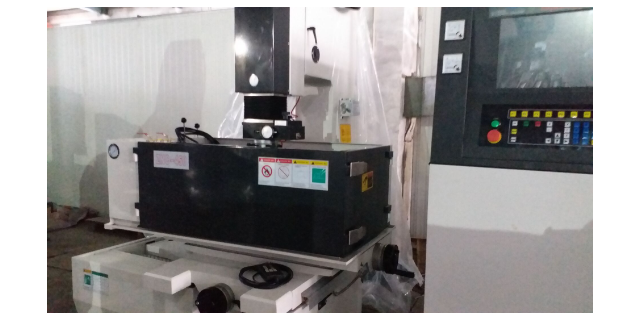
科研院所与高校实验室的材料研究、精密实验、样品制备等工作,需要高精度、高灵活性的精密加工设备,小型精密穿孔机是科研实验场景的理想加工设备。成都正川精机机电设备有限公司针对科研实验场景的需求,推出小型高精度穿孔机,结构紧凑,占地面积小,可灵活布置在实验室环境中,同时操作简单便捷,可适配不同材料、不同规格的实验样品加工需求。该穿孔机可实现微米级的孔径控制,较小加工孔径可达0.08mm,可在不锈钢、钛合金、高温合金、半导体材料等多种实验材料上完成微孔、斜孔、异形孔的加工,完全满足材料研究、精密器件制备等实验需求。设备采用人性化的操作界面,无需复杂的编程操作,科研人员可快速上手完成样品加工,同时加工过程无机械应力,不会对实验样品造成损伤,保障实验数据的准确性。厂家可提供定制化的设备改造与技术支持服务,适配特殊的实验加工需求,为高校与科研院所的科研工作提供可靠的精密加工设备支持。电火花对外加工厂家。成都高效便捷穿孔机厂家有哪些
电火花穿孔机遇到这些故障该如何处理?成都高效便捷穿孔机厂家有哪些
高速电火花穿孔机凭借高效的加工效率与优异的深小孔加工能力,成为精密制造领域深孔加工的推荐设备,成都正川精机机电设备有限公司推出的高速穿孔机,针对深小孔加工场景进行了专项优化,解决了传统加工方式深孔加工排屑难、效率低的行业痛点。该穿孔机采用高压工作液系统与优化的脉冲放电电源,在加工直径1mm的孔时,加工速度可达每分钟数十毫米,较传统穿孔设备效率提升明显,同时较大深径比可达200:1以上,能够完成超长深小孔的稳定加工。设备采用高精度导向器与主轴稳定结构,即使是加工深度远超孔径的深孔,也能保障孔的直线度与圆度,避免出现孔径偏差、孔壁粗糙的问题,加工后的孔壁光滑均匀,无需后续的二次珩磨处理。该高速穿孔机可适配液压阀体深油路孔、喷丝板细孔、发动机冷却水道等多种深孔加工场景,为制造企业提供高效稳定的深小孔加工解决方案。成都高效便捷穿孔机厂家有哪些