商机详情 -
天津线圈绕线机工作原理
飞叉绕线机采用特殊设计的绕线方式,通过旋转的飞叉将导线绕制在工件上。与传统绕线机不同,飞叉绕机的主轴不直接带动工件旋转,而是通过飞叉的旋转运动完成绕线。这种结构特别适合无中心孔的环形工件绕线,如环形变压器线圈。飞叉绕线机的工作原理独特,导线张力控制和飞叉速度匹配是关键难点。立式绕线机的主轴垂直布置,工件在垂直平面内旋转。这种设计有利于处理大型或重型工件,利用重力辅助绕线过程。立式绕线机常用于大型变压器线圈的绕制,其工作原理与卧式绕线机类似,但在结构设计和排线系统布置上有明显差异。立式结构便于操作人员观察和调整绕线过程,特别适合需要人工干预的复杂绕线工艺。绕线机的研发团队不断优化算法,提高复杂线圈的绕制精度。天津线圈绕线机工作原理
安全操作规范需严格遵守。操作人员必须穿戴合适的劳保用品,工作服袖口需收紧,长发需盘入工作帽内,禁止佩戴戒指、手链等饰品,防止被转动部件卷入。作业时严禁将手、头等部位伸入设备的旋转区域或运动部件之间,调整排线位置或处理线头时必须先停机,待主轴完全静止后再操作。更换线轴或骨架时,需关闭设备电源,避免误触启动按钮导致意外,线轴安装需牢固,防止转动时脱落。操作人员需牢记 “质量头一,安全为先” 的原则,严格按照流程作业,定期参加技能培训,不断提升操作水平,为电磁元件的制造提供可靠保障。湖北全自动绕线机怎么样绕线机通过高精度伺服系统控制转速,避免因速度波动导致线圈松散或断裂。
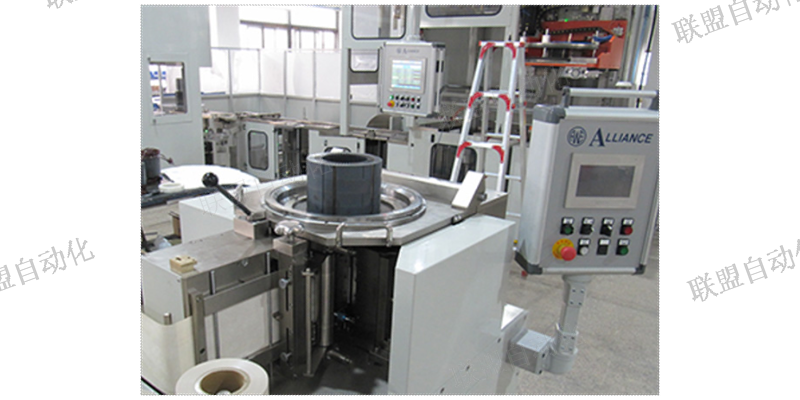
主轴系统是绕线机的主要运动部件,负责带动工件旋转完成绕线动作。该系统由主轴电机、主轴、夹头装置及相应的传动机构组成。主轴电机通常采用伺服电机或步进电机,可精确控制转速和旋转角度。主轴本身需要具备高刚性和旋转精度,轴承选用高精度等级,确保运转平稳无振动。夹头装置根据工件形状和尺寸设计,需保证可靠的夹持力和重复定位精度。排线系统负责引导导线沿工件轴向均匀排列,是影响绕组整齐度和空间利用率的关键。该系统由排线电机、丝杠导轨机构、排线导轮等组成。
绕线机关键部件的技术特点:绕线机的性能很大程度上取决于其关键部件的设计和制造质量。深入了解这些部件的技术特点,有助于正确使用和维护设备,充分发挥其潜能。主轴系统作为绕线机的主要运动部件,其设计和制造尤为关键。高性能绕线机通常采用大直径、短悬臂的主轴结构,以提高刚性和临界转速。轴承选用P4或P2级精密角接触球轴承,预紧力经过精确调整,确保旋转精度和承载能力。主轴驱动多采用直接连接方式,避免皮带传动带来的弹性变形和振动。热管理也是主轴设计的重要考虑,通过对称结构设计和温度控制减少热变形影响。绕线机的导轮表面经过抛光处理,减少导线磨损并提升顺滑度。
电气性能测试是验证绕线质量的关键。匝数检验需使用匝数测试仪,将测试探头夹在绕制后的线圈两端,仪器显示的匝数与设定值的误差应不超过 ±1 匝,对于精密电感,误差需控制在 ±0.5 匝以内(通过四舍五入判定)。绝缘电阻测试使用兆欧表,将一端接线圈,另一端接骨架或铁芯(金属部分),在 500V 测试电压下,绝缘电阻应不低于 100MΩ,潮湿环境下可放宽至 50MΩ,但需记录环境湿度。直流电阻测试(针对导线电阻有要求的产品)使用毫欧表,测量值与设计值的偏差应在 ±5% 以内,超出范围可能是线径不符或绕制时拉伸过度导致。绕线机的动态平衡校正技术消除高速旋转时的振动,提升绕线质量。河南全自动绕线机生产厂家
绕线机的计数器精确记录已完成的线圈数量,便于生产统计。天津线圈绕线机工作原理
手动绕线机适用于小批量、多品种的简单绕制场景,操作步骤强调人工控制的精确性。首先将骨架或铁芯固定在主轴上,用手拧紧顶针,确保其同心度,径向跳动不超过 0.1mm。将漆包线从线轴引出,穿过张力器和导针,线头预留 10-15mm,用胶带或夹子固定在骨架的引线柱上。左手扶住漆包线,控制排线方向,右手转动摇柄或按下点动按钮,使主轴缓慢转动,同时左手根据绕线进度左右移动,引导漆包线均匀排列在骨架槽内。每绕完一层,需手动将线引导至下一层,层间需垫入绝缘纸时,应停机操作,确保绝缘纸平整无褶皱。绕制结束前 5-10 圈时减速,绕满设定匝数后停机,剪断漆包线,预留同等长度的线头,固定在另一引线柱上,完成绕制。天津线圈绕线机工作原理