商机详情 -
苏州外转子绕线机价格
绕后处理工作:线圈绕制完成后,需进行一系列后续处理。首先切断导线,留出适当长度的线头。线头固定要牢固,通常采用打结、胶带固定或焊接等方式。然后小心地从模具上取下线圈,注意保持线圈形状,防止变形。取下后的线圈需进行初步整形。用手或专门使用工具轻轻调整线圈形状,消除局部变形,使整体尺寸符合要求。整形时用力要均匀适度,避免损伤导线绝缘层。随后进行绑扎固定,用棉线或扎带将线圈捆扎牢固,防止运输过程中变形。线圈标识是重要的质量追溯手段。每个线圈都应贴上标识卡,注明产品型号、绕制日期、操作人员等信息。重要产品还需记录绕线参数等重要数据。标识要清晰耐久,防止后续工序中丢失或混淆。质量检验是绕后处理的重要环节。操作人员需对线圈进行全数检验,包括外观检查、尺寸测量和匝数核对。外观检查要求线圈整齐平整,无损伤;尺寸测量需使用专门使用量具,确保符合公差要求;匝数核对要准确无误。发现不合格品要及时隔离处理。绕线机的测试环节模拟极端工况,验证线圈在高低温下的稳定性。苏州外转子绕线机价格
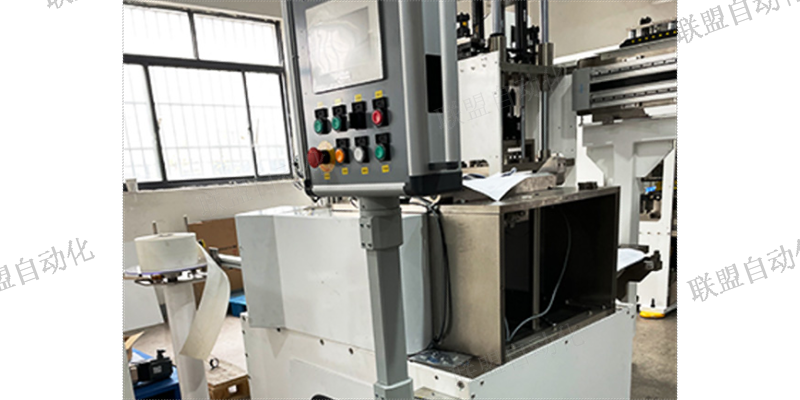
主轴系统是绕线机的主要运动部件,负责带动工件旋转完成绕线动作。该系统由主轴电机、主轴、夹头装置及相应的传动机构组成。主轴电机通常采用伺服电机或步进电机,可精确控制转速和旋转角度。主轴本身需要具备高刚性和旋转精度,轴承选用高精度等级,确保运转平稳无振动。夹头装置根据工件形状和尺寸设计,需保证可靠的夹持力和重复定位精度。排线系统负责引导导线沿工件轴向均匀排列,是影响绕组整齐度和空间利用率的关键。该系统由排线电机、丝杠导轨机构、排线导轮等组成。北京线圈绕线机厂商绕线机在电子元件生产线上精确运作,将漆包线均匀缠绕至铁芯,确保每个线圈参数一致。
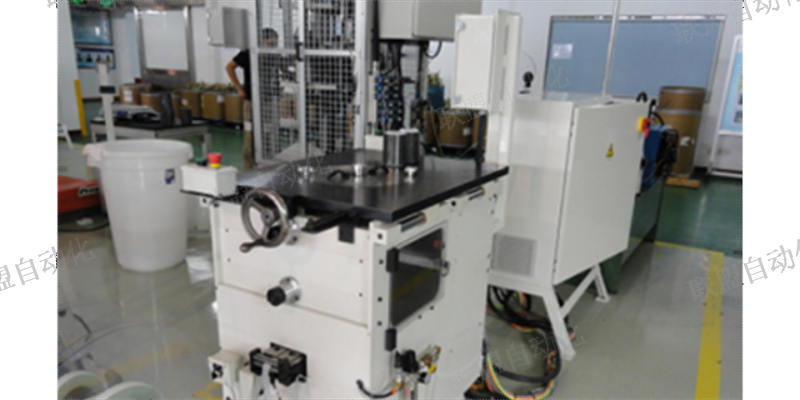
张力大小是另一关键参数,直接影响绕组的紧密程度和导线绝缘完整性。张力过小会导致绕组松散,影响电气性能和机械强度;张力过大则可能拉伸导线甚至损坏绝缘层。不同线径和材质的导线需要不同的张力设置,通常导线张力应控制在导线断裂强度的15-25%之间。多层绕制时,随着绕组直径变化,理想张力也会变化,高级绕线机可编程实现张力渐变。机械式张力控制系统通过摩擦轮或磁粉制动器提供恒定阻力,结构简单可靠;电子式张力控制系统则通过伺服电机主动调节,响应更快、精度更高。导线导向轮通常配备轴承以减少摩擦,表面处理光滑避免损伤导线绝缘层。
电气控制系统的硬件配置决定了绕线机的性能上限。现代绕线机多采用多核处理器PLC或专门使用运动控制器,处理能力足以支持复杂算法和实时控制。伺服驱动器选用高响应型号,支持高分辨率编码器反馈和先进的电流控制算法。I/O系统需具备足够扩展能力,满足各种传感器和执行器的连接需求。电源设计要考虑抗干扰和稳定性,特别是对精密测量电路的供电需特别处理。人机界面是操作者与绕线机交互的窗口,其设计直接影响使用体验。高级的绕线机采用多点触控工业显示屏,分辨率高、响应快,支持手势操作。绕线机的绕线精度误差控制在±0.02mm以内,满足高精度电感器的生产需求。
排线电机与主轴电机协同工作,根据设定的绕线参数精确控制导线的轴向移动。丝杠导轨机构将电机的旋转运动转化为直线运动,其精度直接影响排线质量。排线导轮则起到导线导向作用,减少导线在移动过程中的摩擦和抖动。张力控制系统对绕线质量同样至关重要。适当的张力可以确保绕组紧密整齐,避免出现松散或叠线现象。该系统通常由张力传感器、阻尼机构、导线导向轮等组成,能够实时监测并调节导线张力,保持其在设定范围内稳定。不同线径和材质的导线需要不同的张力设置,系统需具备相应的调节能力。绕线机的多工位设计允许同时进行绕线、浸漆、烘干等复合工序。广西立式绕线机制造
绕线机的升级版增加了数字显示屏,可直接输入参数并显示进度。苏州外转子绕线机价格
预防性维护策略:实施以下措施可明显降低故障率:建立维护档案:记录每次维护的时间、内容及更换的备件,通过数据分析预测部件寿命。例如,某企业通过跟踪30台绕线机的轴承更换周期,发现平均寿命为4200小时,据此制定提前20%更换的预防性策略。备件库存管理:根据故障率统计,储备关键备件(如主轴轴承、编码器、张力传感器)。建议库存量满足3个月生产需求,避免因备件短缺导致停机。操作人员培训:定期组织维护技能培训,重点培训润滑系统操作、电气故障排查及精度调整方法。某企业实施培训后,设备综合效率(OEE)提升12%。苏州外转子绕线机价格