商机详情 -
河南立式绕线机制造商
排线机构维护(每300运行小时):排线精度直接影响绕组质量,维护重点包括:丝杠校直:用千分表检测排线丝杠的径向跳动,若超过0.02mm/m,需通过压力校直机修正。某电机厂实测数据显示,丝杠弯曲度每增加0.01mm/m,排线误差将扩大0.03mm。导轨平行度调整:使用激光干涉仪检测排线导轨的平行度,误差应<0.05mm/1000mm。导轨不平行会导致滑块卡滞,引发排线叠绕。编码器清洁:拆下排线编码器,用棉签蘸取酒精擦拭光栅盘,去除油污与铜粉。编码器信号误差超过±0.1°时,需重新标定或更换。绕线机的生产线旁设置防护栏,隔离危险区域并规范操作动线。河南立式绕线机制造商
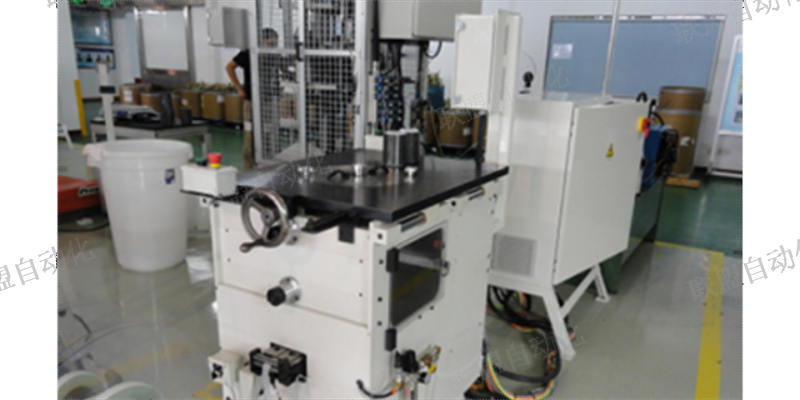
绕线速度的选择需兼顾生产效率和质量稳定性。低速绕线(500-1000r/min)适用于细线、精密绕制或新手操作,能更好地控制排线精度,减少断线风险;中速绕线(1000-3000r/min)适用于多数常规产品,在保证质量的前提下兼顾效率;高速绕线(3000r/min 以上)只适用于粗线或对排线要求不高的场合,且需设备的动态稳定性良好。速度设定后需进行空运行测试,观察设备的振动情况,若主轴转动时出现明显晃动,需降低速度。绕制过程中若出现断线频繁,应立即降低速度,检查线径、张力与速度的匹配性。北京直条定子绕线机厂家绕线机在变压器生产中实现多轴联动,同时完成高低压线圈的同步绕制。
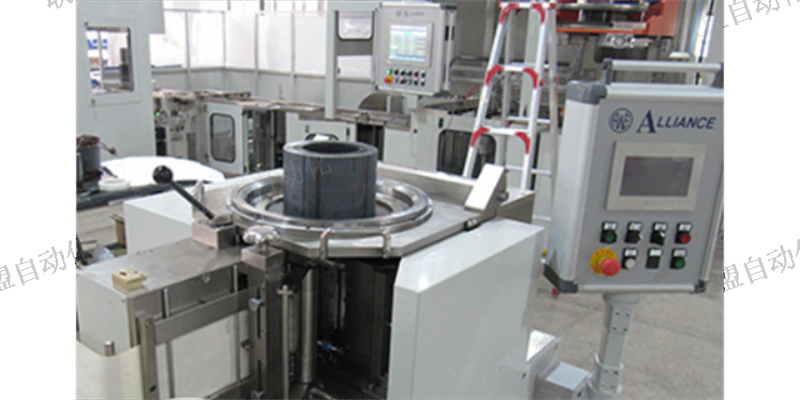
飞叉绕线机采用特殊设计的绕线方式,通过旋转的飞叉将导线绕制在工件上。与传统绕线机不同,飞叉绕机的主轴不直接带动工件旋转,而是通过飞叉的旋转运动完成绕线。这种结构特别适合无中心孔的环形工件绕线,如环形变压器线圈。飞叉绕线机的工作原理独特,导线张力控制和飞叉速度匹配是关键难点。立式绕线机的主轴垂直布置,工件在垂直平面内旋转。这种设计有利于处理大型或重型工件,利用重力辅助绕线过程。立式绕线机常用于大型变压器线圈的绕制,其工作原理与卧式绕线机类似,但在结构设计和排线系统布置上有明显差异。立式结构便于操作人员观察和调整绕线过程,特别适合需要人工干预的复杂绕线工艺。
变压器制造中的应用:变压器是电力系统中不可或缺的设备,其主要部件就是由线圈组成的。在变压器制造过程中,绕线机的作用同样不可忽视。它能够将绝缘铜线或铝线精确地缠绕到铁芯上,并且保证线圈的均匀性和致密性。对于高精度的变压器来说,线圈的质量直接影响着设备的工作性能和寿命。绕线机通过自动化控制,确保了每一道线的准确位置和张力一致性。这不*提高了生产效率,还减少了人为操作可能导致的误差。特别是在高速绕线或处理细线时,闭环控制的效果尤为明显。绕线机的底座装有减震垫脚,降低运行时对地面的冲击振动。
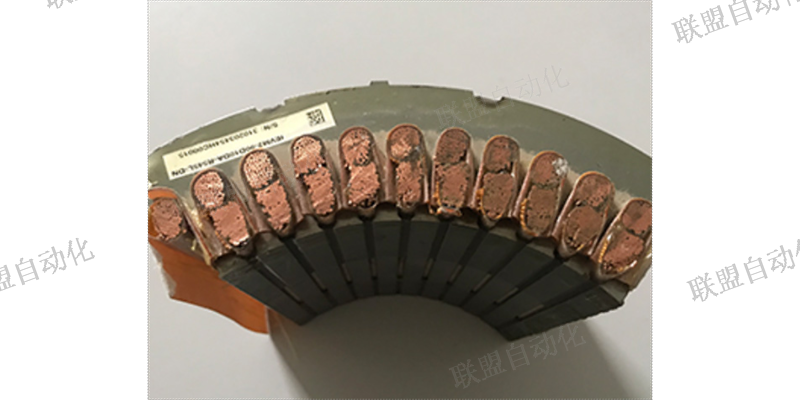
不合格品的处理需遵循 “查找原因、分类处置” 的原则。对于匝数不符的产品,若匝数偏少且未超过总匝数的 5%,可手工补绕至规定匝数,补绕部分需与原绕线紧密贴合;若匝数偏差过大或绕线混乱,应拆除重绕,拆除时需小心操作,避免损伤骨架,可使用专门使用工具松开线匝,禁止大力拉扯。绝缘电阻不达标的产品,需检查是否有绝缘层破损或污染,轻微破损可涂刷绝缘漆修复,严重破损则需返工。排线不齐但不影响电气性能的产品,若用于非精密场合可降级使用,否则需重新绕制。所有返工产品需单独标识,返工后需重新检验,合格后方可流转。绕线机根据预设程序逐步增加匝数,直至达到设计要求的层数。全自动绕线机价位
绕线机的防静电设计避免漆包线在高速绕制过程中产生电火花损伤。河南立式绕线机制造商
绕线机是一种用于将导线或其他材料缠绕到芯轴或基体上的设备。这种设备在多个行业中发挥着重要作用,尤其是在电子制造、电器生产以及精密机械加工等领域中。它能够通过自动化的方式完成复杂的缠绕操作,从而明显提高生产效率和产品质量。在电机制造中的作用:电机是现代工业中较基本的电力驱动设备之一,而其内部结构中必不可少的部分就是线圈绕组。绕线机在电机制造过程中扮演着至关重要的角色。通过精确控制缠绕的速度、张力和线圈间距,绕线机能够确保线圈的质量和一致性。河南立式绕线机制造商