商机详情 -
苏州转子绕线机定制价格
操作前准备:绕线机操作前的准备工作是确保整个绕制过程顺利进行的基础。操作人员需首先核对生产任务单,明确所绕线圈的规格型号、线径、匝数、绕线方向等技术要求。根据要求选取合适的绕线机型号,不同规格的线圈需对应不同容量和精度的设备。例如,精细仪表线圈需采用低速高精度绕线机,而大型电力电机线圈则需选用大扭矩绕线机。选取合适的绕线模具是准备工作的关键环节。操作人员需根据图纸要求选择尺寸匹配的模具,并检查模具表面是否光滑平整,有无毛刺或损伤。模具的安装必须牢固可靠,使用螺栓紧固后需手动试转,确认无晃动或偏心现象。模具的安装精度直接影响到线圈的内径尺寸和整体形状。绕线机的绕线参数云端同步功能实现多设备生产数据的实时共享。苏州转子绕线机定制价格
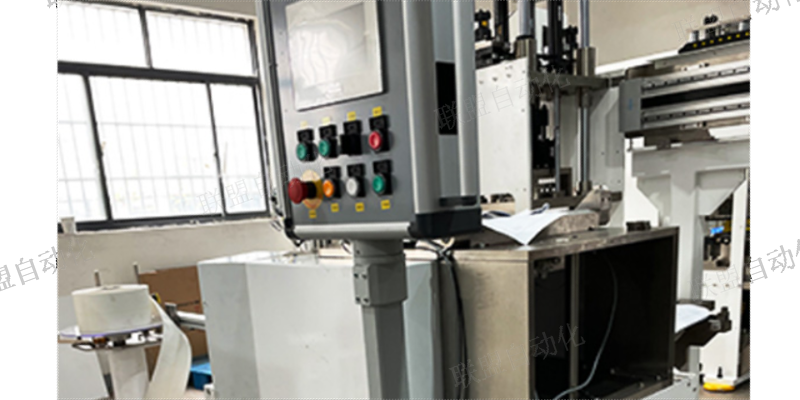
排线参数的调试决定绕线的整齐度。排线间距应略小于漆包线的直径,例如 0.2mm 的线径,间距可设定为 0.18-0.19mm,确保线与线之间紧密排列但不重叠。排线速度需与主轴转速匹配,计算公式可简化为 “排线速度 = 主轴转速 × 线径 ×0.9”,实际操作中通过试绕观察,若出现排线过密导致叠线,需提高排线速度;若出现间隙过大,需降低排线速度。对于有台阶的骨架,需在台阶处设定排线换向点,确保绕线在台阶两侧均能整齐排列,换向时应减速,避免因惯性导致线序紊乱。上海线圈绕线机生产厂家绕线机的急停按钮醒目标注,可在紧急情况下瞬间切断电源。
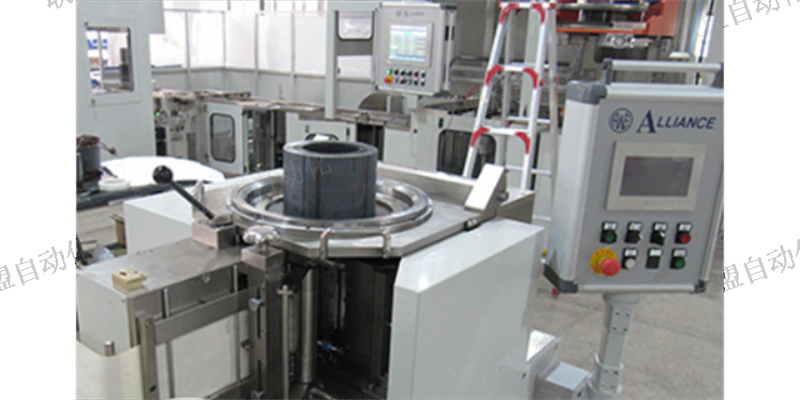
绕线机的基本工作原理:绕线机的工作原理基于精确控制的旋转运动和直线运动的合成。当机器启动后,主轴带动工件旋转,同时排线系统引导导线沿工件轴向移动,两个运动的协调配合形成螺旋状的绕组结构。这一看似简单的过程实际上蕴含着精密的机械控制和工艺技术。绕线过程开始时,操作人员首先将导线穿过张力控制系统和排线导轮,然后在工件上固定起始端。启动后,主轴电机按设定转速带动工件旋转,导线随着工件转动开始缠绕。与此同时,排线电机通过丝杠驱动排线导轮沿工件轴向移动,确保每一圈导线都整齐排列在前一圈的旁边。
排线机构维护(每300运行小时):排线精度直接影响绕组质量,维护重点包括:丝杠校直:用千分表检测排线丝杠的径向跳动,若超过0.02mm/m,需通过压力校直机修正。某电机厂实测数据显示,丝杠弯曲度每增加0.01mm/m,排线误差将扩大0.03mm。导轨平行度调整:使用激光干涉仪检测排线导轨的平行度,误差应<0.05mm/1000mm。导轨不平行会导致滑块卡滞,引发排线叠绕。编码器清洁:拆下排线编码器,用棉签蘸取酒精擦拭光栅盘,去除油污与铜粉。编码器信号误差超过±0.1°时,需重新标定或更换。绕线机在新能源汽车充电桩生产中,通过高频绕制技术优化电感器性能。
工作环境的整理不容忽视。操作区域需保持整洁,地面无油污、杂物,通道宽度不小于 1 米,便于物料搬运和应急疏散。照明亮度应达到 300lux 以上,确保能清晰观察绕线过程中的排线状态和计数器读数。漆包线属于易燃物品,需远离明火,操作台上禁止放置易燃易爆物品,附近应配备干粉灭火器,且在有效期内。温湿度需控制在适宜范围,温度 15-30℃,相对湿度 40%-60%,湿度过高易导致漆包线绝缘性能下降,过低则可能产生静电损伤绝缘层。绕线参数的设定与调试:绕线参数的准确设定是保证绕线质量的主要,需根据电磁元件的设计要求,结合漆包线特性和设备性能进行科学调试。绕线机的国际合作项目需适配不同国家的电压和插头标准。广东电动机绕线机供应
绕线机的计数器精确记录已完成的线圈数量,便于生产统计。苏州转子绕线机定制价格
张力控制系统维护(每200运行小时)。张力稳定性是绕线工艺的主要参数,维护要点如下:张力轮磨损检测:用显微镜测量张力轮V型槽的磨损深度,若超过轮径的5%,需更换新轮。以Φ50mm张力轮为例,允许较大磨损量为2.5mm。磁粉制动器调整:检测磁粉制动器的扭矩输出特性,在额定电流下,扭矩波动应<±3%。磁粉结块或泄漏时,需拆解清洗并补充新磁粉。张力传感器校准:使用标准砝码(如100g、200g)对张力传感器进行三点校准,误差应<±1%。传感器零点漂移超过2%时,需重新标定。苏州转子绕线机定制价格