商机详情 -
双工位钻工中心机品牌
钻工中心机在更换产品时,夹具调整与刀具重新设置是常见工作。中贸的设备支持刀具长度测量仪功能,用户可快速测量新刀具长度并写入刀补表。工作台上可安装气动或手动夹具,定位基准建议与机床坐标系平行。钻工中心机支持存储多个工件坐标系,切换产品时只需调用对应G54-G59代码。中贸提供培训资料,包含常用宏程序示例,帮助用户编写钻孔循环。对于批量小、品种多的生产场景,钻工中心机的快速换模能力帮助企业缩短生产准备时间,增加柔性。低振动主轴技术提升表面光洁度,减少后续处理工序。双工位钻工中心机品牌
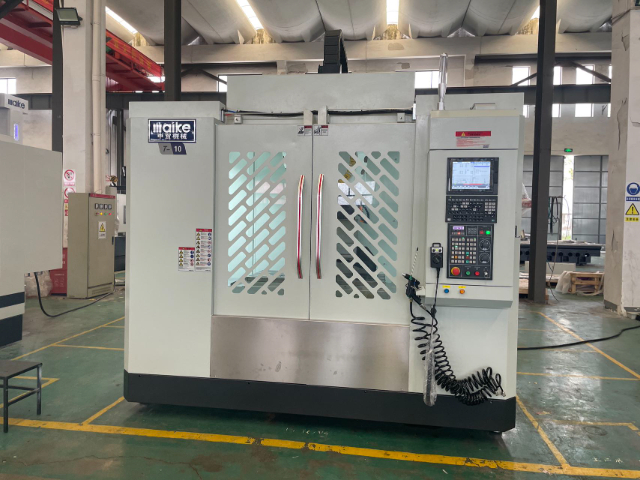
钻工中心机的制造过程中,中贸对床身、立柱、主轴箱等铸铁件进行时效处理,减少内应力。加工车间配备大型龙门加工中心机对铸件进行导轨加工,保证直线度与平面度。铲花工序由技能人员完成,保证导轨结合面的接触点数。这些细节保障钻工中心机长期稳定。企业拥有多台龙门磨床与卧式镗铣床,满足大型结构件自加工需求,减少外协环节。钻工中心机的装配在恒温车间部分进行,减少温度对几何精度的影响。中贸对每台钻工中心机建立生产档案,记录关键装配数据。钻工中心机厂商哪家好多种通讯接口方便接入工业网络,实现数字化管理。
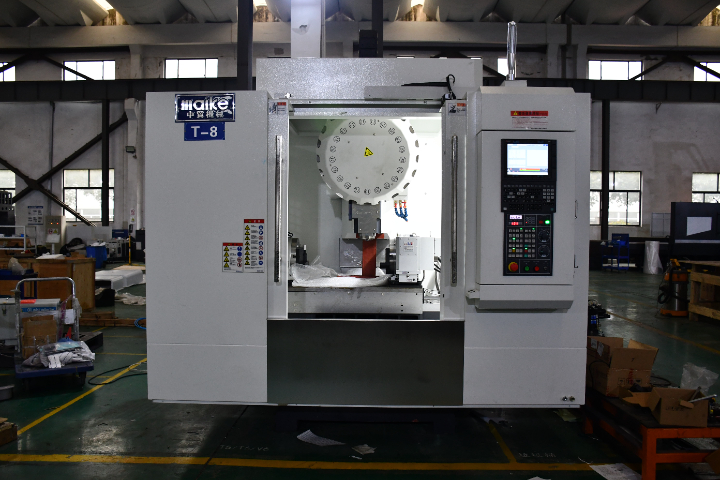
钻工中心机的加工参数如转速、进给、每次钻深等,需根据工件材料与刀具规格设定。中贸在提供设备时附带有推荐切削参数表,覆盖铝、铜、钢、铸铁等常见材质。用户也可通过切削试验,逐步增加进给或转速,观察切削声音与切屑形状来确定合理参数。避免在小直径钻头上使用过高进给,防止断刀。钻工中心机的刚性攻丝功能需要正确设置主轴与Z轴同步参数,使螺纹牙型完整。中贸技术人员可协助用户调试攻丝参数,特别是对于较深螺纹孔。正确的参数选择提升螺纹质量。
钻工中心机在维护方面有明确的周期要求。中贸建议用户按照润滑图表定期补充导轨油与主轴润滑油。气动系统的滤水器需要每日检查排水,避免水分进入刀库气缸或主轴吹气回路。钻工中心机的丝杆与导轨防护罩应定期清洁,防止切屑磨损运动表面。这些维护点均可在设备说明书上找到具体的位置与操作说明。中贸的售后服务团队提供在线或现场的支持,帮助用户解决使用中的疑问。钻工中心机的电控柜内装有散热风扇,要定期清理过滤网,保持内部元件冷却。良好的维护习惯能延长设备使用寿命。工作台T型槽符合常见标准,通用夹具无需改造。
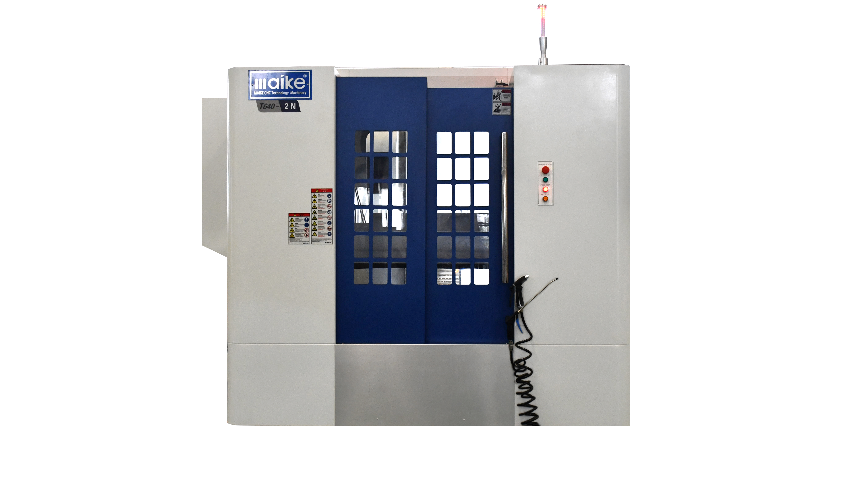
小型精密机械零件如连接器外壳、传感器壳体、光学仪器零件,特征尺寸小,公差严格。中贸的钻工中心机定位精度与重复定位精度可满足这类零件加工。设备主轴跳动小,钻出的孔孔径稳定。用户可配备气动夹具,夹持力可调,避免薄壁零件变形。钻工中心机的高速换刀特性,使加工多个不同直径孔时没有明显的等待时间。中贸在生产钻工中心机时,对主轴组件进行动平衡校正,减少高速旋转时的振动。这类细节提升了加工表面质量,尤其适用于对表面有要求的小型零件。
智能刀具分配算法,优化刀具库使用效率。铣床钻工中心机哪个牌子好
液压系统平衡机构减少振动,提升加工表面质量。双工位钻工中心机品牌
钻工中心机的加工精度保持需要合适的加工环境。中贸建议将设备安装在无强烈震动、温度相对恒定的车间地面,并按照基础图制作混凝土基础。设备水平调校后,需使用地脚螺栓固定并二次灌浆,避免运行中位移。钻工中心机开机后应先进行暖机程序,让丝杆与主轴达到热平衡状态再进行精密加工。对于孔位精度要求高的工件,可采用编程中的刀具补偿功能微调尺寸。中贸在设备出厂时会提供几何精度检验记录表,用户可定期复检对比,掌握设备状态。日常加工中,保持冷却液清洁与浓度适当,有助于稳定钻孔质量。双工位钻工中心机品牌