商机详情 -
车床钻工中心机生产线
在汽车零部件制造领域,许多铝合金零件依赖高效的钻孔攻丝装备。中贸提供的这类机型具备较高的主轴转速,适合小直径钻头和丝锥的工作条件。设备运行时,主轴与进给轴的配合由数控系统协调,保证孔位一致。工作台尺寸适中,可以安装气动或手动夹具。用户换产时只需调用预存的工件坐标系与刀具偏置,无需重新对刀。中贸在出厂前会进行样件试切,留存切削记录。设备的刀库可容纳足够数量的刀具,满足复杂孔系的一次装夹加工。切屑由链板式输送器自动排出,减少人工清理频率。对于生产节拍要求紧的订单,这类设备能够稳定完成任务。主轴锥孔采用常见规格,适配标准刀具。车床钻工中心机生产线

钻工中心机的控制系统界面设计以实用为主。中贸通常选用市场常见的数控系统,如发那科、三菱或西门子等,具体根据用户偏好配置。系统面板支持程序编辑、刀具偏置设定、工件坐标设定等基本功能。钻工中心机也支持RS232或以太网接口,方便用户传输加工程序。对于批量加工,用户可以将程序存入设备内存,调用M98或M198指令执行子程序。中贸在设备交付时提供系统操作手册,并可为操作员提供培训。控制系统还配备有软限位与硬限位双重保护,避免超程事故。
大型钻工中心机工艺智能通风系统根据温度自动调节,保持较佳工况。
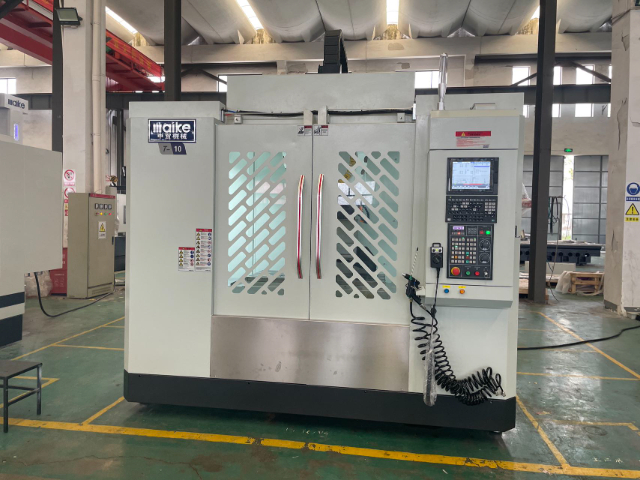
了解钻工中心机的用户都知道,换刀时间与快移速度是衡量设备效率的关键。中贸在该机种上应用了常见的夹臂式刀库或圆盘式刀库结构,刀对刀时间控制在常见优良区间内。同时,三轴快移速度通过丝杆与伺服电机的匹配达到行业水平。这些指标共同支撑钻工中心机完成密集型钻孔任务。企业在南通的生产基地年产量达到一定规模,满足批量化交付要求。钻工中心机的操作界面遵循通用数控系统逻辑,操作工经过短期培训即可上手编程与调试。此外,设备采用常见的防护罩设计,有效隔离切屑与冷却液,保持车间环境清洁。中贸提供从选型到调试的技术沟通服务。
比较钻工中心机与普通立式加工中心机,主要区别在于主轴设计与换刀结构。钻工中心机倾向于高速轻切削,换刀动作更加敏捷。中贸的钻铣攻牙机采用常见换刀机构,减少了换刀时间,适合零件批量加工。而立式加工中心机适合较重切削,主轴扭矩更高。企业在选择设备时,可以根据典型工件的材料与尺寸来判断。如果工件多为铝合金且孔数量多,钻工中心机是合理选项。中贸的产品线同时覆盖这两类机型,客户可以咨询技术人员获得比较分析。通过官网产品中心页面,用户可以查看钻工中心机的列举位置。大型钻工中心机在模具制造中广泛应用,打造高精度模具!

阀门制造业中的法兰连接孔,通常需要钻孔后攻螺纹。中贸的钻工中心机工作台可以安装分度盘,实现等分孔加工。设备自动换刀功能可以自动切换中心钻、钻头、倒角刀、丝锥,完成整个孔系加工。用户只需编制一个主程序,调用各把刀具执行相应循环。中贸的钻工中心机具备刚性攻丝功能,攻丝深度可以精确控制,避免丝锥损坏。设备冷却系统在攻丝时提供足够的润滑,减少摩擦。对于大口径阀门,可以选用中贸更大规格的立式加工中心机,而中小阀门非常适合钻工中心机加工。
钻工中心机结构紧凑,占用空间小,适合车间布局使用。精密数控钻工中心机厂商哪家好
小机身大能量,钻工中心机承包你的精密孔加工需求!车床钻工中心机生产线
操作员在使用中贸的钻孔攻丝设备时,会接触到常见数控系统面板。系统提供图形化刀具管理界面,显示刀套内刀具编号与寿命。当刀具达到设定寿命后,系统会弹出提示,防止因刀具磨损导致孔径超差。加工程序可以存储在设备内存中,也可以通过以太网从服务器调用。对于没有编程经验的用户,可以手工输入简单孔位坐标,系统自动生成钻孔循环。中贸提供中文版操作说明书,图文并茂。设备运行时,操作员可通过观察窗查看切削状态,及时调整进给倍率。车床钻工中心机生产线