商机详情 -
多工位钻工中心机品牌
小型精密机械零件如连接器外壳、传感器壳体、光学仪器零件,特征尺寸小,公差严格。中贸的钻工中心机定位精度与重复定位精度可满足这类零件加工。设备主轴跳动小,钻出的孔孔径稳定。用户可配备气动夹具,夹持力可调,避免薄壁零件变形。钻工中心机的高速换刀特性,使加工多个不同直径孔时没有明显的等待时间。中贸在生产钻工中心机时,对主轴组件进行动平衡校正,减少高速旋转时的振动。这类细节提升了加工表面质量,尤其适用于对表面有要求的小型零件。
设备的冷却液箱每月清理底部沉积细屑。多工位钻工中心机品牌
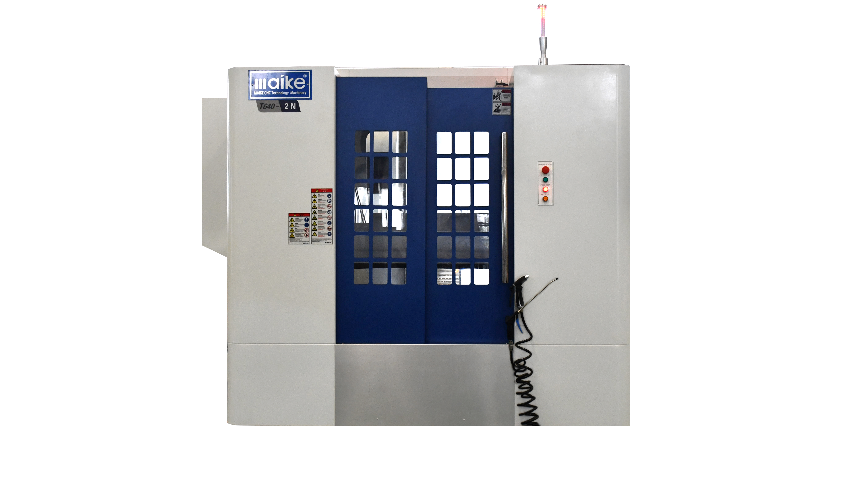
钻工中心机长期使用后,丝杆间隙会增加,影响反向定位精度。中贸建议用户每年检测一次反向间隙值,使用激光干涉仪或百分表配合量块测量。测得间隙值可输入控制系统参数中进行补偿,无需机械调整。但如果间隙超过一定范围,说明丝杆螺母或轴承已磨损,需要更换。钻工中心机的X/Y/Z轴分别测量,补偿值一般设在0.002-0.02mm之间。中贸提供反向间隙检测与补偿服务,用户也可自行操作,参照说明书中的步骤。定期补偿有助于保持钻工中心机的加工一致性,特别是在铣削轮廓或精镗孔时。补偿后应使用标准试件验证效果。及时的间隙管理让设备长期保持出厂精度水平,延长使用寿命。
CNC钻工中心机制造厂家快速换型系统支持小批量多品种柔性生产。

钻工中心机的精度检验标准遵循ISO或同类规范。中贸在出厂检验中使用激光干涉仪对三轴定位精度与重复定位精度进行检测。检验记录作为设备档案保存。钻工中心机的主轴跳动、工作台平面度等几何精度使用千分表与方尺、角尺等量具测量。这些指标保证设备在用户现场能加工出符合图纸要求的孔位。中贸拥有高新企业资格,在检测设备投入上有持续保障。用户在验收时可根据双方签署的技术协议进行样件切削,加工后的工件送三坐标测量机验证。钻工中心机精度稳定周期受装配工艺影响。
从产品中心布局看,钻工中心机是连接简单钻床与复合加工中心机的重要类别。中贸将此机种与立式、卧式加工中心机并列展示,体现出它在产品家族中的定位。不同于大型龙门加工中心机处理重型工件,钻工中心机主要应对铝、铜等轻金属及小型钢件的批量加工。它的主轴转速设计较高,以适应小直径钻头和丝锥的切削条件。中贸的钻工中心机采用常见的机械结构,便于维护人员快速掌握保养要点。许多零部件加工企业引入钻工中心机作为初期自动化升级的选择,因其投资规模相对适中,又能替代多台传统钻床。在江苏南通经济技术开发区的生产基地内,钻工中心机与龙门、卧式等百种机种共享制造资源。
借助CNC钻工中心机,打造精密工件,满足高标准需求。

中贸在江苏南通的生产基地具备年产一定规模的能力,保障了这类钻孔攻丝设备的供应周期。从龙门加工中心机加工的床身导轨面,到铲花技师的手工刮研,每个装配环节都有检验记录。设备气动系统配有过滤减压装置,保证换刀与松刀动作稳定。电气控制柜遵循CE标准,主断路器与过载保护元件齐全。用户收到的设备已经过功能测试,只需连接外部电源与压缩空气。中贸同时提供操作培训课程,帮助用户团队快速掌握编程与维护要点。这类设备在五金加工、电子零部件等行业积累了较多应用案例,用户可以通过官网产品页面了解基本参数。刀具寿命管理系统预警更换时间,避免意外中断。钻工中心机多少钱
多设备协同控制,实现生产线无缝衔接。多工位钻工中心机品牌
中贸的钻孔攻丝设备在加工钢材时,用户需要注意选择合适的切削参数。与加工铝材不同,钢材需要较低的主轴转速和适当的进给量,以避免钻头过热磨损。设备的主轴扭矩在全转速范围内输出平稳,能够满足小直径钢件钻孔的需求。冷却液应选用乳化浓度较高的类型,并确保喷嘴对准钻尖。中贸在说明书中提供钢材钻孔的推荐参数表,用户可在此基础上微调。加工中注意听切削声音,如果出现尖锐啸叫,说明可能需要降低转速或检查钻头刃口。通过合理参数调整,这类设备也能胜任钢件加工。多工位钻工中心机品牌