商机详情 -
自动钻工中心机怎么样
选择钻工中心机时,企业会关注主轴转速与进给速度的匹配范围。中贸的钻铣攻牙机型提供常见的转速档位,覆盖大多数小直径孔加工所需的切削速度。进给系统采用常见的滚珠丝杆与直线导轨组合,具有较好的动态响应特性。钻工中心机的自动换刀装置设计有防掉落机构,提升换刀过程的可靠性。在自动化连线场景下,钻工中心机可提供I/O接口与上位机通信,实现启动、停止、报警信号交互。中贸公司拥有ISO 9001体系,确保从零件采购到整机出货遵循标准化作业指导。钻工中心机出厂前会进行试切测试,切削样件留存以备查验。重力平衡系统降低Z轴功耗,提升能源利用效率。自动钻工中心机怎么样
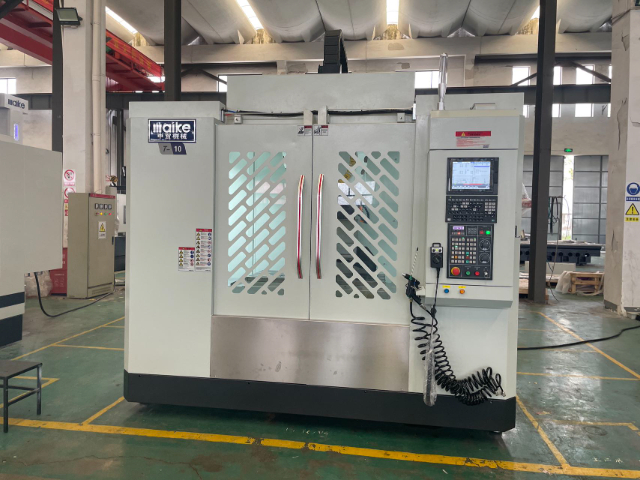
很多工厂管理者关心钻工中心机的日常能耗。中贸此机型采用常见的节能设计,如主轴电机与进给电机使用高效率类型,待机状态下自动关闭辅助负载。同时,冷却系统根据主轴负载调节流量,减少不必要的电力消耗。相比于传统多工位钻床,钻工中心机集成工序,减少了工件在不同设备间的搬运能耗。中贸在南通的生产基地采用标准化生产流程,钻工中心机每个部件经过检测后再装配。设备外部布线采用线槽与拖链保护,适应长期往复运动。钻工中心机还可选配切屑输送器,将加工产生的金属碎屑集中排出,方便回收利用。CNC钻工中心机价格微量润滑系统精确控制油量,实现绿色环保加工。

钻工中心机在深孔加工场景下,排屑是关键挑战。中贸的此机型可配置主轴中心出水系统,冷却液压力可达20-70bar,将切屑从孔底冲出。编程时采用G83深孔啄钻循环,每次进给深度为钻头直径的1.5倍后完全退刀,利于排屑。对于直径小于3mm的深孔,建议使用枪钻方式,需要专门导向套。钻工中心机的主轴转速与进给匹配原则是每转进给量等于钻头每刃切削量乘以刃数。中贸提供深孔加工参数计算表格,用户输入孔径、材料硬度后获得推荐值。加工过程中注意观察主轴负载变化,若负载异常升高可能提示排屑不畅。稳定排屑避免钻头在孔内折断,减少工件报废。深孔加工是考验钻工中心机综合能力的典型场景。
中贸的钻孔攻丝设备在加工钢材时,用户需要注意选择合适的切削参数。与加工铝材不同,钢材需要较低的主轴转速和适当的进给量,以避免钻头过热磨损。设备的主轴扭矩在全转速范围内输出平稳,能够满足小直径钢件钻孔的需求。冷却液应选用乳化浓度较高的类型,并确保喷嘴对准钻尖。中贸在说明书中提供钢材钻孔的推荐参数表,用户可在此基础上微调。加工中注意听切削声音,如果出现尖锐啸叫,说明可能需要降低转速或检查钻头刃口。通过合理参数调整,这类设备也能胜任钢件加工。工作台上安装气动夹具可缩短装夹时间。

中贸精密机械生产的这类钻孔攻丝设备,在江苏南通17000平方米的基地内完成装配。从铸铁件入场到整机调试,每个环节遵循ISO 9001流程。设备特别适合需要大量螺纹孔的小型零件加工,例如电子外壳或阀体。它的换刀机构采用凸轮驱动,动作干脆利落。操作员将程序输入控制系统后,设备自动执行钻孔、倒角、攻丝等工序。一个工作台可同时夹持多个工件,减少空闲等待。中贸的技术团队在交付时会进行现场调试,确保设备安装水平与参数正确。用户只需按要求提供电源和气源,便可投入生产。日常维护也不复杂,按照润滑图表加油、定期清理冷却液箱即可。对于刚起步的机械加工厂,这种设备是进入自动化加工的实惠选择。加工过程虚拟仿真,验证程序避免实际碰撞。多工位钻工中心机怎么用
优化机身设计减少振动,让钻工中心机在长时间作业中保持状态稳定。自动钻工中心机怎么样
一台高效的钻孔攻丝设备能替代多台传统钻床,这是许多用户选择它的理由。工作台T型槽符合通用标准,市面上的平口钳和压板均可直接安装。编程时可采用固定循环指令G81、G83、G84,代码简洁易记。设备内存可存储上百个程序,换产品时一键调用。如需监控设备利用率,可选配数据采集模块,记录开机时间与加工时间。伸缩式导轨防护罩有效阻挡切屑进入运动表面。日常保养只需补充润滑油与切削液。集中润滑系统会定时自动向各轴导轨和丝杆供油,操作员只需要每周检查油箱油位并及时加注即可。冷却液箱的过滤网需要定期取出清洗,防止切屑堵塞喷嘴。这些保养工作操作简单,一般工厂的维修工就能完成,不需要专门培训。设备的结构设计也考虑到了维修便利性,易损件如接近开关、滤芯、密封圈等都安装在容易拆装的位置。自动钻工中心机怎么样