商机详情 -
五面钻工中心机费用
比较钻工中心机与普通立式加工中心机,主要区别在于主轴设计与换刀结构。钻工中心机倾向于高速轻切削,换刀动作更加敏捷。中贸的钻铣攻牙机采用常见换刀机构,减少了换刀时间,适合零件批量加工。而立式加工中心机适合较重切削,主轴扭矩更高。企业在选择设备时,可以根据典型工件的材料与尺寸来判断。如果工件多为铝合金且孔数量多,钻工中心机是合理选项。中贸的产品线同时覆盖这两类机型,客户可以咨询技术人员获得比较分析。通过官网产品中心页面,用户可以查看钻工中心机的列举位置。中贸的此机型支持以太网或RS232程序传输。五面钻工中心机费用

生产主管在规划产能时,通常会关注设备的换刀速度。这类钻孔攻丝中心的换刀时间处于业内较快区间,有效减少了非切削等待。铸铁底座经过时效处理,为长期保持几何精度提供基础。三轴采用滚珠丝杆与直线导轨传动,配合伺服电机实现快速响应。操作面板布局清晰,可快速进行刀具偏置设定与程序号调用。出厂时附带精度检验记录,用户安装后可复核对。对于多品种小批量的生产模式,快速换产能力尤为实用。只需更换夹具并调出对应程序,设备就能加工完全不同的产品。这种柔性使得企业能够灵活应对订单变化,不需要为每种产品单独购买设备。设备内部还配有工作灯,光线均匀照亮加工区域,夜班作业时也能清晰观察切削状态。安全门锁装置在门打开时立即停止主轴和进给,保护操作人员安全。这些细节设计虽然不起眼,但日常使用中能给操作员带来很多便利。四轴四联动钻工中心机厂电话智能排产系统自动优化加工顺序,提高设备利用率。
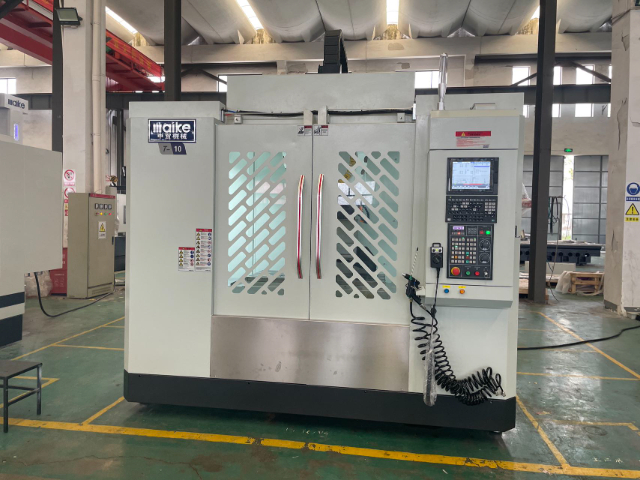
阀门制造业中的法兰连接孔,通常需要钻孔后攻螺纹。中贸的钻工中心机工作台可以安装分度盘,实现等分孔加工。设备自动换刀功能可以自动切换中心钻、钻头、倒角刀、丝锥,完成整个孔系加工。用户只需编制一个主程序,调用各把刀具执行相应循环。中贸的钻工中心机具备刚性攻丝功能,攻丝深度可以精确控制,避免丝锥损坏。设备冷却系统在攻丝时提供足够的润滑,减少摩擦。对于大口径阀门,可以选用中贸更大规格的立式加工中心机,而中小阀门非常适合钻工中心机加工。
钻工中心机的价值体现于重复加工中的一致性。中贸的钻铣攻牙机型,通过控制系统来执行钻孔、攻丝、轻铣等指令序列。对于需要大量加工螺纹孔的零件,如笔记本外壳、散热器、阀体等,钻工中心机比手工或简单设备有更高的位置精度。中贸公司获得高新企业资格,其研发体系支持钻工中心机根据客户材料特性调整主轴与进给参数。设备的气动与润滑系统采用常见标准件,方便使用方在本地市场采购替换件。这种易维护性降低了设备全生命周期的管理难度。钻工中心机工作台尺寸通常适配中小型夹具,可以实现快速装夹转换,适应多品种切换的生产模式。快速响应伺服系统确保轨迹精度,提高成品率。

中贸的钻孔攻丝设备在加工钢材时,用户需要注意选择合适的切削参数。与加工铝材不同,钢材需要较低的主轴转速和适当的进给量,以避免钻头过热磨损。设备的主轴扭矩在全转速范围内输出平稳,能够满足小直径钢件钻孔的需求。冷却液应选用乳化浓度较高的类型,并确保喷嘴对准钻尖。中贸在说明书中提供钢材钻孔的推荐参数表,用户可在此基础上微调。加工中注意听切削声音,如果出现尖锐啸叫,说明可能需要降低转速或检查钻头刃口。通过合理参数调整,这类设备也能胜任钢件加工。设备运行效率统计分析,为管理改进提供数据。大型钻工中心机
多重防护结构提升安全性,让钻工中心机在车间环境中更可靠。五面钻工中心机费用
从生产组织看,中贸采用接单式生产与计划性备货结合方式,确保钻工中心机交货周期。标准规格设备具备现机或短交期条件。对于需要特殊主轴接口、刀库容量或中心出水配置的订单,中贸按定制流程处理,调整设计BOM与装配工艺。企业年产量标注为0台可能是示意,实际产能可满足批量订单。钻工中心机的主要铸件来自长期合作铸造厂,材质与化学成分有入厂检验。外购件如丝杆、导轨、轴承等均选择行业常见品牌,入库前进行尺寸复检。这种品控理念有助于设备一致性。五面钻工中心机费用