商机详情 -
高精度钻工中心机工厂
很多工厂管理者关心钻工中心机的日常能耗。中贸此机型采用常见的节能设计,如主轴电机与进给电机使用高效率类型,待机状态下自动关闭辅助负载。同时,冷却系统根据主轴负载调节流量,减少不必要的电力消耗。相比于传统多工位钻床,钻工中心机集成工序,减少了工件在不同设备间的搬运能耗。中贸在南通的生产基地采用标准化生产流程,钻工中心机每个部件经过检测后再装配。设备外部布线采用线槽与拖链保护,适应长期往复运动。钻工中心机还可选配切屑输送器,将加工产生的金属碎屑集中排出,方便回收利用。多工序加工不用来回挪件,钻工中心机用着格外顺手。高精度钻工中心机工厂

钻工中心机的制造过程中,中贸对床身、立柱、主轴箱等铸铁件进行时效处理,减少内应力。加工车间配备大型龙门加工中心机对铸件进行导轨加工,保证直线度与平面度。铲花工序由技能人员完成,保证导轨结合面的接触点数。这些细节保障钻工中心机长期稳定。企业拥有多台龙门磨床与卧式镗铣床,满足大型结构件自加工需求,减少外协环节。钻工中心机的装配在恒温车间部分进行,减少温度对几何精度的影响。中贸对每台钻工中心机建立生产档案,记录关键装配数据。车床钻工中心机供货厂刀臂式换刀机构由凸轮驱动,动作精确。
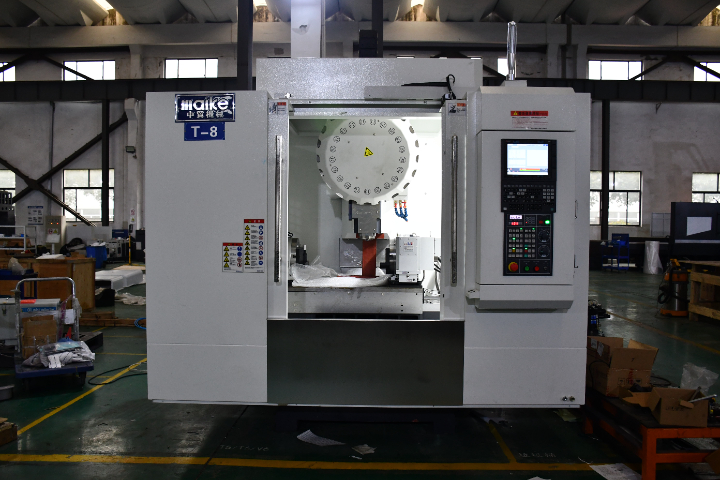
这类设备的结构设计,借鉴了多年立式加工中心机的制造经验。虽然体量较小,但床身、立柱、主轴箱之间的刚性经过计算,能承受钻孔时的轴向力。主轴轴承采用常见品牌,润滑方式根据转速范围选择脂润滑或油气润滑。可选配第四轴转台,由伺服电机驱动,实现圆柱面上等分孔的加工。转台与设备的集成服务包括参数调整与精度校正。如需加工斜孔,还可以选配角度头。这类设备的柔性使其不限于垂直孔加工。在液压阀体的加工中,常常需要钻多个角度的油路孔,有了第四轴和角度头,一次装夹就能完成多个面的孔加工,避免了反复装夹带来的累积误差。中贸的技术人员会根据用户提供的工件图纸,给出合理的角度头选型建议和编程思路。这种技术支持对于没有四轴加工经验的用户非常有帮助,可以少走很多弯路。
操作员在使用中贸的钻孔攻丝设备时,会接触到常见数控系统面板。系统提供图形化刀具管理界面,显示刀套内刀具编号与寿命。当刀具达到设定寿命后,系统会弹出提示,防止因刀具磨损导致孔径超差。加工程序可以存储在设备内存中,也可以通过以太网从服务器调用。对于没有编程经验的用户,可以手工输入简单孔位坐标,系统自动生成钻孔循环。中贸提供中文版操作说明书,图文并茂。设备运行时,操作员可通过观察窗查看切削状态,及时调整进给倍率。钻工中心机操作界面友好,编程便捷,可降低人员学习与使用成本。

车间里如果有一台高效的钻孔攻丝设备,生产效率会明显提升。这种机型的主轴转速较高,适合小直径钻头和丝锥的工作条件。控制系统协调主轴与进给轴的运动,保证每个孔的位置准确。工作台尺寸适中,可以安装气动或手动夹具。换产时只需调用预存的工件坐标系,无需重新对刀。出厂前每台设备都会进行样件试切,并留存切削记录供用户参考。刀库容量足够应对复杂孔系的一次装夹加工,切屑由输送器自动排出。在批量生产中,这种自动排屑功能很大程度减少了人工清理的频次,操作员可以把更多精力放在工件质量检查上。设备底座采用了常见的铸铁材料,经过时效处理,能够长期保持几何精度。导轨与丝杆的配合经过优化,运动时的摩擦阻力较小,有助于延长传动部件的使用寿命。对于每天两班倒的生产车间,这类设备可以连续稳定运行,故障率控制在较低水平。选择这类设备的企业,往往看重的是它的稳定性和较低的维护成本。
借助CNC钻工中心机,打造精密工件,满足高标准需求。全自动钻工中心机定做
小机身大能量,钻工中心机承包你的精密孔加工需求!高精度钻工中心机工厂
钻工中心机的控制系统界面设计以实用为主。中贸通常选用市场常见的数控系统,如发那科、三菱或西门子等,具体根据用户偏好配置。系统面板支持程序编辑、刀具偏置设定、工件坐标设定等基本功能。钻工中心机也支持RS232或以太网接口,方便用户传输加工程序。对于批量加工,用户可以将程序存入设备内存,调用M98或M198指令执行子程序。中贸在设备交付时提供系统操作手册,并可为操作员提供培训。控制系统还配备有软限位与硬限位双重保护,避免超程事故。
高精度钻工中心机工厂